Wspólna wiedza spółki z grupy HELLER Wenzler i MAPAL
Wspólna wiedza spółki z grupy HELLER Wenzler i MAPAL
Części konstrukcyjne w rekordowym czasie
Kiedy producentowi samochodów sportowych brakowało części konstrukcyjnych, zaufał specjalistycznej wiedzy procesowej inżynierów mechaników z firmy August Wenzler Maschinenbau GmbH. Aby dotrzymać ambitnych terminów wyznaczonych przez producenta samochodów, spółka zależna Grupy HELLER, Wenzler, połączyła swoją wiedzę z producentem narzędzi MAPAL.
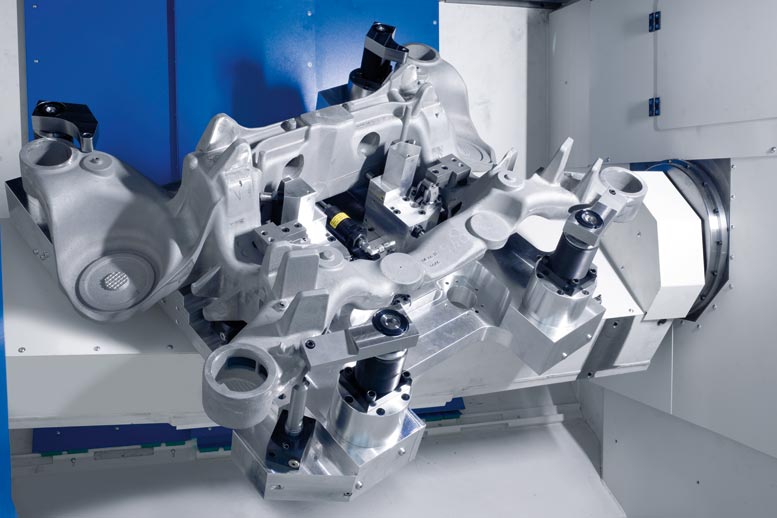
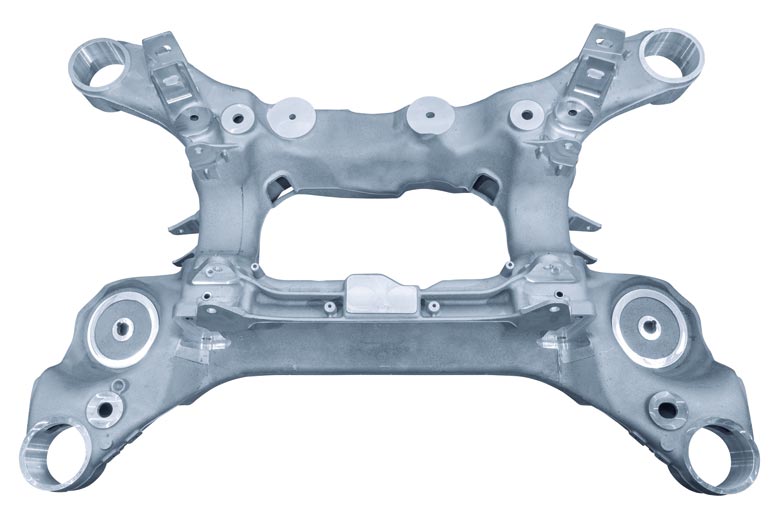
Część konstrukcyjna, czyli rama pomocnicza, jest utrzymywana stabilnie za pomocą specjalnego uchwytu zaciskowego na maszynie Wenzlera i może być obrabiana ze wszystkich stron w jednym układzie mocowania. ©Wenzler
Założona w 1954 roku w Spaichingen w Niemczech firma August Wenzler Maschinenbau GmbH zaczynała od budowy specjalistycznych maszyn. Przez wiele dziesięcioleci produkowali maszyny ze stołem obrotowym, które służyły głównie do produkcji armatury. W 2009 roku firma Wenzler stała się częścią grupy HELLER. Portfolio maszyn zostało wówczas całkowicie przebudowane, począwszy od maszyn specjalistycznych, a skończywszy na produkcji standardowych 5-osiowych centrów obróbczych. Wenzler jest odpowiedzialny za rozwiązania części konstrukcyjnych w Grupie HELLER. Cechą szczególną centrum obróbkowego modelu VKM jest to, że w jednej podstawie maszyny można zintegrować maksymalnie dwa centra. Umożliwia to kompaktowy układ z dobrą dostępnością. W połączeniu z dużą zwrotnością i minimalną ilością smarowania sprawia to, że model VKM idealnie nadaje się do obróbki aluminiowych części konstrukcyjnych.
Wszystkie skomplikowane części technologiczne (np. osie obrotowe i wrzeciona główne) pochodzą od Wenzlera z firmy HELLER. Osie translacyjne maszyny znajdują się w narzędziu, a osie obrotowe w przedmiocie obrabianym. Umożliwia to integrację dużych zakresów przesuwu o wymiarach 1500 x 1250 mm.
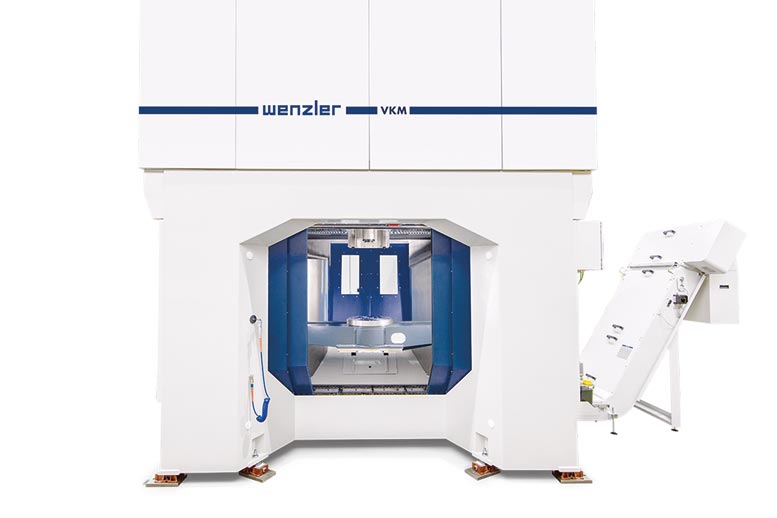
Wenzler wyposażył swoje centrum obróbcze VMK w uchwyt mocujący, proces i zestaw narzędzi firmy MAPAL, dostarczając dostawcy branży motoryzacyjnej maszynę pod klucz. ©Wenzler
Niska waga, wysokie tempo
Inne maszyny tej wielkości są zwykle projektowane do dużych ilości obróbki, co czyni je odpowiednio ciężkimi i wolnymi. Wenzler wybrał inne podejście i zbudował lekką i bardzo zwinną maszynę. Objętość obróbki części konstrukcyjnych jest stosunkowo niewielka, biorąc pod uwagę wielkość maszyny i jest osiągana za pomocą lekkich i średnich cięć. Jednak maszyna musi także być w stanie absorbować wibracje powstające w procesie obróbki. Wysoka elastyczność jest kluczowa dla utrzymania krótkiego czasu nieprodukcyjnego.
Rama pomocnicza jest typową częścią. Pełni funkcję mocowania tylnej osi w pojazdach. Może mieć wymiary do 1000 x 1000 mm i wagę od 25 do 30 kg. Oznacza to, że można go załadować i rozładować w maszynie automatycznie. Ponieważ obszar roboczy VKM jest łatwo dostępny z dwóch stron, roboty i pracownicy mogą być bezpiecznie oddzieleni od siebie.
Maszyny są w dużej mierze projektowane jako rozwiązania „pod klucz”. „Zawsze wolimy dostarczać proces, uchwyt mocujący i narzędzia wraz z maszyną jako kompletny pakiet. Dzięki temu wiemy, że wszystko będzie dobrze działać” – wyjaśnia Wolfgang Wenzler. Razem z siostrą Ingrid Wenzler są już trzecim pokoleniem prowadzącym rodzinną firmę. „Przede wszystkim pozostajemy dostawcą systemu. Profil wymagań naszych klientów nie uległ zmianie. Klient i tak przychodzi z przedmiotem obrabianym, określa jego jakość i ilość oraz oczekuje od nas odpowiedniego rozwiązania”.
Jeśli liczy się szybkość, Wenzler czasami proponuje niekonwencjonalne rozwiązania. W przeszłości maszyny były już dostarczane klientom, mimo że projekt części nie był jeszcze sfinalizowany, a proces wymagał jeszcze określenia. Zamiast tego Wenzler zakończył prace rozwojowe na maszynie TechCenter, która jest dostępna w tym celu w Spaichingen, i dostarczył proces później. Maszynę tę wykorzystano także wtedy, gdy producent samochodów sportowych, który nie posiadał własnej produkcji części, desperacko potrzebował 3000 ram pomocniczych. Producent maszyn szybko stał się producentem kontraktowym i pomógł swojemu klientowi.
Jakość części i nieodłączna wiedza procesowa Wenzlera przekonały producenta samochodów. Cztery lata później ponownie zwrócili się do firmy z siedzibą w Spaichingen. Po raz kolejny wiązało się to z produkcją ram pomocniczych. Firma chciała kupić maszynę wraz z procesem zaprojektowanym z wykorzystaniem minimalnej ilości smarowania. Producentowi samochodów sportowych nie zależało na rozpoczęciu w ten sposób własnej produkcji części, lecz na wyposażeniu jednego ze swoich dostawców, odlewni, która samodzielnie nie była w stanie osiągnąć wymaganego czasu cyklu dla danej części.
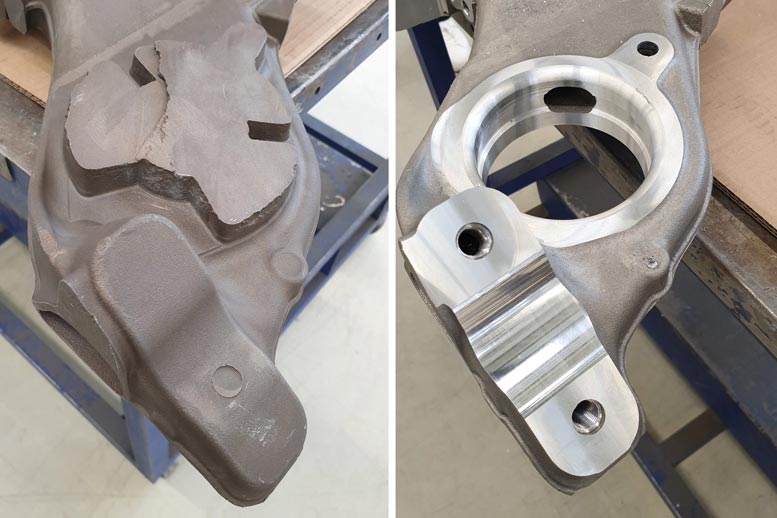
Sytuacja w zakresie obróbki ram pomocniczych: usunięto dużą ilość naddatku, a niektóre otwory łożysk są nadal zamknięte. Otwory i gwinty mają mniejsze znaczenie dla czasu cyklu. ©MAPAL
Od 4 godzin do 16 minut
Na początku odlewnia potrzebowała około czterech godzin na mechaniczną obróbkę mocowania tylnej osi z wieloma konfiguracjami mocowania. Po kilku optymalizacjach nadal potrzebowali dwóch godzin. Przy takiej wydajności cel produkcyjny wynoszący 4000 sztuk rocznie byłby zagrożony. Na podstawie danych Wolfgang Wenzler przeanalizował tę część i doszedł do wniosku, że możliwy jest czas cyklu wynoszący 16 minut. Jego zdaniem byłoby to możliwe tylko wtedy, gdyby MAPAL był dostawcą narzędzi do tego projektu. Obie firmy współpracują ze sobą od ponad 40 lat i z sukcesem zrealizowały wiele projektów. Producent narzędzi precyzyjnych z Aalen wnosi do tego partnerstwa swoją wiedzę i doświadczenie w zakresie rozwiązań, które opierają się na zaufaniu i współpracy na równych zasadach.
Tym razem szczególnym wyzwaniem była ogromna presja czasu, ponieważ projekt musiał zostać ukończony w ciągu dziesięciu tygodni. „Normalny” harmonogram takiego projektu wynosi dziesięć miesięcy. Pustki oznaczały kolejny handicap. W produkcji samochodów 4000 części uważa się za małą serię. Inwestowanie dużej ilości czasu i pieniędzy w optymalizację półfabrykatów, tak jak miałoby to miejsce w przypadku dużych serii, byłoby nieopłacalne dla odlewni. Zamiast tego półfabrykaty miały bardzo duże wypraski i wymagały usuwania dużej ilości naddatku. Dlatego podczas wykańczania nadal trzeba było obrobić dużo aluminium.
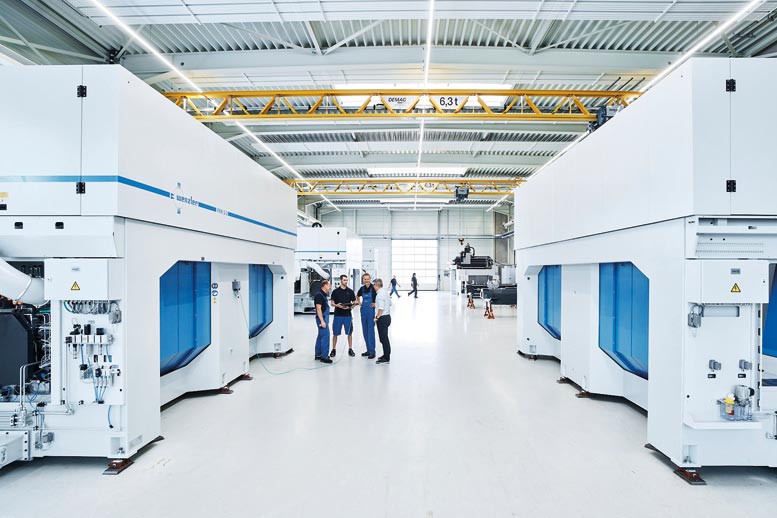
Widok produkcji w firmie Wenzler: dwa wrzeciona i dwie autonomiczne komory są instalowane w dwóch maszynach VKM 2-2. ©Wenzler
Wolfgang Wenzler docenia współpracę z MAPAL: „To imponujące, jak dostępna jest ta firma. Jeśli chodzi o podejmowanie decyzji, bardzo szybko docieramy tutaj do właściwych osób, aż do kierownictwa. Bez długiej korespondencji otrzymaliśmy wiążące potwierdzenie nawet telefonicznie, co było szczególnie ważne w przypadku tego projektu.” W grę wchodziło także doświadczenie MAPAL z PCD. Wenzler mógł skorzystać z ich ogromnej wiedzy.
W projekt w Spaichingen zaangażowanych było trzech techników producenta narzędzi. Jako doradca techniczny klienta Peter Krafft zadbał o wszystkie pytania pojawiające się w codziennej pracy. Sven Frank jest globalnym dyrektorem ds. zarządzania MTB i tym samym odpowiada za producentów maszyn. Igor Ivankovic, menedżer komponentów podwozia i hamulców, podzielił się swoją specjalistyczną wiedzą na temat części. „Dzięki takiemu składowi mogliśmy pomóc bardzo szybko; nasza wiedza jest dostępna natychmiast od pierwszego dnia”, wyjaśnia Frank. „Od lat koncentrujemy się również na projektach procesów z minimalną ilością smarowania, aby zwiększyć zrównoważony rozwój produkcji skrawaniem. Mogliśmy skorzystać z szerokiej wiedzy specjalistycznej.”
Kluczem są cztery narzędzia
Analiza wykazała, że pierwsze cztery z łącznie 26 narzędzi odpowiadały za 60 procent czasu cyklu. Pozostali byli zatrudnieni stosunkowo krótko. Dlatego producent narzędzi wiedział, od czego zacząć, aby poprawić wydajność. Już od pierwszego spotkania firma MAPAL przedstawiła konkretne sugestie dotyczące projektowania narzędzi. „Można było zauważyć, że nasze dwie firmy mają duże doświadczenie w tej dziedzinie i wszystkie niezbędne decyzje można podjąć szybko”, relacjonuje Wolfgang Wenzler.
„Oczywiście zastanawialiśmy się w MAPAL, jakich narzędzi powinniśmy użyć w przypadku tak małej serii”, wyjaśnia Ivankovic. „Ponieważ podczas obróbki wszystkich pojedynczych cięć sumowały się bardzo długie ścieżki, nie było możliwości obejścia zastosowania PCD”. Do pierwszego etapu obróbki wybrano standardowy frez do dużych posuwów NeoMill-2-HiFeed z płytkami wymiennymi z węglików spiekanych. Dzięki maksymalnej głębokości cięcia wynoszącej 17 mm frezuje nadstopnice pozostałe po odlewaniu.
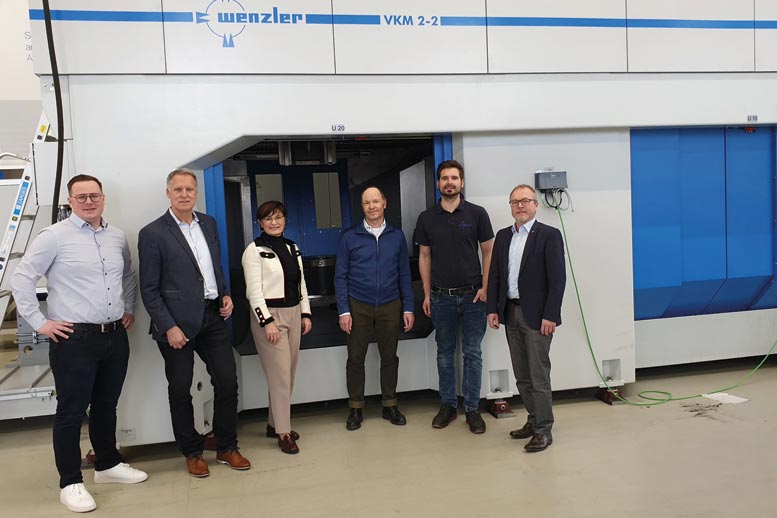
Połączyli swoją wiedzę na potrzeby złożonego projektu (od lewej): Igor Ivankovic, Peter Krafft (obaj MAPAL), Ingrid Wenzler, Wolfgang Wenzler, Sebastian Knaus (wszyscy z Wenzler) i Sven Frank (MAPAL). Za nimi maszyna VKM 2-2 z dwoma wrzecionami i dwiema autonomicznymi komorami. ©MAPAL
Następnie frez SPM z końcówką PCD obrabia różne kontury. Aby manewrować przy dużych kątach rampowych podczas frezowania linii śrubowej, narzędzie jest otwarte od strony czołowej. Wstępna obróbka otworu zmniejsza występujące siły obróbcze i zapewnia większą elastyczność w różnych sytuacjach usuwania naddatku. Na potrzeby trzeciego etapu obróbki, czyli dokładnej obróbki łożysk ramy pomocniczej, firma MAPAL opracowała cztery możliwe rozwiązania PCD. Ponieważ na etapie planowania projektu nie było jeszcze wiadomo, w jaki sposób będą wtłaczane łożyska ramy pomocniczej, wybrano elastyczne, niestandardowe rozwiązanie dla narzędzia wytaczarskiego z wymiennymi wkładkami PCD o regulowanym promieniu. Czwartym i ostatnim narzędziem jest frez kołowy PCD – również narzędzie niestandardowe – które obrabia ramię sterujące. Zdefiniowana najnowocześniejsza obróbka eliminuje wibracje pochodzące z części lub z dużej długości występu narzędzia. Wszystkie narzędzia są optymalnie zaprojektowane do stosowania przy minimalnej ilości smarowania.
Wolfganga Wenzler odetchnął z ulgą: „Dzięki narzędziom firmy MAPAL od samego początku byliśmy w stanie uzyskać gładkie powierzchnie. Byliśmy z tego powodu bardzo szczęśliwi. Odgłosy frezowania były bardzo solidne i udało nam się uzyskać rewelacyjne parametry skrawania.” Obliczony przez niego czas cyklu również okazał się trafny. Pierwsza obróbka części w trybie automatycznym została zakończona w 16 minut, bez żadnej optymalizacji. Pomimo całego ich doświadczenia, każda nowa część konstrukcyjna jest zawsze wyzwaniem dla Wenzlera. Rozkład mas jest nieco inny dla każdej ramy, dlatego charakteryzuje się unikalnym zachowaniem wibracyjnym.
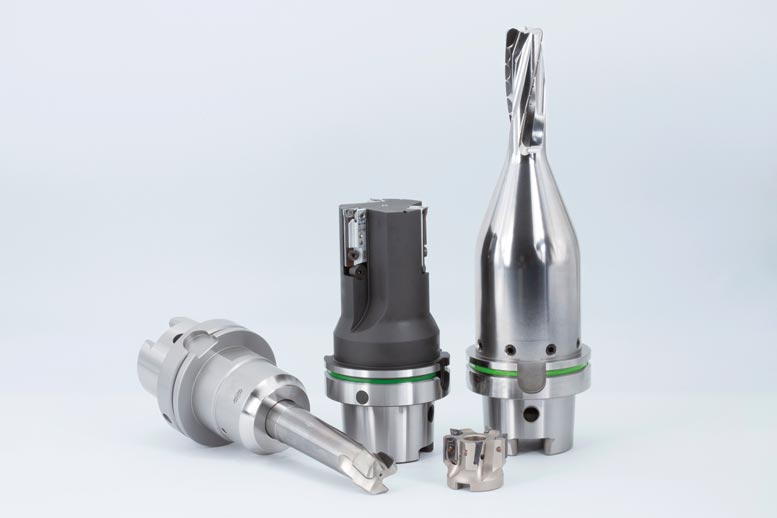
Odpowiedzialny za 60 procent czasu cyklu: podczas obróbki ramy pomocniczej zwrócono szczególną uwagę na te cztery narzędzia. ©MAPAL
Krafft był również pod wielkim wrażeniem szybkości obróbki: „Narzędzia zostały umieszczone na maszynie i mogliśmy natychmiast rozpocząć produkcję. Nadzorowałem wiele projektów, ale rzadko zdarzały się one z tak małą liczbą adaptacji. Sebastian Knaus, dyrektor techniczny w firmie Wenzler, widzi wiele przyczyn ekstremalnego skrócenia czasu cykli: „Na początku odlewnia dysponowała jedynie wolnymi maszynami, na których stosowano standardowe narzędzia wymagające wielu ścieżek. Od początku nasze podejście do występów było lepsze. Dodatkowo pracowali z trzema konfiguracjami mocowania.” Ponieważ mostek w VKM Wenzlera jest stosunkowo wąski, obróbkę można było również przeprowadzić „nad głową”, co umożliwiło obróbkę całej części w jednym ustawieniu mocowania.
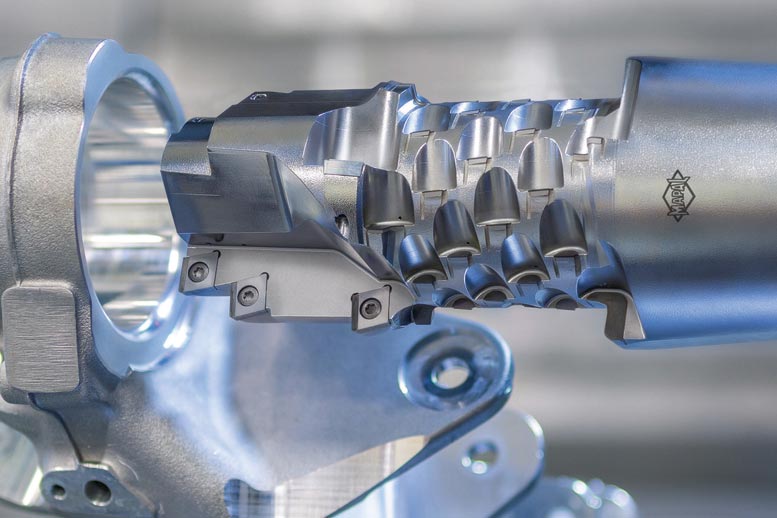
Kombinowane narzędzie wytaczarskie z lutowanymi krawędziami skrawającymi PCD i płytkami wymiennymi ISO zapewnia maksymalną stabilność i trwałość podczas obróbki wstępnej z optymalnymi wynikami powierzchni dla określonych powierzchni. ©MAPAL
Dostarczony proces może być nieco „nadmierny technologicznie”, przyznaje Wolfgang Wenzler, ale w przypadku tej pośpiechu wszystko musiało zadziałać od razu. Oznaczało to również, że dostawca rozpoczął produkcję niezawodną i wysokiej jakości, bez żadnych działań naprawczych. „Szczegółowe specyfikacje produkcyjne i niedobór wykwalifikowanych pracowników mogą w przyszłości skutkować częstszym wdrażaniem zaawansowanych technologii, aby zapewnić płynny przebieg procesów” – uważa Wolfgang Wenzler. Projekt w Spaichingen pokazał, że niskie koszty na część są możliwe nawet w przypadku stosunkowo małych serii dzięki zastosowaniu kosztownych rozwiązań, które oszczędzają czas pracy i odpowiednio skracają czas pracy maszyny.
Źródło: MAPAL