TTD-Tritan – Obróbka wymienników ciepła przeniesiona na kolejny poziom
TTD-Tritan
Obróbka wymienników ciepła przeniesiona na kolejny poziom
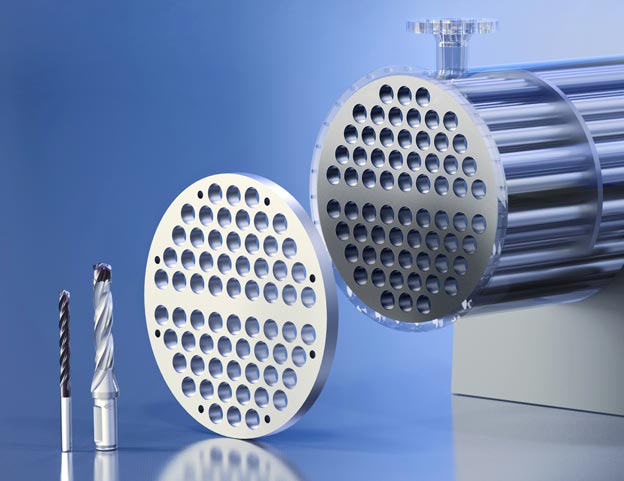
Przednia rura wymiennika ciepła ma dużą liczbę otworów. Dzięki wiertłom z geometrią Tritan firmy MAPAL obróbka jest znacznie ulepszona pod względem oszczędności, precyzji i wydajności.
Wiertła trzyrzędowe są metodą z wyboru
Potrójna głowica wymienna wiertła TTD-Tritan firmy MAPAL została przetestowana w przemyśle petrochemicznym i przekonuje do siebie przy obróbce płyty rurowej. W TTD-Tritan głowica narzędziowa i uchwyt narzędziowy są połączone za pomocą ząbkowania Hirtha. To połączenie jest łatwe w obsłudze i szczególnie stabilne, dzięki czemu wszystkie wiertła osiągają poziom wydajności odpowiednika stałego węglika. Ponadto gwarantuje najlepsze przenoszenie momentu obrotowego przy jednoczesnej wysokiej dokładności zmiany i bicia promieniowego. TTD-Tritan jest optymalnie wycentrowany i zapewnia bardzo dobrą kolistość. Ponadto, kosztowny węglik jest ograniczony do głowicy narzędziowej w systemie wymiennych głowic, co prowadzi do niskich kosztów narzędzi, nawet przy dużych średnicach. Wymienny system głowic ma pozytywny wpływ na zapasy, ponieważ części zużywalne są głównie ograniczone do głowic wiertarskich: w rezultacie zmniejsza się również kapitał związany z zapasami.
W konkretnym przypadku klient potrzebuje każdej wersji średnicy w kilku długościach, aby obrabiać różne wersje płyt rurowych. Pełna gama MAPAL umożliwia dostarczenie wszystkich pożądanych wersji. Ponadto mniejsze średnice są oferowane w wersji z węglika spiekanego.
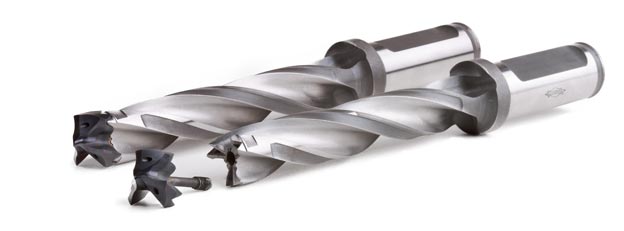
Wymienna głowica wiertła TTD-Tritan z trzema krawędziami tnącymi osiąga poziom wydajności węglika spiekanego.
Czas obróbki skrócił się o 57 procent
Płytki rurowe klienta wykonane ze stali węglowej są wiercone w bryle za pomocą TTD-Tritan. Średnica otworu wynosi 25,6 mm, a długość otworu 63,5 mm. Tutaj TTD-Tritan działa z prędkością posuwu o 59% wyższą niż podwójna wymienna głowica wiertła od dotychczasowego konkurenta. W przypadku opisanej operacji wiercenia stałego TTD-Tritan osiąga trwałość narzędzia na poziomie 53 metrów, podczas gdy poprzednio używane wiertło osiągnęło tylko 28 metrów. Oprócz tego narzędzie MAPAL wykonuje wiercenie w jednym etapie obróbki i zajmuje tylko 29 minut dla kompletnej płyty rurowej z 550 otworami. Natomiast pilotowanie było konieczne w poprzednim procesie obróbki. Talerz rurowy również musiał zostać ręcznie oczyszczony, aby usunąć częściowo bardzo długie wióry. Ogólnie rzecz biorąc, TTD-Tritan skraca czas obróbki o 57 procent.
Wiertło z płytkami wymiennymi QTD z do obróbki stosu
Oprócz dwóch przednich płyt rurowych w wymiennikach płaszczowo-rurowych instalowane są również nieco cieńsze płyty pośrednie o tym samym wzorze otworu. Te płyty pośrednie są ułożone w celu obróbki jedna nad drugą, zgrzewane punktowo, wiercone, a następnie ponownie rozdzielane. Dzięki wiertłom z płytkami wymiennymi QTD z innowacyjną, opatentowaną końcówką w kształcie piramidy, MAPAL ma w swoim portfolio optymalne rozwiązanie. Wymienna wkładka jest samocentrująca i zapewnia kontrolowane wejście otworu. Płyty pośrednie można zatem wiercić niezawodnie w jednym etapie obróbki.
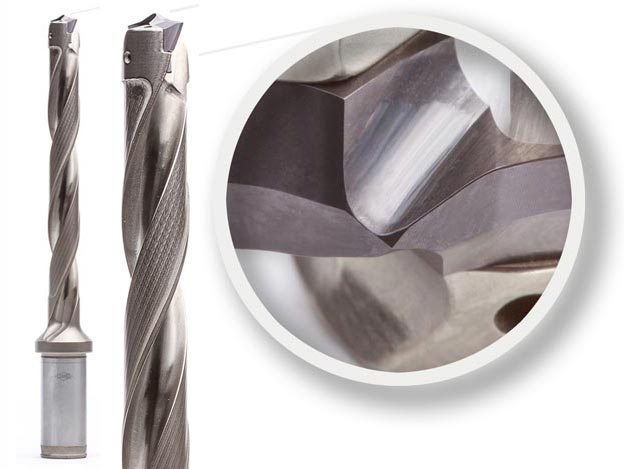
Do obróbki płyt pośrednich wymiennika ciepła MAPAL opracował wiertło z płytką wymienną QTD z innowacyjną, opatentowaną końcówką w kształcie piramidy.
Źródło: MAPAL Präzisionswerkzeuge Dr. Kress KG