SZLIFOWANIE POWIERZCHNI PŁASKO-RÓWNOLEGŁYCH Z KINEMATYKĄ DOCIERANIA OBIEGOWEGO
SZLIFOWANIE POWIERZCHNI PŁASKO-RÓWNOLEGŁYCH Z KINEMATYKĄ DOCIERANIA OBIEGOWEGO
Docieranie należy obecnie do jednego z istotnych sposobów ściernej obróbki bardzo dokładnej. Obrabiane są na docierarkach przede wszystkim elementy metalowe i ceramiczne oraz różnego rodzaju kryształy. W praktyce produkcyjnej przeważa docieranie powierzchni płaskich i płasko-równoległych. Stosunkowo nowym sposobem obróbki na docierarkach tarczowych jest szlifowanie, głównie narzędziami segmentowymi.
Współcześnie wielu specjalistycznych producentów proponuje obrabiarki i narzędzia do szlifowania z kinematyką docierania [1,4-6,27,28]. Wymienić tu można między innymi firmy: Engis, Speedfam, Mitsunaga, Lapmaster Wolters, Stähli, PR Hoffmann, Hamai, Hahn & Kolb, Spitfire, Fujikoski, Dae Chang i inne [7-25]. Jednymi z przykładów mogą być obrabiarki serii DLM firmy Stähli, przystosowane do wyższych prędkości skrawania i wyposażone w odpowiednie stoły do załadunku i rozładunku obrabianych elementów (rys. 1). Podobnie, firma Peter Wolters proponuje centra szlifierskie typoszeregu AC, ze zintegrowanym systemem umożliwiającym szlifowanie no docierarkach typu FE700R, wraz z usuwaniem zadziorów i zaokrąglaniem krawędzi [26]. Prowadzi się również w tym zakresie intensywne prace badawcze w kilku ośrodkach naukowych [29-31].
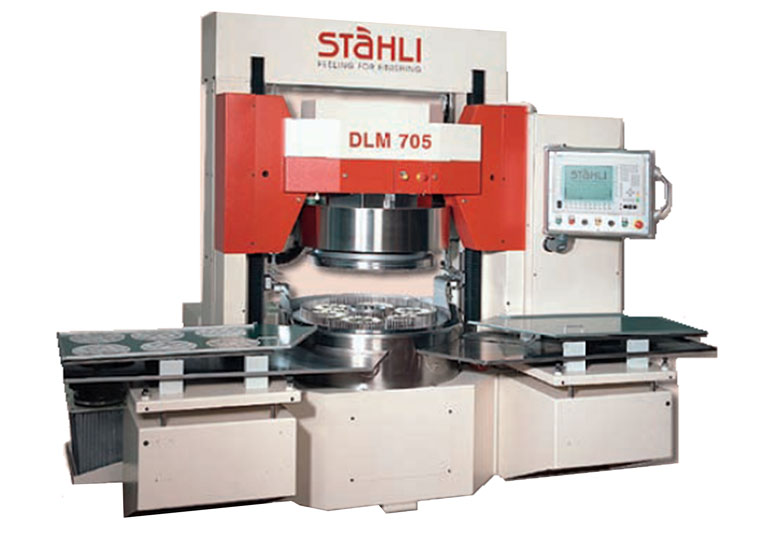
Rys. 1. Widok obrabiarki dwutarczowej DLM 705 firmy Stähli do szlifowania z kinematyką obiegową, między innymi elementów o zarysie kołowym – do średnicy 190 mm (przykładowo, możliwa jest obróbka 24 elementów o średnicy 64 mm) [24]
Kinematyczny układ wykonawczy obrabiarki do szlifowania powierzchni płasko-równoległych jest identyczny jak standardowych docierarek dwutarczowych (rys. 2).
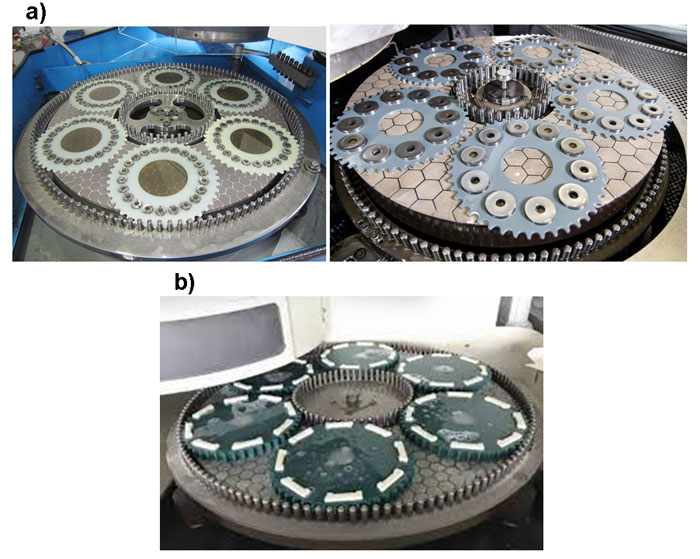
Rys. 2. Przykładowe rozmieszczenie elementów obrabianych w separatorach w planetarnym układzie wykonawczym szlifowania dwutarczowego: a) stalowych o zarysie kołowym [18,22], b) ceramicznych o zarysie prostokątnym [25]
Oprócz narzędzi jednolitych, stosowane są jednak głównie konstrukcje składane. Sposób rozmieszczenia wkładek ściernych na powierzchni czynnej narzędzia może być różny (rys. 3). Interesującym, z praktycznego punktu widzenia, jest propozycja utrzymania możliwie równomiernego zużycia kształtowego narzędzia (podczas obróbki) przez odpowiednie, wyznaczone na podstawie analiz symulacyjnych kinematyki układu wykonawczego, rozmieszczenie kołowych wkładek ściernych (rys. 3 – wersja 3 narzędzia). Stosowane są też inne rozwiązania. Firma Diamant-Werkzeuge Hameln GmbH proponuje kilka odmian budowy i sposobów rozmieszczenia wkładek kołowych i heksagonalnych (rys. 4). Dla przykładu, obrabiając elementy o średnicy 14 mm i grubości 2,7 mm ze stali 100Cr6 (62HRC) narzędziami segmentowymi z CBN (naddatek 0,06 mm) uzyskano błędy: równoległości powierzchni 1 µm, płaskości powierzchni 0,8 µm i parametr chropowatości Rz = 0,5 µm oraz zmniejszono czas obróbki partii (100 elementów) z ok. 7 min i 30 s (docieranie) na ok. 3 min. (szlifowanie), obniżając przy tym koszty technologiczne o 84% [7]. Obecnie w praktyce przeważają diamentowe, lub wykonane z regularnego azotku krzemu, wkładki kołowe i heksagonalne (rys. 5).
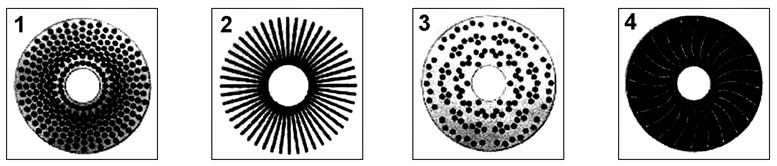
Rys. 3. Warianty konstrukcji narzędzi diamentowych: nr 1 do 3 – zastosowanie wkładek ściernych, 4- budowa jednolita [9]
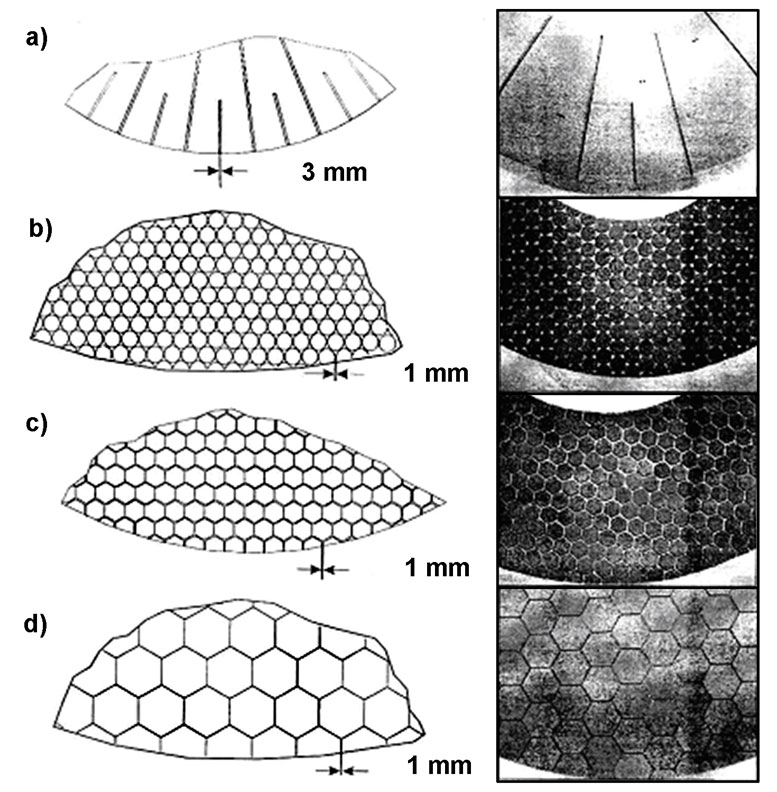
Rys. 4. Przykłady budowy narzędzi diamentowych i z CBN (wielkość ziarna 180-46 lub mikroziarna B40-B8) firmy Diamant-Werkzeuge Hameln GmbH (o średnicach 400-1200 mm): a) segmentowej, b) z tabletkami kołowymi (rozmieszczenie typu S), c) z tabletkami heksagonalnymi (rozmieszczenie typu S), d) z tabletkami heksagonalnymi (rozmieszczenie typu L) [7]
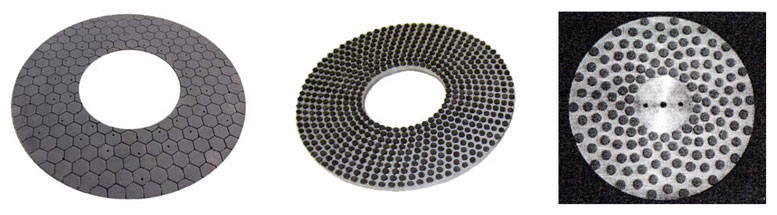
Rys. 5. Konstrukcja składanych narzędzi klejonych: a) wkładki heksagonalne [15], b) wkładki kołowe – rozmieszczone równomiernie [10], c) wkładki kołowe rozmieszczone po łukach [24]
Przykłady elementów szlifowanych na docierarkach dwutarczowych i ogólną charakterystykę obróbki zamieszczono na rys. 6.
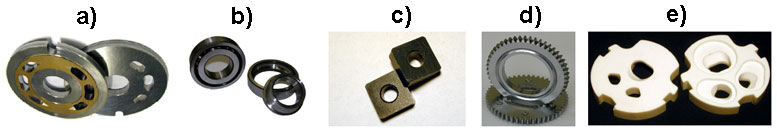
Rys. 6. Przykłady szlifowanych powierzchni płaskich z kinematyką docierania: a) materiał obrabiany: stal/brąz, wymiary przedmiotu: średnica – odpowiednio 80 i 60 mm (obróbka poprzedzająca – toczenie, wysokość elementu 6,3 mm, odchyłka płaskości 0,5 mm, odchyłka równoległości 0,7 mm, docierarka DLM 700 firmy Stähli, ściernica D25/D125, obróbka z chłodzeniem, wyniki obróbki: tolerancja wysokości ± 5 µm, parametr Ra dla brąz/stal: 0,2/0,7 µm, parametr Rz dla brąz/stal: 2/6 µm, Cpk=1,33, odchyłka płaskości 2 µm, odchyłka równoległości 3 µm, stan powierzchni – występuje siatka rys), b) materiał obrabiany: stal 100Cr6, wymiary przedmiotu: średnica 47 – 62 mm i wysokość 15 mm (obróbka poprzedzająca – toczenie, wysokość elementu 15,1 mm, docierarka DLM 705, ściernica z CBN, obróbka z chłodzeniem, wyniki obróbki: tolerancja wysokości ± 5 µm, parametr Ra =0,8 µm, odchyłka płaskości 1 µm, odchyłka równoległości 2 µm, powierzchnia błyszcząca), c) materiał obrabiany: węglik spiekany Rx622, wymiary przedmiotu 12×12 mm (obróbka poprzedzająca – spiekanie, wysokość elementu 30 mm, docierarka DLM 700, ściernica D25, obróbka z chłodzeniem, wyniki obróbki: tolerancja wysokości ± 2,5 µm, parametr Ra= 0,2 µm, parametr Rz=2 µm, odchyłka płaskości 1 µm, stan powierzchni – siatka rys), d) materiał obrabiany: stal 16MnCr55, wymiary przedmiotu: średnica 50,9 i wysokość 5,35 mm (obróbka poprzedzająca – szlifowanie, naddatek na szlifowanie 0,35 mm, docierarka DLM 705, ściernica D126, obróbka z chłodzeniem, wyniki obróbki: tolerancja wysokości 0,08 mm, parametr Ra=0,6 µm, odchyłka płaskości 1 µm, odchyłka równoległości 2 µm, stan powierzchni – siatka rys), e) materiał obrabiany: ceramika techniczna Al2O3, średnica elementu 44 mm (obróbka poprzedzająca – spiekanie, wysokość elementu 6,4 mm, odchyłka płaskości 0,2 mm, odchyłka równoległości 0,3 mm, docierarka DLM 700, ściernica D76, obróbka z chłodzeniem, wyniki obróbki: tolerancja wysokości ± 5 µm, parametr Ra=0,4 µm, parametr Rz=4 µm, odchyłka płaskości 1 µm, odchyłka równoległości 2 µm, stan powierzchni – siatka rys) [24]
Podstawowymi warunkami i efektami szlifowania z kinematyką docierania na obrabiarkach dwutarczowych jest [2]:
- szybkość usuwania obrabianego materiału: od kilku do 500 µm/min;
- prędkość obwodowa narzędzia; od 10 do 600 m/min;
- jakość obrobionych powierzchni: płaskość i równoległość 1 – 2 µm (dla bardzo dokładnych elementów ceramicznych nawet 0,6 µm, zaś dla stali w stanie twardym 0,3 – 0,35 µm);
- dokładność wymiarów: ±1 µm;
- stosowane wielkości ziaren ściernych: 180-46 (dla szczególnie dokładnych powierzchni są stosowane mikroziarna o rozmiarze od 30/40 do 6/10 µm i mniejsze);
- można jednocześnie obrabiać, w zależności od wielkości, do 150 przedmiotów (w kilka minut);
- możliwy jest automatyczny załadunek i rozładunek przedmiotów (w czasie krótszym niż jedna minuta).
Literatura
Źródło / Autor:
prof. dr hab. inż. Adam Barylski
Politechnika Gdańska
Wydział Inżynierii Mechanicznej i Okrętownictwa
Instytut Technologii Maszyn i Materiałów