Spawanie dla lepszego klimatu
Spawanie dla lepszego klimatu
W 1982 El Nino był wyjątkowo silny. Temperatura wody w Pacyfiku w strefie równikowej była o 7°C wyższa od przeciętnej. Woda oddawała energię cieplną do atmosfery ziemskiej, co postawiło na głowie pogodę na całym świecie. W tym samym roku Robert Bloos Senior zrewolucjonizował ogrzewanie drewnem: pomysłowy majsterkowicz wynalazł automat do podawania zrębków do kotłów grzewczych. Dzisiaj firma Heizomat Gerätebau + Energiesysteme GmbH z centralnej Frankonii produkuje rocznie do 1600 ekologicznych instalacji grzewczych zasilanych zrębkami na indywidualne zamówienie. Aby poradzić sobie z dużą ilością zamówień, kotły grzewcze są spawane w nowoczesnych celach spawania zrobotyzowanego Fronius.
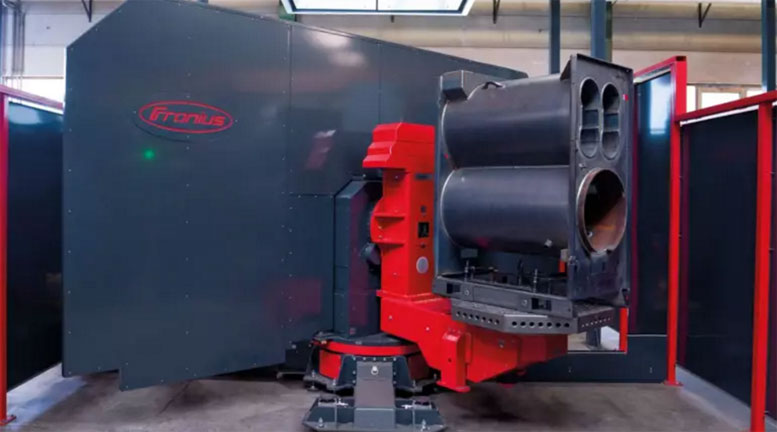
Szczelnie zespawany kocioł grzewczy RHK-AK 50 P przed próbą ciśnieniową
Jak to często bywa w przypadku sukcesu, dawny kierowca ciężarówki Robert Bloos Senior zaczynał działalność w garażu. Już wtedy było dla niego jasne, że „dom ogrzewa się tylko drewnem”. Ale za każdym razem, gdy zimą wracał po ciężkim dniu pracy do domu, było w nim zimno. W latach 70-tych sprzedawano mianowicie tylko piece opalane szczapami drewna, które były rozpalane w ciągu dnia ręcznie. Jeśli nikogo nie było w domu, ogień się nie palił. Poirytowany tym, zabrał się we własnym małym warsztacie za majsterkowanie. Bloos chciał, aby opalanie drewnem z własnego lasu było równie komfortowe jak gazem. Dlatego musiał zautomatyzować zasilanie pieca. Efekt jego intensywnej pracy był nowością na skalę światową: pierwszy system do podawania zrębków.
Wygodne jak ogrzewanie olejowe, a dodatkowo ekologiczne i łatwe w konserwacji
O ile pierwsze instalacje grzewcze zasilane zrębkami z automatycznym podajnikiem powstały jeszcze w garażu, to obecnie niemiecka firma ma już dwa zakłady produkcyjne w Gunzenhausen i Heidenheim. Są w nich zatrudnione 330 osoby i produkowane instalacje grzewcze na indywidualne zamówienie o mocy od 30 do 990 kW, przy czym udział produkcji własnej wynosi 85%. Dostawy są realizowane na cały świat. Tysiące klientów z ponad 40 krajów świata korzystają z zadowoleniem z niezawodnych i łatwych w konserwacji instalacji pomysłowego wynalazcy. Wytwarzane jest tylko tyle ciepła, ile jest potrzebne — z neutralnego klimatycznie i odnawialnego paliwa. Niemiecka technologia cieszy się powodzeniem nie tylko w Europie, USA i Kanadzie, ale także w Malezji i Nowej Zelandii. Z myślą o eksporcie na cały świat Heizomat uzyskał certyfikat American Society of Mechanical Engineers (ASME). Certyfikat ten jest obecnie uznawany w ponad 100 krajach. Stanowi on zaświadczenie, że produkty spełniają wymagania norm ASME, w tym dotyczących bezpieczeństwa.
Innowacyjne i ekologiczne ogrzewanie
O ile kiedyś ogrzewanie na zrębki było interesującym tematem tylko dla prywatnych użytkowników, wspólnot mieszkaniowych i gospodarstw rolnych, to dzisiaj także zakłady rzemieślnicze i przemysłowe korzystają z w dużej mierze neutralnego klimatycznie ogrzewania drewnem. Systemy Heizomat bez problemu spalają nawet „zanieczyszczone” gwoździami palety drewniane.
Utylizacja odpadów drewnianych kosztuje pieniądze — nawet jeśli chodzi tylko o wywiezienie. Jednak ogrzewanie nimi pozwala zaoszczędzić nie tylko na kosztach utylizacji, ale także częściowo na kosztach zakupu świeżego drewna opałowego. Powstający w trakcie spalania popiół zawiera cenne minerały i może stanowić nawóz naturalny. W ten sposób działalność rodziny Bloos wpisuje się w filozofię gospodarki w obiegu zamkniętym: uprawiamy drewno, zbieramy drewno, palimy drewnem i nawozimy drewnem. W języku Heizomat nazywa się to „obiegiem zamkniętym zrębek”.
Jak tłumaczy Manuel Vorbrugg, kierownik produkcji w Heizomat — „Jesteśmy jedynym producentem, który oprócz instalacji grzewczych dostarcza także wszystkie komponenty systemów zbierania, rozdrabniania i transportu, a także odprowadzania popiołu i oczyszczania spalin. Naszą najnowszą innowacją są systemy kontenerowe HeizoCont. Łączą one wszystkie procesy, od magazynowania zrębek po odprowadzanie popiołu, w jednym kompaktowym systemie Plug & Play: wystarczy je rozstawić i podłączyć, aby ogrzewały — bez uciążliwych prac budowlanych. Kontenery grzewcze są interesujące zwłaszcza dla zakładów przemysłowych i rzemieślniczych, ale także kotłowni komunalnych”.
Zawsze z myślą o przyszłości — także podczas spawania
Nasilający się niedobór siły roboczej i ciągły wzrost zmuszają wiele przedsiębiorstw do automatyzacji — Heizomat nie jest pod tym względem wyjątkiem. Dzisiaj firma korzysta podczas spawania kotłów grzewczych z trzech cel spawania zrobotyzowanego Fronius, które są wyposażone w oprogramowanie do programowania i symulacji offline Pathfinder.
„Gdyby nie automatyzacja, musielibyśmy zatrudniać więcej wykwalifikowanych spawaczy, a tych na rynku pracy prawie nie ma. Dlatego zdecydowaliśmy się na spawanie zrobotyzowane” — tłumaczy dalej Vorbrugg. „Fronius szybko nas do siebie przekonał. Od początku głównym tematem dyskusji były kwestie spawania. To ich rozwiązanie było podstawą do opracowania kinematyki, a nie odwrotnie. Dzisiaj posiadamy trzy cele spawania zrobotyzowanego z pozycjonerami, które robią dokładnie to, czego potrzebujemy: niezawodnie spawają idealne spoiny”.
Instalacje do ogrzewania zrębkami zawierają elementy seryjne — kotły grzewcze — spawane z walcowanej na ciepło, niestopowej stali konstrukcyjnej S235JR o grubości 6 mm. Każdy taki element waży od 700 do 950 kg i musi być gazo- i wodoszczelny. Liczba sztuk poszczególnych elementów wynosi od 300 do 700, zależnie od potrzeb.
Jak stwierdza ekspert od spawania Christoph Stieglitz — „Proces Pulse Multi Control (PMC) nadaje się idealnie do spawania stalowych kotłów. Pozwala on na osiągnięcie prędkości do 80 cm/min, znacznie większej niż w przypadku spawania ręcznego, przy jednoczesnym optymalnym przetopie grani. Spoiny odznaczają się idealnym wyglądem i zawsze wysoką jakością”.
PMC jest zmodyfikowanym procesem spawania łukiem pulsującym, który cechuje się silnym, stabilnym łukiem spawalniczym i regulowanym z dużą dokładnością odrywaniem kropli bez rozprysków, a zarazem wysoką wydajnością stapiania. Za pomocą PMC można skutecznie spawać nawet elementy o ściankach różnej grubości ze względu na zakresy tolerancji. Stabilizatory długości łuku i wtopienia zapewniają precyzyjną regulację, a w konsekwencji wysoką stabilność procesu przy mniejszej energii odcinka.
„Automatyzacja spawania przynosi nam duże korzyści” — podkreśla Vorbrugg. Po pierwsze możemy w trakcie produkcji uzbrajać instalacje. W ten sposób unikamy nieopłacalnych przestojów. Po drugie spawanie jest znacznie szybsze niż ręczne. Zamiast 6 h robotowi jeden kocioł grzewczy zajmuje zaledwie 1 h 40 min. A po trzecie dzięki oprogramowaniu do programowania i symulacji offline Pathfinder potrzebujemy znacznie mniej czasu na programowanie robota spawalniczego”.
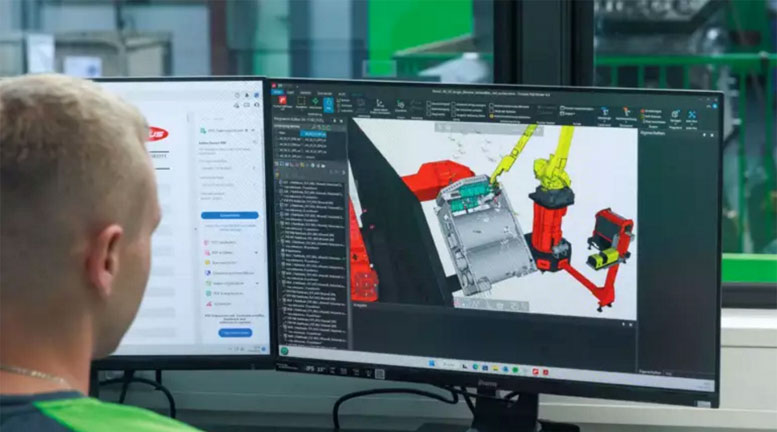
Programowanie i symulacje offline w programie Pathfinder
Fronius Pathfinder ułatwia znalezienie optymalnej kolejności spawania
Największa zaleta programowania offline w oprogramowaniu Pathfinder polega na tym, że wszystkie kolejności spawania można tworzyć poza robotami. Eliminuje to konieczność wstrzymywania prac spawalniczych na czas programowania. W symulatorach można z wyprzedzeniem wykryć potencjalne błędy, aby zoptymalizować kolejności spawania. W ten sposób są wykrywane i wizualizowane na przykład kolizje, przekroczenia granic osi lub odchylenia. Prace usprawniają zwłaszcza następujące funkcje: kopiowanie, łączenie, grupowanie i odbicia lustrzane spoin. Symulacje spawania mogą być realizowane w czasie rzeczywistym lub z bezstopniowo regulowaną prędkością przy jednoczesnej koordynacji (prędkość spawania, czas wstępnego wypływu gazu, wypełnienie krateru końcowego). Gdyby programować robota spawalniczego tylko bezpośrednio w instalacji, nakład pracy mógłby być dziesięciokrotnie większy.
Precyzyjnie wykonane spoiny — gazoszczelne kotły
„Nasza instalacja spawa zawsze w środku spoiny” — tłumaczy Stieglitz. Dlatego jest wyposażona w automatyczną wyszukiwarkę spoiny, która działa w następujący sposób: Robot dojeżdża z drutem spawalniczym do elementu, odnotowuje punkt i zapisuje jego współrzędne. Gdy tylko wszystkie wymagane punkty zostaną wymierzone i zaznaczone na osiach X, Y i Z, są one porównywane z wirtualnym elementem i w razie odchyłek jest dokonywana korekta toru spawania”.
Precyzyjne usytuowanie spoin jest warunkiem niezbędnym gazo- i pyłoszczelnego wykonania kotłów grzewczych o jakości, której wymaga Heizomat. Dlatego każdy kocioł grzewczy jest poddawany 24-godzinnej kontroli szczelności pod ciśnieniem wody 9–11 bar, zanim zostanie zamontowany w cieszących się powodzeniem na całym świecie instalacjach grzewczych opalanych zrębkami. Równie ważny jest ładny wygląd spoin — zwłaszcza w USA. Tam norma ASME wymaga 100% idealnych spoin także w niewidocznej części kotła.
Wszystko pod kontrolą
Sterowanie systemowe HMI T21-RS monitoruje i koordynuje oprócz wszystkich czynności spawania każdy z elementów cel spawania zrobotyzowanego: robota, źródło prądu spawania, pozycjoner, pomiar TCP i czyszczenie palnika. Przydatnymi dodatkami są edytor programu do określania wszystkich procesów kinetycznych i spawalniczych oraz wizualizacja 3D w czasie rzeczywistym. Ponieważ spawacze w Heizomat muszą zawsze zachować pełną kontrolę nad bieżącym stanem instalacji i wszystkimi elementami systemu, wizualizacja obejmuje wszystkie moduły i strefy ochrony — zależnie od danego stanu celu spawalniczej. Zakres funkcji sterowania obejmuje zarządzanie użytkownikami i programem, wyświetlanie komunikatów o błędzie, liczniki taktu i sztuk, zmianę języka, wskazania statusu instalacji oraz całe zarządzanie zasilaniem mediami.
„Fronius jest dla nas wymarzonym partnerem” — podsumowuje Vorbrugg. „Oni podobnie jak my dbają o środowisko i traktują problemy jako wyzwania. Ponadto zawsze pod ręką jest ktoś, kto nam pomoże. Drogi komunikacji są krótkie, współpraca przyjacielska i przyjemna. W skrócie: panuje rzetelność. Jestem przekonany, że innowacje austriackiego producenta systemów spawania dobrze przygotowują nas na przyszłość”.
Źródło: Fronius International GmbH