SANDVIK – większa wydajność i niższy koszt produkcji
Najnowsze frezy czołowe przyspieszają produkcję stalowych obudów turbosprężarek
Krótszy czas jednostkowy i większa trwałość narzędzia przy trudnej obróbce zgrubnej
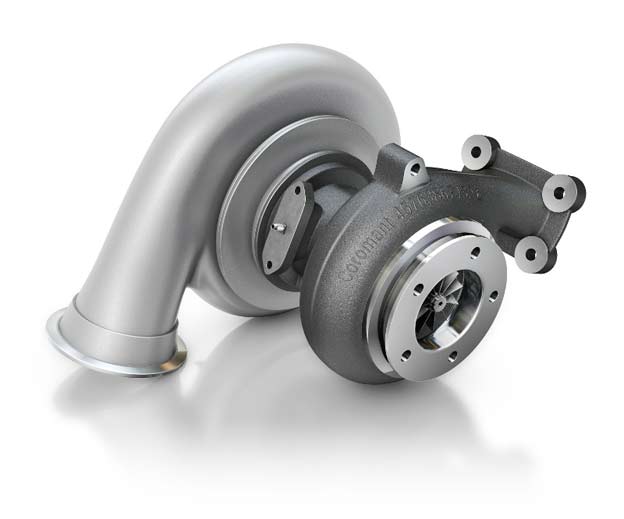
Frez czołowy M612 Sandvik Cormant zapewnia dużo bardziej stabilny przebieg obróbki, dzięki czemu drgania, będące problemem w wielu warsztatach, zostały znacznie zredukowane.
„Stal nierdzewna staje się coraz bardziej popularnym materiałem używanym do produkcji obudów turbosprężarek, eliminując dotychczasowe konstrukcje żeliwne ze względu na właściwości materiału. Wytrzymałość na wysokie temperatury gazów spalinowych wzrasta tu aż do 1300°C, zwiększa się również odporność na korozję,” mówi Jacques Gasthuys, specjalista Sandvik Coromant ds. zastosowań w przemyśle motoryzacyjnym. „Co roku produkuje się około 50 milionów turbosprężarek – z żeliwa i stali nierdzewnej – ale koszty wykonania konstrukcji stalowej są często nawet 20 razy wyższe, ponieważ obróbka tego materiału często wiąże się z wyjątkowo krótką i nieprzewidywalną trwałością narzędzia, jak również nierównomiernym zużywaniem się płytki. Mając to na uwadze, postanowiliśmy zaprojektować frezy, dzięki którym będzie można znacznie obniżyć koszty wyprodukowania takiego przedmiotu.”
Podstawowym problemem, z którym musimy się zmierzyć podczas obróbki zgrubnej elementów obudowy turbosprężarek układu wydechowego, jest stosunkowo mała grubość ścianek i skomplikowany kształt zamocowań, co w rezultacie stwarza sytuacje bardzo podatne na wystąpienie drgań. Nowy frez czołowy M612 został specjalnie zaprojektowany po to, aby móc przezwyciężyć tego typu trudności. Jego dodatnia geometria zapewnia stabilny przebieg skrawania, a to obniża zużycie energii i eliminuje występujące podczas zgrubnej obróbki drgania. Można uzyskać większą wydajność skrawania, a czas jednostkowy obróbki jest krótszy, co w połączeniu z 12 ostrzami, rozmieszczonymi po sześć z każdej strony płytki, przyczynia się do obniżenia kosztów w przeliczeniu na jeden przedmiot. Szeroki wybór okrągłych płytek przekłada się również na większą wszechstronność zastosowania, podczas gdy złącze narzędzia na płytki wymienne zapewnia odpowiednią dokładność i powtarzalność.
W przykładowym zastosowaniu płytek w gatunku GC4240 do obróbki obudowy turbosprężarki ze stali nierdzewnej, zastąpienie konkurencyjnego narzędzia frezem czołowym M612 pozwoliło zwiększyć prędkość wrzeciona z 212 do 273 obr./min, a prędkość skrawania z 70 do 90 m/min (230 do 295 stóp/min), przy zwiększeniu posuwu z 0.13 do 0.18 mm (0.005 do 0.007 cala). Przy tej samej głębokości skrawania równej 2.5 mm (0.098 cala), wyniki testu wykazały, że frez czołowy M612 skrócił czas obróbki jednego przedmiotu o 27%, podczas gdy trwałość narzędzia była większa aż o 172%.
Więcej informacji znajdą Państwo na stronie internetowej: www.sandvik.coromant.com/pl-pl/industrysolutions/automotive/components/pages/turbo-charger.aspx.
CoroMill® 415 – frez do wysokich posuwów
Większa wydajność i niższy koszt wyprodukowania przedmiotu to tylko niektóre podstawowe korzyści
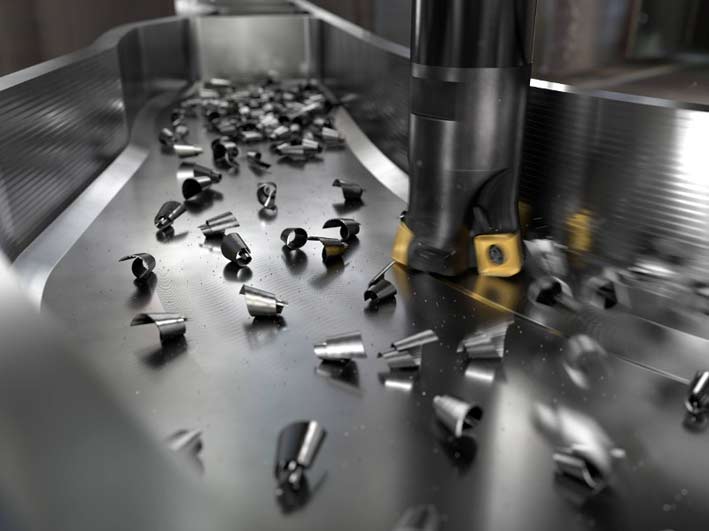
Nowy CoroMill® 415 zapewnia większe bezpieczeństwo ze względu na gniazdo płytki z technologią złącza iLock™.
Firma Sandvik Coromant wprowadza frezy do wysokich posuwów o średnicach z zakresu 13-32 mm (0.512-1.26 cala). Wśród korzyści wynikających z zastosowania nowego frezu CoroMill® 415 można wymienić przede wszystkim zwiększone bezpieczeństwo, dzięki zastosowaniu zwiększającego sztywność osadzenia płytek złącza iLock™, oraz wysoką wydajność skrawania związaną z gęstą podziałką frezu i możliwością dużych posuwów.
CoroMill 415 jest ważnym rozszerzeniem asortymentu frezów Sandvik Coromant, ponieważ wypełnia lukę pomiędzy aktualną ofertą narzędzi monolitycznych i do pracy z wysokim posuwem takich, jak CoroMill 210 i CoroMill 419.
Ważnym elementem tego frezu jest gniazdo płytki z technologią złącza iLock, które zostało zaprojektowane w celu zapewnienia wysokiej stabilności ostrzy i zmniejszenia potencjalnej liczby wybraków. Ponadto, samo gniazdo płytki umożliwia łatwiejsze osadzenie małych płytek.
Dodatkowa stabilność podczas obróbki jest jednym z czynników, który sprawia, że CoroMill 415 stał się właściwą opcją dla wielu warsztatów poszukujących odpowiednich rozwiązań produkcyjnych. Przykładowo: to narzędzie jest w stanie zapewnić większą wydajność skrawania, którą jeszcze wzmacnia gęsta podziałka frezu i możliwość obróbki z dużym posuwem. Z kolei wysoka wydajność skrawania przyczynia się do podniesienia produktywności. A ponadto, dzięki wysokiej stabilności narzędzia można tu zastosować gęstą podziałkę H, dzięki której podczas skrawania pracuje zawsze więcej niż jedno ostrze.
Kolejną korzyścią dla producentów jest to, że nawet tak małe płytki oferują cztery krawędzie skrawające, co zmniejsza koszt na przedmiot i daje przewagę nad konkurencją.
Dla tych, którzy chcą zmniejszyć swój stan magazynowy i zminimalizować czas przestoju obrabiarki, proponujemy także CoroMill 415 ze złączem Coromant EH (wymienne części robocze). Dzięki Coromant EH producenci mają dostęp do szerokiego asortymentu wymiennych części roboczych węglikowych frezów trzpieniowych, frezów na płytki wymienne, głowic wytaczarskich, zintegrowanych adapterów zgodnych z danym typem obrabiarki oraz trzonków, co pozwala ograniczyć liczbę wykorzystywanych narzędzi.
CoroMill 415 nadaje się do obróbki wszystkich materiałów ISO i wielu różnych przedmiotów, co zwiększa jeszcze jego wszechstronność.
Więcej informacji znajdą Państwo na stronie internetowej: www.sandvik.coromant.com/pl-pl/products/coromill_415.
Źródło: SANDVIK Coromant