Rozgrzane do czerwoności
Rozgrzane do czerwoności
Producenci z branży lotniczej stosują połączenie obrabiarek, narzędzi, geometrii i materiałów narzędziowych do obróbki superstopów żaroodpornych (HRSA)
Zgodnie z raportem opublikowanym przez LA Times branża lotnicza zamierza osiągnąć zerowy poziom emisji netto gazów cieplarnianych do roku 2050. Zaostrzone przepisy dotyczące emisji gazów cieplarnianych wymagają od nowych silników wyższych temperatur roboczych, co oznacza konieczność stosowania nowych materiałów, takich jak superstopy żaroodporne (HRSA) do produkcji najsilniej rozgrzewających się podzespołów. Jednak wydajna obróbka przedmiotów wykonanych z materiałów HRSA to trudne zadanie dla producentów. W artykule Sébastien Jaeger, menedżer ds. rozwiązań dla branży lotniczej w firmie Sandvik Coromant, wyjaśnia, dlaczego wyważona ogólna strategia obróbki, obejmująca obrabiarkę, narzędzia, geometrie i materiały narzędziowe, ma zasadnicze znaczenie dla wydajnej obróbki podzespołów silników lotniczych wykonanych z superstopów żaroodpornych.
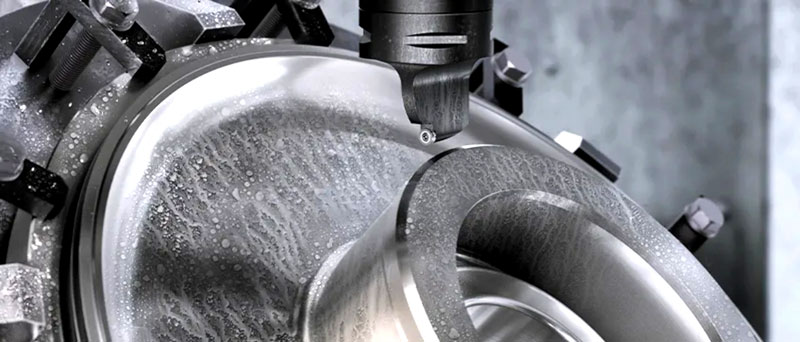
Wyważona strategia obróbki ma zasadnicze znaczenie dla wydajnej obróbki podzespołów silników lotniczych wykonanych z superstopów żaroodpornych (HRSA).
Superstopy żaroodporne (HRSA) to najczęściej stosowane materiały w produkcji sprężarek i turbin silników odrzutowych. Gatunki najczęściej stosowane w tych zastosowaniach są oparte na niklu, np. Inconel, Waspaloy i Udimet. Jednak superstopy żaroodporne różnią się znacznie pod względem właściwości, w zależności od składu i procesu produkcji. Szczególnie duże znaczenie ma obróbka cieplna – utwardzanie wydzieleniowe, tzn. „starzenie” przedmiotu może podwoić jego twardość w porównaniu z przedmiotem wyżarzanym lub niepoddanym takiej obróbce.
Zaostrzone przepisy dotyczące emisji gazów cieplarnianych wymagają od nowych silników wyższych temperatur roboczych, co oznacza konieczność stosowania nowych materiałów do produkcji najsilniej rozgrzewających się podzespołów. W odpowiedzi na te wyzwania rośnie ogólny udział superstopów żaroodpornych w silniku turboodrzutowym w porównaniu z innymi materiałami.
Jednak korzyści płynące z zastosowania superstopów żaroodpornych są równoważone przez wyzwania towarzyszące ich stosowaniu w produkcji. Po pierwsze, ich odporność na wysokie temperatury powoduje duże siły skrawania. Po drugie, niska przewodność cieplna i doskonała hartowność powodują wysokie temperatury skrawania. Po trzecie, tendencja do utwardzania się podczas obróbki jest przyczyną powstawania wrębu na krawędziach skrawających.
Przedmioty obrabiane
Tarcze turbin, obudowy, łopatki turbin i wały to przedmioty wymagające w obróbce; wiele z nich ma cienkie ścianki, a wszystkie cechuje złożoność kształtu. Te podzespoły silników o znaczeniu krytycznym dla bezpieczeństwa muszą spełniać surowe kryteria w zakresie jakości i dokładności wymiarów. Do warunków wstępnych udanej obróbki należą obrabiarka o dużej mocy, sztywne narzędzia, płytki skrawające oferujące wysoką wydajność i optymalne programowanie.
Stosowane są różne metody obróbki. Przedmioty takie, jak tarcze, pierścienie i wały są toczone, natomiast obudowy i łopatki turbin są frezowane. Więcej informacji na temat tych metod obróbki można znaleźć w stworzonym przez firmę Sandvik Coromant i dostępnym online specjalnym zasobie wiedzy o zastosowaniach w przemyśle lotnicznym – witrynie aeroknowledge.com.
Obróbki superstopów żaroodpornych (HRSA) są podzielone na trzy etapy. Pierwszy etap obróbki (FSM) polega na nadaniu odlewowi i odkuwce ogólnego kształtu. Przedmiot obrabiany jest zazwyczaj miękki (twardość wynosi zazwyczaj około 25 HRC), ale często posiada chropowaty, nierównomierny naskórek lub łuskę. Głównym priorytetem jest dobra produktywność i wydajność skrawania metalu.
Między pierwszym i pośrednim etapem obróbki (ISM) przedmiot obrabiany poddawany jest obróbce cieplnej, przechodząc w stan starzenia i znacznie większej twardości –zazwyczaj jest to około 36–46 HRC. Przedmiot obrabiany zyskuje swój ostateczny kształt, nie licząc naddatku pozostawionego z myślą o obróbce wykończeniowej. Podobnie nacisk kładziony jest na produktywność, ale ważna jest także niezawodność obróbki.
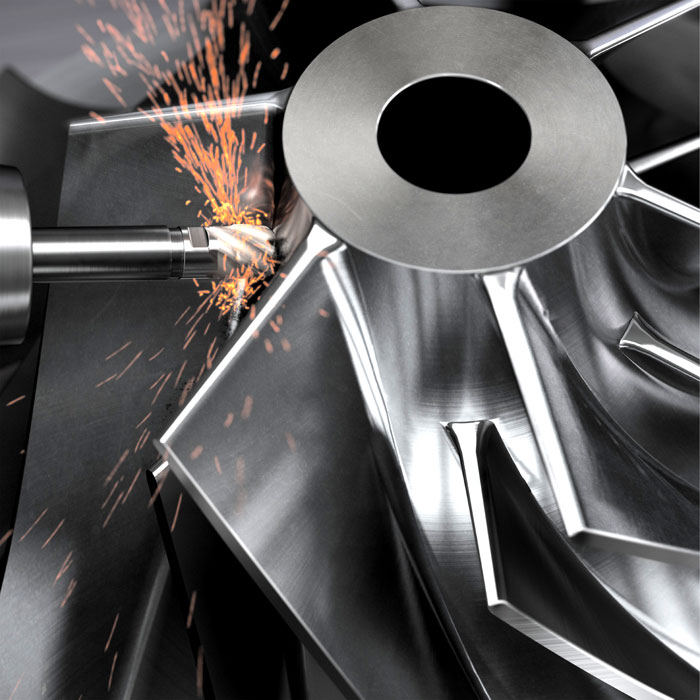
Narzędzia CoroMill® 316 firmy Sandvik Coromant są przeznaczone do frezowania różnych grup materiałów – od ISO P do ISO S.
Jakość, płytki węglikowe
O ostatecznym kształcie i chropowatości powierzchni decyduje ostatni etap obróbki (LSM). Nacisk położony jest na chropowatość powierzchni, dokładne tolerancje wymiarowe oraz uniknięcie odkształceń i nadmiernych naprężeń resztkowych. W przypadku przedmiotów obrotowych o krytycznym znaczeniu, najważniejsze kryteria dotyczą odporności na zużycie zmęczeniowe, nie pozwalając na uszkodzenia powierzchni, które mogłyby powodować powstawanie pęknięć. Gwarancją niezawodności krytycznych elementów jest zastosowanie sprawdzonego, certyfikowanego procesu obróbki.
Ogólne wymogi względem płytek wymiennych obejmują dobrą udarność krawędzi oraz znaczny stopień przywierania pokrycia do podłoża. Choć podstawowe kształty ujemne mają zapewniać wytrzymałość i ekonomiczność, geometria powinna być dodatnia.
Podczas obróbki superstopów żaroodpornych należy zawsze stosować chłodziwo, za wyjątkiem frezowania za pomocą płytek ceramicznych. Płytki ceramiczne wymagają stosowania dużych ilości chłodziwa, natomiast precyzyjne doprowadzanie strumienia ma zasadnicze znaczenie w przypadku płytek węglikowych. W przypadku stosowania płytek węglikowych wysokie ciśnienie chłodziwa przynosi kolejne korzyści, w tym większą trwałość narzędzia i wydajną kontrolę spływu wiórów.
Parametry obróbki mogą być różne, w zależności od warunków i materiału. Podczas pierwszego etapu obróbki dąży się do uzyskania dobrej produktywności, głównie poprzez zastosowanie wysokich posuwów i dużych głębokości skrawania. Podczas etapu pośredniego często stosuje się płytki ceramiczne celem uzyskania większych prędkości. Podczas ostatnich etapów nacisk położony jest na jakość, a głębokość skrawania jest niewielka. Duża prędkość skrawania może wpływać negatywnie na chropowatość powierzchni (do obróbki wykończeniowej używane są płytki węglikowe).
Ostra krawędź
Odkształcenia plastyczne i powstawanie wrębu (karbu) to typowe objawy zużycia płytek węglikowych, natomiast wykruszanie występuje często w przypadku płytek ceramicznych. Podatność na odkształcenia plastyczne maleje wraz ze wzrostem odporności na zużycie i twardości w wysokich temperaturach. Dodatnia geometria i ostra krawędź także są ważne dla ograniczenia powstawania wysokich temperatur i oporów skrawania. Środki zaradcze zapobiegające tworzeniu się wrębu na głównej krawędzi skrawającej to mały kąt przystawienia, np. wskutek zastosowania płytki kwadratowej lub okrągłej, albo głębokość skrawania mniejsza od długości promienia zaokrąglenia naroża.
Płytki z pokryciem wykonanym metodą fizycznego osadzania z fazy gazowej (PVD) są bardziej odporne na powstawanie wrębu na głównej krawędzi skrawającej, natomiast płytki z pokryciem wykonanym metodą chemicznego osadzania z fazy gazowej (CVD) cechują się większą odpornością na powstawanie wrębu na krawędzi pomocniczej. Podczas obróbki wykończeniowej powstawanie wrębu na krawędzi pomocniczej może mieć negatywny wpływ na chropowatość powierzchni.
Wydajna obróbka podzespołów silników wykonanych z superstopów żaroodpornych wymaga zrównoważonego całościowego rozwiązania, uwzględniającego w szczególności takie czynniki, jak stan przedmiotu obrabianego, materiał narzędzia oraz powiązane zalecane parametry skrawania, zastosowanie chłodziwa oraz zoptymalizowane strategie obróbki. Po uwzględnieniu tych czynników, producenci mogą pomóc branży lotniczej w osiągnięciu celu, jakim jest obniżenie do zera poziomu netto emisji gazów cieplarnianych do roku 2050.
Aby uzyskać od firmy Sandvik Coromant więcej informacji na temat wydajnej obróbki podzespołów silników lotniczych wykonywanych z superstopów żaroodpornych (HRSA), skorzystaj z zasobu wiedzy o zastosowaniach w przemyśle lotnicznym na witrynie aeroknowledge.com.
Sandvik Coromant
Sandvik Coromant, będący częścią ogólnoświatowej grupy inżynieryjno-przemysłowej Sandvik, jest liderem w dziedzinie narzędzi i rozwiązań do obróbki skrawaniem oraz posiadanej wiedzy, wyznaczającym standardy i stymulującym innowacyjne rozwiązania niezbędne dla przemysłu obróbki metalu – zarówno obecnie, jak i w nowej erze przemysłowej. Wsparcie edukacyjne, duża skala inwestycji w badania i rozwój oraz silne, partnerskie relacje z klientami gwarantują postęp w zakresie technologii obróbki, który nakreśla kierunek oraz zmienia przyszłość przemysłu wytwórczego. Firma Sandvik Coromant jest właścicielem ponad 1700 patentów na całym świecie, zatrudnia ponad 7700 pracowników i jest reprezentowana w 150 krajach. Więcej informacji znajdą Państwo na stronie internetowej www.sandvik.coromant.com lub przyłączając się do dyskusji za pośrednictwem mediów społecznościowych.