Przyszłość motoryzacji z Magna Presstec
Zarządzanie parametrami spawania firmy Fronius wspiera produkcję wysokiej klasy pojazdów Mercedes klasy G
Przyszłość motoryzacji z Magna Presstec
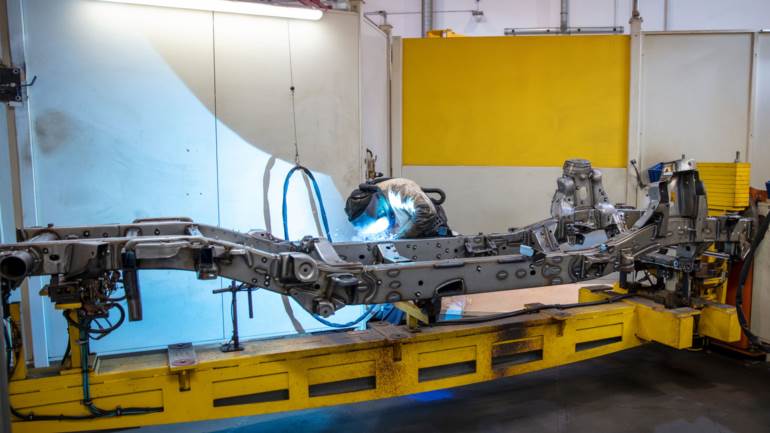
Długa na 4,2 m rama podwozia Mercedesa klasy G
Dostawca części motoryzacyjnych Magna stworzył wokół austriackiej miejscowości Graz optymalną infrastrukturę produkcyjną: Magna Presstec GmbH w Lebring – pół godziny samochodem na południowy wschód od Graz – produkuje podstawę modelu G. Następnie Magna Steyr Fahrzeugtechnik AG & Co KG w Graz wykonuje prace wykończeniowe przy tym samochodzie terenowym klasy premium.
Podstawa motoryzacyjnej klasy wyższej
„Magna Pressetec– z około 158000 pracownikami na całym świecie – w ramach koncernu Magna wchodzi w skład grupy przedsiębiorstw COSMA (Body and Chassis)”, wyjaśnia Kurt Hartmann, kierownik obszaru zapewnienia jakości i monitorowania procesów spawania przy produkcji ramy do Mercedesa klasy G. Sam Presstec zatrudnia równo 1200 pracowników – rozdzielonych między austriackie lokalizacje w Weiz i Lebring oraz słowacką Bratysławę.
Dostawca motoryzacyjny produkuje wysokiej jakości komponenty podwozia i elementy konstrukcji z aluminium i stali. „Naszymi klientami są VW, Audi, BMW, Daimler i Porsche. Z powodzeniem tworzymy tutaj motoryzacyjną przyszłość – z pasji i z osobistą odpowiedzialnością”, kontynuuje Hartmann.
Zaawansowane samochody terenowe wymagają najwyższej jakości spoin
Mercedes klasy G to jeden z najlepszych samochodów terenowych na świecie, a przy tym najbardziej przystosowanych do użytku codziennego. Ogromny prześwit i wbudowane możliwości głębokiego brodzenia dają wyraźną wskazówkę: pojazd został zaprojektowany tak, aby radzić sobie w najbardziej ekstremalnych warunkach terenowych.
Siła ciągu i długa żywotność muszą być zagwarantowane, gdy G poddawany jest gwałtownym uderzeniom przy dużych prędkościach na nierównym terenie, na przykład podczas testów wytrzymałościowych na stromych zboczach w Schöckl, niedaleko Grazu. Pojazdy są intensywnie testowane na spektakularnym torze górskim, co pokazuje, dlaczego konstrukcja ramy dla klasy G wymaga najwyższej uwagi. Nic dziwnego, że jakość spoin również musi być na najwyższym poziomie.
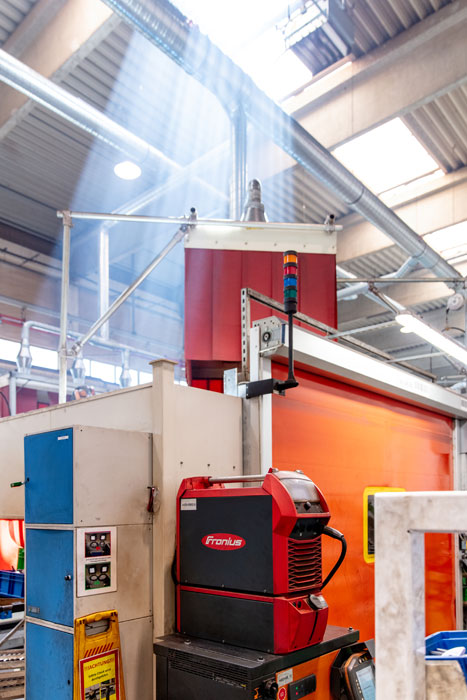
Zrobotyzowana produkcja w celi spawalniczej
Wymagania Mercedesa G dotyczące technologii spawania
„Zastosowana stal to przeważnie blachy o grubości 2-4 milimetrów, które są łączone 657 spoinami spawalniczymi. Całkowita długość spoin na ramę to 76 metrów. Wyzwaniem spawalniczym jest dla nas przede wszystkim konstruowanie warstwa po warstwie ramy podwozia o długości 4,2 metra – zawsze w granicach tolerancji określonych przez klienta oraz w wymaganej najwyższej jakości”, wyjaśnia Kurt Hartmann.
Dlatego na etapie wyposażania linii produkcyjnej stawiano różne wymagania względem techniki łączenia: założono wysoką stabilność łuku spawalniczego przy perfekcyjnym wtopieniu, aby uzyskać wymaganą stabilność masywnej ramy. Najwyższa jakość wymaga także jak najmniejszego wypaczenia i kontrolowanego ciepła wprowadzanego do spoiny. Ze względu na wydajność konieczne były wysokie prędkości spawania.
„Proces PMC (Pulsmulticontroll) firmy Fronius spełnił nasze wymagania idealnie”, zapewnia Hartmann, który sam jest międzynarodowym ekspertem ds. spawalnictwa. „Warunkiem była modułowa platforma spawalnicza TPS 500i. Łatwa obsługa i bezproblemowe połączenie z robotem uzupełniały nasz zestaw. Aktualnie na linii Mercedesa klasy G stosujemy już 36 takie systemy spawania. Dodatkowo także kilka systemów TPS 320i do ewentualnego spawania ręcznego w celu kontroli jakości.”
Autonomiczna produkcja na najwyższym poziomie w szczegółach
„Naszym wymogiem jest, aby każda rama była absolutnie równa – rozbieżności należy eliminować”, wyjaśnia Hartmann. Produkcja odbywa się w najlepiej wyposażonej hali zakładowej na długości ponad 100 metrów. W pozostałych częściach autonomiczna produkcja odpowiada najwyższym standardom, a perfekcyjnie zgrane systemy robotów płynnie synchronizują swoje ruchy. Dzięki temu możliwe jest, aby co 10 minut solidna i perfekcyjnie połączona z wielu pojedynczych części rama klasy G opuściła halę zakładu.
Produkcja odbywa się w trzech etapach: konstrukcja przednia i tylna są produkowane jednocześnie. Kilku pracowników na początku uzbraja urządzenia spawalnicze. Następnie w komorach komponenty są łączone przez roboty spawalnicze. Robot handlingowy pobiera gotowe komponenty, transportuje je do następnej komory i ustawia w odpowiedniej pozycji. Każdy etap dobiega końca w celi niedostępnej dla pracownika. Wewnątrz niej mogą być wykonywane długie spoiny ale również może być też stosowana jako stacja chłodząca lub na przykład jako złożone stanowisko do wyciskania, które polega na zagnieżdżaniu dolnych skorup z górnymi skorupami podłużnic, przesuwaniu ich na miejsce i spawaniu pod ciśnieniem.
W części dolnej – na ostatnim etapie produkcji – następuje w końcu połączenie konstrukcji przedniej i tylnej. Rama przyjmuje teraz swój charakterystyczny kształt. Ostatnie etapy pracy obejmują tłoczenie wolnych punktów łączenia podwozia. Następnie zgrzewarka doczołowa zgrzewa na ramie 192 bolce. Na zakończenie sprawdzana jest jakość spoin, usuwane są ewentualne odpryski spawalnicze i w razie potrzeby poprawiane są łączenia. W końcowym etapie sterowane robotem systemy laserowe jeszcze raz bardzo dokładnie mierzą ramę i sprawdzają, czy spełnia wszystkie kryteria jakościowe.
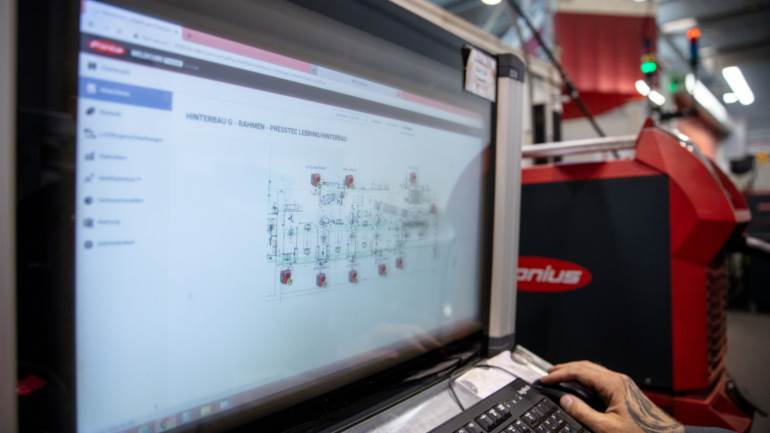
Zarządzanie danymi spawalniczymi za pomocą WeldCube Premium
Wysoce profesjonalne zarządzanie parametrami spawania
Ta niezwykle skomplikowana procedura pokazuje, że w Magna Presstec nie chodzi tylko o spawanie. Aby zapewnić wysoki stopień automatyzacji i wysoką jakość linii G, od samego początku skupiono się na integracji narzędzi do monitorowania i analizy danych w procesach spawalniczych. Poddostawca branży motoryzacyjnej szukał współpracy ze specjalistami spawalniczymi, których systemy i rozwiązania umożliwiły stuprocentową cyfrową identyfikowalność procesów spawania:
Dzięki oprogramowaniu WeldCube Premium firmie Fronius po raz pierwszy udało się stworzyć obszerny system zarządzania parametrami spawania w produkcji dostawcy Tier 1 i wykazać korzyści różnych stosowanych systemów oprogramowania:
Od zapewnienia jakości po konserwację zapobiegawczą:
oprogramowanie WELDCUBE PREMIUM i CENTRAL USER MANAGEMENT
„W firmie Fronius znaleźliśmy perfekcyjnego partnera”, podkreśla Kurt Hartmann. „WeldCube Premium jest istotnym filarem naszego zarządzania jakością. Pełna identyfikowalność każdej pojedynczej spoiny jest dla nas wyjątkowo ważna.” W punktach kontroli jakości przeszkoleni pracownicy za pomocą terminali otrzymują najdokładniejsze informacje: czy występują nietypowe lub faktycznie wadliwe spoiny? Miejsce zbadane za pomocą WeldCube firmy Fronius są poddawane szczegółowej kontroli wzrokowej i w razie konieczności poprawiane. Dopiero wtedy rama klasy G jest dopuszczana do dalszych etapów produkcji. Zgromadzone dane są następnie wykorzystywane do optymalizacji zautomatyzowanych procesów spawania.
WeldCube Premium zapisuje każdy milimetr spoiny spawalniczej. W ten sposób łatwo zanalizować koszty materiałów eksploatacyjnych jak gaz i drut spawalniczy. Ale potencjał jest jeszcze większy: korzystna byłaby Predictive Maintenance (konserwacja zapobiegawcza), a więc możliwość zamawiania części eksploatacyjnych i materiałów w odpowiednim terminie i w wystarczającej ilości.
„Predictive Maintenance (konserwacja zapobiegawcza) z pomocą WeldCube Premium mogłaby wskazać nam potencjał oszczędności, np. gdy zarządzanie parametrami spawania zadaje dokładną częstotliwość konserwacji”, rozważa Hartmann. „Zawsze dysponowalibyśmy dokładną informacją o stanie końcówek prądowych, korpusów uchwytu spawalniczego, uchwytów spawalniczych i podajników. W ten sposób moglibyśmy w odpowiednim czasie serwisować urządzenia, aby uniknąć wadliwych spoin, dodatkowej pracy lub nawet wybrakowanych elementów.”
Ponadto Magna Presstec korzysta już z rozwiązania firmy Fronius Central User Management (CENTRUM) – które także wspiera zarządzanie jakością. Uprawnienia użytkowników i spawania są w nim zarządzane centralnie. Spawacz dokonuje autoryzacji na źródle energii za pomocą karty z chipem – to umożliwia podjęcie pracy z odpowiednimi parametrami tylko przez pracowników przeszkolonych w danym zakresie.
Magna Presstec udowadnia: zarządzanie parametrami spawania sprawdza się w praktyce
Odpowiedzialny za Magna Key-Account-Manager firmy Fronius Christoph Pangerl jest pewny: „Wnioski zdobyte podczas współpracy z Magna Presstec były niezwykle cenne, ponieważ mogliśmy je wykorzystać bezpośrednio w rozwoju naszych produktów. Pozwoliło nam to również na udostępnienie naszych rozwiązań oprogramowania znacznie szerszemu gronu klientów” Kurt Hartmann kontynuuje myśl: „Szczególnie zarządzanie parametrami spawania pomaga nam w optymalizacji naszej techniki łączenia we wszystkich obszarach. Fronius naprawdę dał nam do ręki potężne narzędzie. Potencjał jest ogromny. A dzięki fachowemu wsparciu ekspertów Fronius możemy z biegiem czasu zastosować ten system tak, aby przynosił jak największe korzyści.”
Więcej na: stronie internetowej
Źródło: Fronius International GmbH