Przygotowując się na dalsze skutki nieprzewidywalnych zdarzeń
Przygotowując się na dalsze skutki nieprzewidywalnych zdarzeń
~ Jak ulepszenia w obróbce tokarskiej stali mogą pomóc producentom w stawieniu czoła nieznanym wyzwaniom w niedalekiej przyszłości ~
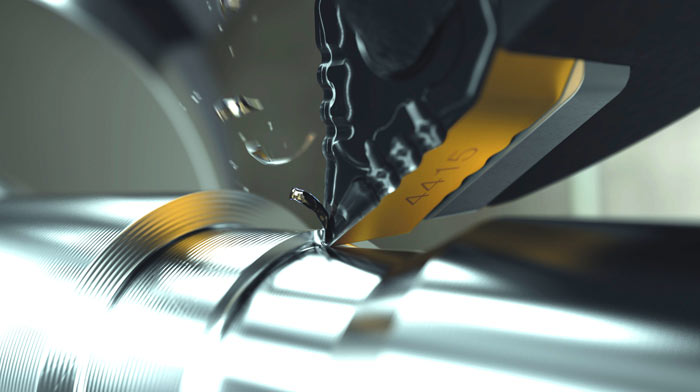
W obróbce skrawaniem metalu, podobnie jak w ramach innych nauk technicznych, dla osiągnięcia najlepszych wyników w obróbce danego gatunku materiału wymagane jest wprowadzenie do procesu obróbki subtelnych modyfikacji. Jednak obecny czas jest daleki od przewidywalności i zdaniem analityków należy szykować się na nieoczekiwane zmiany na rynku – lub „nową normalność” – spowodowane przez trwającą pandemię COVID-19. W artykule Rolf Olofsson, manager ds. produktu w firmie Sandvik Coromant, wyjaśnia niezbędne do wprowadzenia modyfikacje w procesie toczenia, zależne od materiału przedmiotu obrabianego i w jaki sposób mogą one pomóc producentom odnaleźć się w nadchodzących niepewnych czasach.
Można powiedzieć, że pandemia COVID-19 była dla branży tzw. „czarnym łabędziem” – tym mianem określa się wystąpienie bardzo mało prawdopodobnego, ale ogromnie ważnego wydarzenia, które całkowicie zmienia bieżącą sytuację.
W czasach nowej normalności producenci mogą zetknąć się z dwoma scenariuszami. W przypadku niektórych producentów mieliśmy do czynienia ze scenariuszami wysokiego popytu, a szereg ważnych branż, w tym producenci żywności i leków, nabrało wiatru w żagle podczas lockdownu. W takich sytuacjach potrzebne są rozwiązania narzędziowe zwiększające wydajność skrawania metalu, skracające czas maszynowy i sprzyjające szybkim wymianom narzędzi między partiami.
Inni producenci zetknęli się ze scenariuszami niskiego popytu. Tego rodzaju scenariusze wymagają narzędzi, za pomocą których można wyprodukować więcej przedmiotów na ostrze przy jednoczesnym zagwarantowaniu bezpieczeństwa obróbki, mniejszej liczby przerw w produkcji oraz możliwości prowadzenia produkcji bezzałogowej. W niektórych obszarach kierujących swoją ofertę na rynek masowy doszło do całkowitego zaprzestania produkcji.
W obydwu przypadkach potwierdza się, że kluczem do rentowności produkcji w toczeniu stali jest połączenie optymalnej konfiguracji narzędzi, od obrabiarki po krawędź skrawającą, z wiedzą dotyczącą ich właściwego wykorzystania.
Producenci muszą również być w stanie realizować te cele przez dłuższy czas, gdyż nikt nie wie, jak długo przyjdzie nam działać w obecnych warunkach. W niedawnej publikacji COVID-19: Briefing note analitycy z firmy konsultingowej McKinsey & Company opisują nadchodzący klimat dla producentów jako „nową normalność”, w której mogą się oni spodziewać nieprzewidywalnych i trwałych zmian na rynkach konsumenckich.
Według raportu odporność na te uwarunkowania będzie kluczowa dla producentów, którzy chcą obrać kurs pożądany z gospodarczego i społecznego punktu widzenia. W innym raporcie agencja Pricewaterhouse Coopers (PwC) COVID-19: What it means for industrial manufacturing zaleca firmom rozszerzanie działalności na inne branże – i wykorzystywanie świeżych źródeł przychodu – z powodu całkowitego zastoju na rynkach lub dlatego, że może pojawić się okazja.
Kluczowe dla producentów i zakładów obróbki skrawaniem będzie osiągnięcie takiego stopnia elastyczności, który pozwoli im uporać się nie tylko z obecnymi skutkami globalnej pandemii, lecz także z nadejściem kolejnych dramatycznych w skutkach, a niespodziewanych wydarzeń.
Elastyczność produkcji
Co jednak oznacza elastyczność w przypadku firm o produkcji seryjnej? Składa się na nią kilka czynników, w tym szybsze zmiany konfiguracji między partiami, optymalizacja lub zmniejszenie zasobu narzędzi oraz ograniczenie do minimum przerw w produkcji na wymianę zużytych ostrzy.
W ramach dążenia to tego rodzaju elastyczności dobór przez producenta rozwiązań przeznaczonych do toczenia stali – w tym tokarskich płytek skrawających – będzie mieć zasadnicze znaczenie dla osiągnięcia nowego, zwiększonego bardziej niż kiedykolwiek wcześniej poziomu wydajności produkcji. Obecnie większość podmiotów zdaje sobie sprawę ze znaczenia doboru gatunku płytki. Jednak nie wszyscy rozumieją, jak ważna jest całościowa koncepcja wyposażenia w narzędzia, gdyż każdy element, który składa się na narzędzie – czyli gatunek płytki skrawającej, jej geometria, konstrukcja mocowania i oprawka narzędziowa – ma wpływ na zwiększenie wydajności, obniżenie kosztów czy osiągnięcie wyższego poziomu niezawodności procesu.
Zasadę tę należy również stosować w przypadku materiałów charakteryzujących się wysoką wytrzymałością, w sprawie których klienci Sandvik Coromant proszą o radę. Należą do nich materiały z grupy ISO P, w tym stale niestopowe i niskostopowe, w przypadku których zastosowanie płytek wieloostrzowych w gatunkach GC4415 i GC4425 ma szczególne znaczenie. Zrozumienie różnic między tymi materiałami ma zasadnicze znaczenie dla osiągnięcia optymalnych wyników.
Ogólnie rzecz biorąc, każdy producent chce osiągnąć przynajmniej trzy z poniższych celów: większa wydajność skrawania metalu, więcej obrobionych przedmiotów na krawędź, krótszy czas maszynowy, minimalna ilość odpadów i optymalne wykorzystanie zasobu narzędzi. Dla producentów liczy się także zdolność do obróbki wielu typów stalowych przedmiotów za pomocą tego samego gatunku materiału narzędziowego.
Choć cele te łatwo zrozumieć, znacznie trudniej jest obrabiać metale z grupy ISO P. Cechują się one wieloma zestawami właściwości, które utrudniają obróbkę, gdy występują w jednym materiale. Z kolei obróbka superstopu żaroodpornego z grupy ISO S z dużym prawdopodobieństwem będzie się wiązać głównie z problemem małej przewodności cieplnej, powodującej koncentrację wysokiej temperatury w strefie skrawania, która może spowodować deformację plastyczną ostrza. Tę pojedynczą właściwość stosunkowo łatwo skompensować, ale współwystępujące właściwości materiałów z grupy ISO P mogą być większym wyzwaniem.
Co należy zrobić, jeśli pojedynczy materiał np. ma właściwości adhezyjne stali niskostopowej i nietypową przewodność cieplną, opisane w publikacji Best Practice Guidelines for Structural Fire Resistance Design of Concrete and Steel Buildings autorstwa Therese McAllister, specjalistki w dziedzinie materiałoznawstwa? Pojedyncze narzędzie nie zawsze jest w stanie sprostać obu właściwościom bez nadmiernego zużycia.
Kluczowe jest to, że skrawanie metalu nie przypomina cięcia materiału stawiającego niewielki opór: materiał nie jest rozcinany narzędziem skrawającym na dwie części, lecz wywierany jest nacisk, który powoduje usuwanie materiału w formie wiórów. Proces ten generuje bardzo wysokie temperatury i tarcie, a także powoduje reakcje chemiczne, które mogą być przyczyną dyfuzji i zużycia kraterowego. Sam nacisk też może mieć niszczący wpływ.
Dlatego choć większość naszych klientów chce osiągnąć przynajmniej trzy ze wspomnianych pięciu celów, samo zastosowanie agresywnych wartości parametrów skrawania w celu zwiększenia prędkości obróbki nie wystarczy do osiągnięcia każdego z nich. Wystarczy zapytać w zakładzie obróbki skrawaniem wytwarzającym precyzyjne części dla branży lotniczej albo łożyska, lub u producenta, który walczy, aby sprostać wymogom redukcji zużycia energii i emisji gazów cieplarnianych.
Choć nie można dostarczyć wszystkiego dla wszystkich, nadal mamy do czynienia z sytuacją, w której poradzenie sobie z następnym nieoczekiwanym kryzysem staje się kwestią elastyczności.
Rentowna i elastyczna obróbka tokarska stali
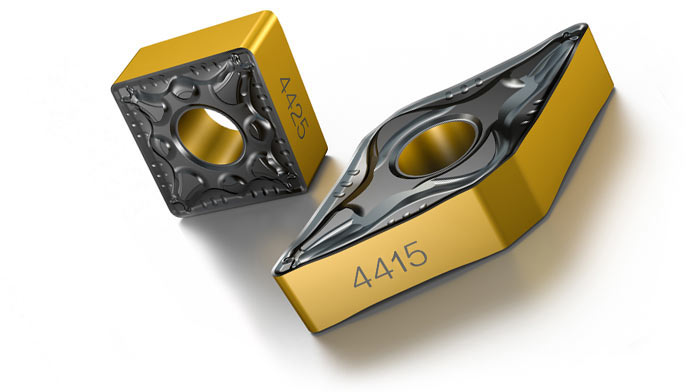
Firma Sandvik Coromant przeprowadziła niezwykle żmudne prace badawczo-rozwojowych, aby móc stawić czoła tym wyzwaniom. W efekcie powstały nowe gatunki płytek węglikowych do toczenia materiałów z grupy ISO P, oznaczone jako GC4415 i GC4425.
Prace nad osiągnięciem tego celu prowadzone w firmie Sandvik Coromant związane były z opracowaniem drugiej generacji technologii Inveio®. Jej pierwsza generacja była przełomem polegającym na uzyskaniu jednokierunkowego uporządkowania ziaren pokrycia z tlenku glinu, które nadaje płytkom niespotykaną dotąd odporność na ścieranie i trwałość.
W technologii drugiej generacji znacznie ulepszono jednorodność rozkładu jednokierunkowo zorientowanych ziaren, uzyskując jeszcze większą odporność na zużycie oraz bardziej powtarzalną jakość i pracę ostrzy. Dzięki tym cechom wzrosła także odporność na wysokie temperatury i udarność, co zwiększa zakres zastosowań i umożliwia zakładowi obróbki skrawaniem (producentowi) przezwyciężenie wyzwań z kształtowaniem przedmiotów z materiałów należących do grupy ISO P, połączone z osiągnięciem kluczowego zestawu celów ze wspomnianych wyżej pięciu. Oznacza to także poziom elastyczności nie mający sobie równych w branży – narzędzie nadaje się do zarówno do produkcji masowej, jak i seryjnej.
Oprócz zastosowań z zakresu inżynierii ogólnej, oczekuje się, że korzyści z zastosowania płytek skrawających w nowych gatunkach odczują branże motoryzacyjna, energetyczna, lotnicza, produkcji łożysk oraz sprzętu do eksploatacji złóż ropy naftowej i gazu. Jeszcze przed premierą rynkową nawiązano współpracę z partnerami testującymi technologię drugiej generacji, którzy zastosowali nowe płytki węglikowe do obróbki materiałów z grupy P do zadań obejmujących obróbkę zewnętrzną i wewnętrzną, wykończeniową i zgrubną oraz skrawanie ciągłe i przerywane.
Płytki zostały przetestowane przez klienta z branży maszynowej, który zastosował stworzoną przez firmę Sandvik Coromant płytkę węglikową w gatunku GC4425 do produkcji rolek dociskowych. Gatunek GC4425 zaprojektowano tak, aby uzyskać lepszą odporność na zużycie, wytrzymałość termiczną i udarność. Dodatkowo zapewnia on możliwość pracy z wyższymi parametrami skrawania. Płytki użyto do obróbki materiału z grupy ISO P; oznaczenie to dotyczy gatunków niestopowych i wysokostopowych, charakteryzujących się złożoną strukturą i trudnych w obróbce, o normalnej do średniej twardości w skali Brinella, wynoszącej 205 HB.
Przedmiot obrabiany został wystawiony na oddziaływanie ciągłej obróbki zewnętrznej w kierunku osiowym i obróbki półwykończeniowej. Prędkość skrawania (vc) wynosiła 200 m/min, podczas gdy posuw (fn) wynosił 0,4 mm/obr. przy głębokości skrawania (ap) równej 4,0 mm. Płytka z oferty konkurencji wystarczyła do obróbki zaledwie 12 przedmiotów, po czym uległa zużyciu na skutek deformacji plastycznej. Tymczasem płytka w gatunku GC4425 pracowała o 50% dłużej dzięki stabilnemu i przewidywalnemu zużywaniu się.
– Nie wiemy jeszcze dokładnie, jak będzie wyglądała nowa normalność w świecie epoki postpandemicznej. Ale rozumiemy cele naszych klientów i naukowe podstawy obróbki metalu skrawaniem. Łącząc te dwie kompetencje, możemy dostarczać narzędzia skrawające, które w teraz i w przyszłości wspierać będą dążenia do zwiększania rentowność toczenia stali, wykorzystując w pełni potencjał naukowej wiedzy o obróbce skrawaniem – nawet wówczas, gdy pojawi się kolejny tzw. czarny łabędź – podsumowuje przedstawiciel firmy Sandvik Coromant.
Źródło: Sandvik Coromant