Pomiar rozkładu wielkości cząstek podczas procesu rozdrabniania
Pomiar rozkładu wielkości cząstek podczas procesu rozdrabniania
Działanie farmaceutyków, skuteczność katalizatorów oraz skuteczność i dokładność farb drukarskich zależą od wielkości zawartych w nich nanocząstek. Jednakże nie ma jeszcze metod monitorowania rozkładu wielkości cząstek podczas procesów mielenia. W ramach finansowanego ze środków UE projektu PAT4Nano konsorcjum przedstawicieli przemysłu i badaczy spędziło ostatnie cztery lata na poszukiwaniu praktycznych podejść do takich pomiarów inline. Instytut Technologii Laserowej im. Fraunhofera ILT w Aachen opracował obiecującą metodę opartą na laserze, która wkrótce umożliwi takie pomiary.
Cząsteczki w skali nanometrowej (nm) mają ogromne znaczenie w druku atramentowym, katalizatorach samochodowych i produkcji farmaceutycznej. „Ich rozkład wielkości ma duży wpływ na właściwości produktu w wielu zastosowaniach” – wyjaśnia dr Christoph Janzen, który prowadzi badania w dziedzinie laserowej technologii medycznej i bioanalityki w Fraunhofer ILT. Na przykład stopień rozdrobnienia cząstek w farbach drukarskich wpływa na niezawodność, koszty i efekt kolorystyczny w druku cyfrowym. Tak zwane cząstki o dużych rozmiarach – tj. cząstki, które są zbyt duże – mogą zatkać dysze drukarki atramentowej. Jeśli zostaną zbyt drobno zmielone, zwiększy się energia i czas wymagany do produkcji, a także może ucierpieć jakość druku. Podobnie sytuacja wygląda w przypadku nanocząstek do powłok katalizatorów. Zarówno efekt katalityczny, jak i zużycie surowców metali szlachetnych, platyny i irydu, zależą od rozkładu wielkości cząstek materiałów nośnych, aluminium i tlenku cyrkonu: Optymalna wielkość cząstek pozwala osiągnąć maksymalną wydajność katalityczną przy minimalnym udziale metali szlachetnych.
Rozkład wielkości cząstek jest również ważny w przemyśle farmaceutycznym, ponieważ wielkość cząstek składnika aktywnego określa, jak szybko są one rozpuszczane w organizmie i jak długo utrzymuje się ich działanie. Niektóre leki przeciwbólowe po drobnym zmieleniu mają działanie podobne do leku. Dlatego w produkcji wymagana jest precyzja. „W przypadku nieprzestrzegania określonego rozkładu wielkości cząstek istnieje ryzyko, że cała partia będzie musiała zostać wyrzucona, co może ponieść duże straty finansowe dla firmy” – wyjaśnia Janzen. Jednak mimo dużego wpływu nanocząstek na właściwości wielu produktów, tak trudno jest je zmierzyć za pomocą obecnie dostępnych metod pomiarowych i mikroskopowych. Jest to szczególnie ważne, jeśli pomiar ma być wykonywany inline podczas procesu mielenia. Ponieważ nie ma na to praktycznych rozwiązań, użytkownicy zadowalali się dotychczas losowymi pomiarami próbek w trakcie procesu.
Umożliwianie pomiarów inline nanocząstek
Aby wypełnić tę lukę, konsorcjum przedsiębiorstw przemysłowych, producentów sprzętu pomiarowego i analitycznego oraz partnerów badawczych poszukiwało nowych podejść do pomiaru cząstek na linii produkcyjnej. W ramach projektu PAT4Nano (Process Analytical Technology Tools for Realtime Physical and Chemical Characterization of Nanosuspensions) spędzili cztery lata na opracowywaniu różnych podejść analitycznych do pomiaru i analizy nanocząstek mających znaczenie przemysłowe przy wsparciu finansowym z unijnego programu ramowego w zakresie badań „Horyzont 2020”. Oprócz belgijskich firm Agfa-Gevaert i Janssen Pharmaceutica, National University of Ireland w Galway i Irish University of Limerick, Johnson Matthey i Malvern Panalytical z Wielkiej Brytanii oraz InProcess-LSP i TNO z Holandii, Fraunhofer ILT był również częścią konsorcjum.
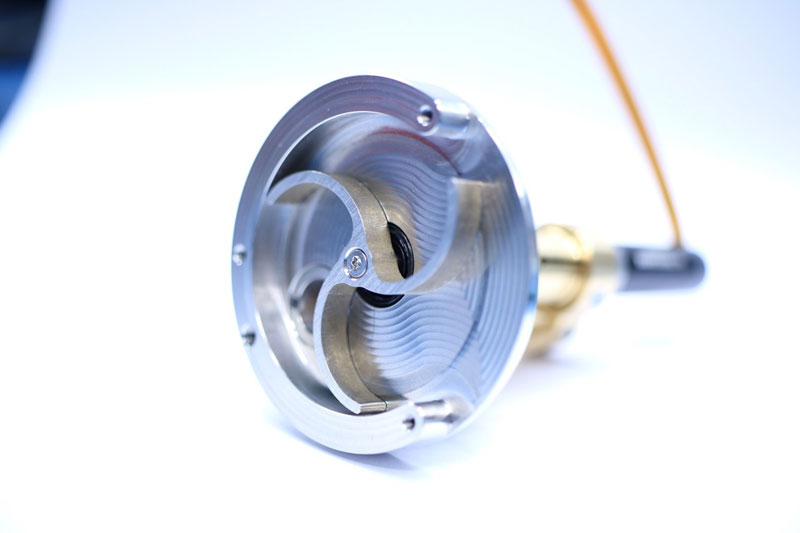
Sonda inline zaprojektowana przez zespół Fraunhofer ILT umożliwia oddzielenie cieczy próbki za pomocą obracającego się wirnika jako głowicy sondy, umożliwiając wykonanie pomiaru inline.
Zespół kierowany przez Janzena opracował nowatorską, laserową technologię analizy cząstek, którą wykorzystał w ramach projektu PAT4Nano do badania rozkładu wielkości cząstek w próbkach z zastosowań w przemyśle farmaceutycznym, produkcji farb drukarskich i katalizatorów. Nowa metoda umożliwia pomiar wielkości i rozkładu wielkości cząstek (rozkład wielkości cząstek; PSD) podczas trwającego procesu mielenia. Zadanie to jest trudne w przypadku cząstek o wielkości poniżej 100 nm, ponieważ metody oparte na obrazach mikroskopowych osiągają tutaj swoje granice. Dlatego zespół musiał zagłębić się w swój zestaw fotonicznych sztuczek, opracowując inline analitykę opartą na laserze.
Matematyczne objazdy do precyzyjnego pomiaru cząstek na linii
„Naszą metodę opracowaliśmy w oparciu o dynamiczne rozpraszanie światła” – wyjaśnia Janzen. Ta zasada pomiaru opiera się na ruchu molekularnym Brauna: w ciekłym ośrodku zawieszone nanocząstki są wzbudzane w wyniku zderzeń z cząsteczkami rozpuszczalnika i znajdują się w ciągłym ruchu. Im mniejsze cząsteczki, tym szybszy ruch. Właśnie w tym miejscu pojawia się proces pomiaru laserowego. „Koncentrujemy laser na roztworze i analizujemy rozproszone światło lub jego tymczasowe wahania” – wyjaśnia. Wielkość cząstek można wyznaczyć na podstawie fluktuacji metodami matematycznymi.
Powszechnie stosowane są dwie metody matematyczne: Analiza Fouriera prowadzi do rzeczywistej wielkości cząstek poprzez rozkład intensywności w określonych zakresach częstotliwości. Alternatywnie można zastosować analizę korelacji w celu wyciągnięcia wniosków na temat wielkości cząstek w zmielonym materiale na podstawie częstotliwości ruchu. Jeśli uwzględni się inne parametry, takie jak lepkość lub temperatura cieczy, proces może zapewnić bardzo dokładny obraz wielkości cząstek i ich rozkładu. Według Janzena nie zawsze jest wymagana wartość bezwzględna. Często wystarczy, aby użytkownicy mogli śledzić, jak zmienia się „promień hydrodynamiczny” cząstek podczas procesu mielenia. „Porównując to z doskonałym przebiegiem, mogą z łatwością śledzić postęp procesu i osiągnięcie pożądanej wielkości cząstek” – relacjonuje.
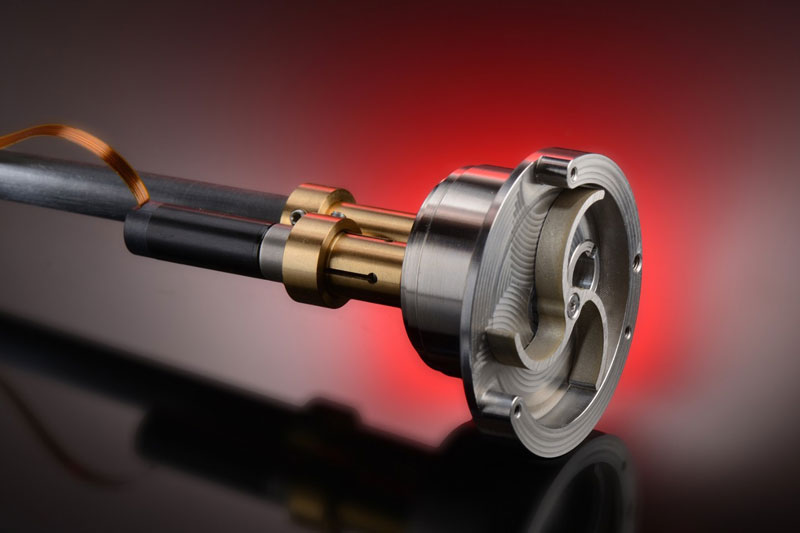
Po dokonaniu pomiaru wirnik ponownie zaczyna się poruszać i wymienia analizowaną ciecz pomiarową, a po zatrzymaniu ponownie zamyka komorę pomiarową na zewnątrz.
Oprócz podejść matematycznych proces pomiaru laserowego obejmuje również inżynierię pomysłową. Dzieje się tak dlatego, że pomiar inline nie może odbywać się w młynie kulowym, gdyż dynamiczne rozpraszanie światła opiera się na obserwacji niezakłóconego rozproszenia. Nie można jednak zagwarantować, że cząstki będą swobodnie dyfundować w ciekłym ośrodku w działającym młynie kulowym, zwłaszcza, że zmielony materiał jest w nim stale mieszany. Pobieranie próbek za pomocą kuwety nie spełnia natomiast wymogu ciągłego monitorowania procesu.
Aby rozwiązać ten dylemat, zespół Fraunhofera systematycznie analizował proces mielenia. To podsunęło naukowcom genialny pomysł: „W typowo używanych młynach kulowych płynne medium jest stale pompowane” – wyjaśnia Janzen. W tym cyklu cieczy zespół zastosował optyczną metodę pomiaru. Aby zagwarantować precyzję pomiarów pomimo poruszających się cieczy, badacze z ILT zbudowali sondę inline. Obracający się wirnik przesuwa próbkę cieczy przed sondę optyczną. Kiedy się zatrzyma, w jednej z jego komór tworzy się zamknięta przestrzeń, oddzielona od jakiegokolwiek przepływu. Cząsteczki mogą tutaj swobodnie dyfundować i można dokonać niezakłóconego pomiaru. Aby je przeanalizować, zespół kieruje laser przez sondę na tymczasową komorę pomiarową. Po dokonaniu pomiaru wirnik ponownie zaczyna się poruszać, wymienia analizowaną ciecz pomiarową – a po zatrzymaniu ponownie zamyka komorę pomiarową względem zewnątrz.
Kolejny krok w kierunku stabilnej metody pomiaru nanocząstek stosowanych w przemyśle
Według Janzena światło wprowadzane jest do roztworu za pomocą światłowodu, dzięki czemu punkt skupienia jest zmienny. Drugi układ optyczny wychwytuje rozproszone światło i kieruje je za pomocą światłowodu do detektora, który rejestruje sygnały. „Zaletą tej metody jest to, że pomiarów dokonuje się w takich samych warunkach, jakie panują w procesie mielenia” – mówi.
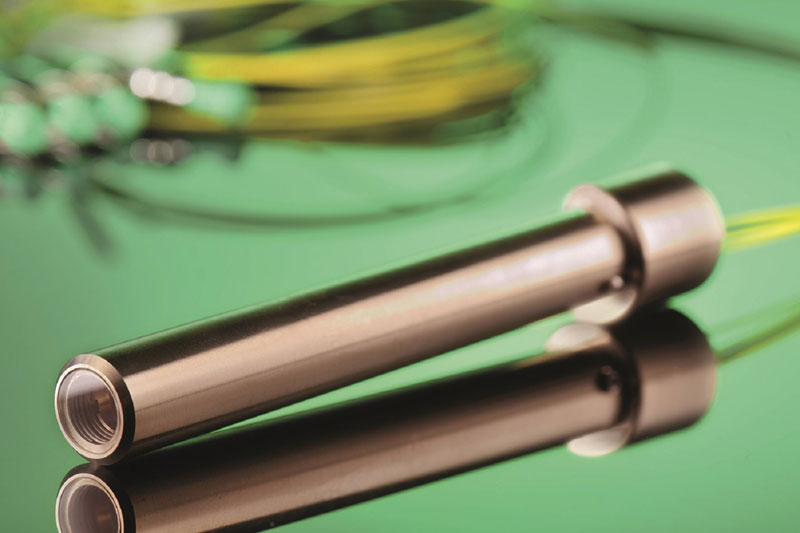
Sonda dynamicznego rozpraszania światła (DLS) wykorzystuje lasery do pomiaru rozkładu wielkości cząstek w procesach szlifowania.
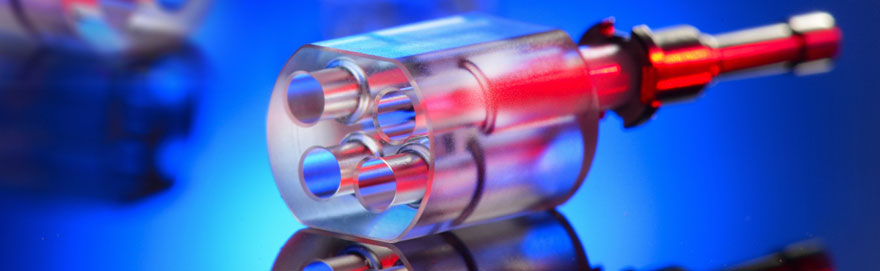
Wyzwaniem, które nie zostało jeszcze w pełni rozwiązane, jest wysokie stężenie cząstek w cieczy, którego nie można rozcieńczyć z zewnątrz. Zwiększa to prawdopodobieństwo wielokrotnego rozproszenia, które może zafałszować wyniki pomiarów. Aby rozszerzyć zakres stężeń, naukowcy eksperymentowali z zupełnie nowym podejściem: korelacją krzyżową 3D. Wykorzystuje zmodyfikowaną sondę zanurzeniową, która może przeprowadzić dwa pomiary DLS w tym samym miejscu i porównać ze sobą zmieniające się intensywności sygnału za pomocą korelacji krzyżowej. W ten sposób można rozszerzyć zakres stężeń, ponieważ zakłócające wielokrotne rozpraszanie można odfiltrować podczas porównywania sygnałów. Aby mieć pewność, że oba pomiary wyłapią dokładnie te same cząstki, zespół zaprojektował specjalny uchwyt optyki i wyprodukował go przy użyciu selektywnego trawienia laserowego (SLE). Ich celem jest osiągnięcie bardzo precyzyjnego nakładania się ognisk poprzez kierowanie światła z dwóch laserów wzbudzających dwiema drogami wiązki przez jedną i tę samą soczewkę asferyczną na dokładnie te same cząstki i wychwytywanie rozproszonego światła przez dwie dalsze ścieżki wiązki. Dzięki konsekwentnej miniaturyzacji udało się zintegrować układ optyczny z sondą zanurzeniową. Jednak w trakcie realizacji projektu podejście okazało się bardzo złożone. „Nie jest jeszcze wystarczająco wytrzymały, ale wyniki z uchwytem wyprodukowanym przez SLE są obiecujące” – mówi Janzen. Dzieje się tak również dlatego, że do wzbudzenia zastosowano dwie różne długości fal (785 nm i 795 nm), aby oddzielić sygnały światła rozproszonego z dwóch eksperymentów DLS.
Jakość wykrywania metody korelacji krzyżowej nadal pozostaje w tyle za autokorelacją. Aby zrekompensować jego wady przy wysokich stężeniach cząstek, partnerzy umieścili ognisko blisko szklanej szyby sondy: im mniejsza głębokość penetracji lasera w ciecz, tym mniejsze prawdopodobieństwo zakłócenia wielokrotnego rozpraszania. Podsumowanie Janzena: „W projekcie PAT4Nano udało nam się opracować metodę pomiaru inline poprzez systematyczne testowanie różnych podejść; umożliwia ona przeprowadzanie analiz PSD cząstek o wielkości około 100 nanometrów bezpośrednio w trwającym procesie mielenia”. Kolejnym krokiem jest teraz przeniesienie procesu do produkcji seryjnej z partnerami z różnych branż użytkowników i producentami urządzeń pomiarowych.
Źródło: Fraunhofer ILT