Nowe sposoby obróbki elementów przekładni zębatych
Nowe sposoby obróbki elementów przekładni zębatych
~ Kompleksowe rozwiązania umożliwiają producentom redukcję kosztów ~
Przekładnie do pojazdów elektrycznych (EV) muszą być odporne na zużycie, aby wytrzymywać większe prędkości obrotowe, i w efekcie są trudniejsze w obróbce
Podczas pandemii COVID-19 zakłady obróbki skrawaniem stanęły w obliczu zmiennych scenariuszy popytowych. Jednak niezależnie od okoliczności priorytetem pozostaje cięcie kosztów.
Weźmy na przykład obróbkę kół zębatych. Producenci dążą do większej elastyczności obróbki kół zębatych, ale ciężko ją osiągnąć przy jednoczesnej redukcji kosztów. Tradycyjne procesy związane z obróbką kół zębatych były uzależnione od specjalnych obrabiarek i procesów, zwłaszcza w produkcji masowej. Oznacza to ograniczenia – i niekiedy także wyższe koszty – procesu produkcji.
Trzy nowe sposoby obróbki elementów przekładni zębatych umożliwiają przezwyciężenie tych ograniczeń. Ponadto jej zalety wykraczają poza branżę motoryzacyjną i dotyczą także sektora budowy maszyn, energetyki wiatrowej, przemysłu lotniczego, a nawet robotyki.
Power skiving
Power skiving to obrotowa technika skrawania, w której narzędzie zazębia się z obrabianym kołem zębatym. Ciągły proces skrawania umożliwia wykonanie całej pracy przy jednym ustawieniu. Zasadniczo jest to metoda pośrednia między frezowaniem obwiedniowym a dłutowaniem, przy czym kluczowe znaczenie dla produktywności mają kąt przecięcia pomiędzy osiami narzędzia i koła zębatego oraz prędkość obrotowa.
Metoda power skiving jest już w użyciu od ponad 30 lat. Dlaczego zatem wspominam o niej w artykule zatytułowanym nowe sposoby obróbki elementów przekładni zębatych? Ponieważ zmiany w świecie obróbki skrawaniem wpłyną na wiele sektorów – w tym na produkcję elementów przekładni zębatych do pojazdów elektrycznych (EV). Poniżej wyjaśniam, o co mi chodzi.
Pojazdy elektryczne
Dawniej powszechnie uważano, że pojazdy z napędem elektrycznym nie potrzebują przekładni wielostopniowych ani przekładni zębatych. Ale pogląd ten uległ zmianie, a marki takie jak Tesla i Porsche wprowadzają na rynek pojazdy elektryczne z przekładniami wielostopniowymi. Silniki elektryczne mogą osiągać znacznie wyższe prędkości obrotowe (obr./min) niż tradycyjne silniki samochodowe – 20 tys. obr./min w silnikach elektrycznych w porównaniu z zaledwie 4–6 tys. obr./min w tradycyjnym silniku spalinowym. Dlatego niezbędna jest przekładnia redukcyjna, która zmniejszy liczbę obrotów do odpowiedniego poziomu.
Te układy przeniesienia napędu do pojazdów elektrycznych muszą być odporne na zużycie, aby wytrzymywać większe prędkości obrotowe, i w efekcie są trudniejsze w obróbce. Mniej oczywisty jest fakt, że podczas produkcji tych części należy skupić się na wydajności skrawania metalu, która wyraża tempo obróbki przedmiotu obrabianego.
Innym ważnym wymogiem względem przekładni do pojazdów elektrycznych jest niski poziom hałasu ze skrzyni biegów, ponieważ silnik pracuje niemal bezgłośnie. Oznacza to produkcję przedmiotów o węższych zakresach tolerancji i większe wyzwania podczas obróbki.
Dlatego pytanie, przed którym stoją zakłady obróbki skrawaniem, brzmi następująco: czy naszym celem jest szybkość i produktywność, czy coś innego? Tego rodzaju prężność jest nie do pogodzenia z tradycyjnymi procesami produkcji elementów przekładni. Natomiast metoda power skiving umożliwia obróbkę całego przedmiotu na obrabiarkach wielozadaniowych i centrach obróbkowych w jednym ustawieniu.
Skraca to czas produkcji, przyczynia się do poprawy jakości oraz redukcji kosztów obsługowych i logistycznych.
Zalety metody power skiving stały się widoczne, gdy firma Sandvik Coromant została poproszona przez dużego szwedzkiego producenta z branży motoryzacyjnej o dostarczenie rozwiązania obróbkowego.
Projekt stworzony we współpracy z zespołem projektantów samochodów udowodnił, że możliwe jest stosowanie metody power skiving na obrabiarkach 5-osiowych, z użyciem dostarczonego także przez Sandvik Coromant frezu na płytki wymienne CoroMill® 180 do metody power skiving. Frez CoroMill 180 jest przeznaczony do wydajnej produkcji kół zębatych i wielowypustów.
Klient uzyskał krótszy od oczekiwanego czas cyklu. Klient domagał się, aby czas cyklu mieścił się w 14 minutach na przedmiot, tymczasem uzyskany czas cyklu wyniósł mniej niż minutę na przedmiot.
Przemysł lotniczy
Zalety metody power skiving nie ograniczają się do zastosowań w branży motoryzacyjnej, lecz rozciągają się także na inne sektory, w tym przemysł maszynowy, produkcję turbin wiatrowych, branżę lotniczą i robotykę.
Zwłaszcza branża lotnicza kładzie nacisk na redukcję kosztów. Wpływ pandemii COVID-19 jest odczuwalny w całym przemyśle lotniczym: firma Airbus informuje o spadku liczby produkowanych jednostek o 30%.
Podobnie jak pojazdy elektryczne, starsze silniki lotnicze są modernizowane w celu zwiększenia ich osiągów i wydajności, zatem ich produkcja będzie ewoluować. Elastyczność metody power skiving oferuje duży potencjał na tym polu, np. możliwość obróbki w sąsiedztwie członu o innej średnicy, co pozwala projektować obrabiane przedmioty z większą swobodą. Ponieważ przedmioty dla branży lotniczej wykonuje się z bardziej wytrzymałych materiałów, ich obróbka może wymagać zastosowania bardziej odpornych płytek.
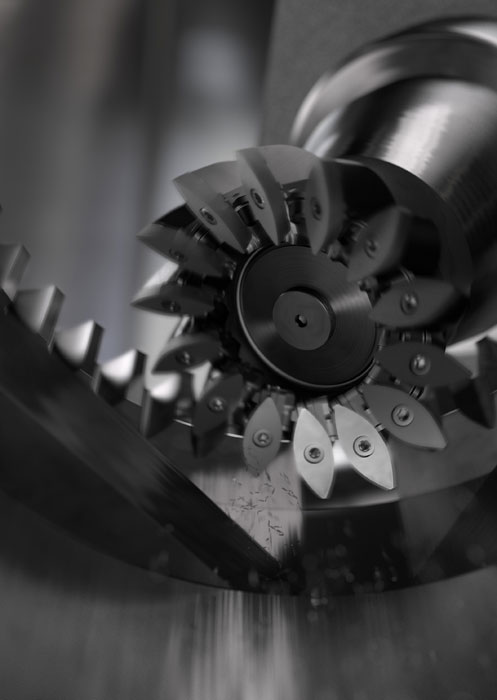
Metoda power skiving, dzięki takim narzędziom jak frez na płytki wymienne CoroMill® 180, umożliwia wykonanie całej pracy przy jednym ustawieniu.
Należy do nich dołączona do asortymentu para nowych gatunków wieloostrzowych płytek węglikowych do toczenia stali z grupy ISO P, GC4415 i GC4425. Ich nazwy nawiązują do obszarów zastosowań ISO P15 i P25, które odnoszą się do wymogów względem parametrów, jakie wynikają ze zróżnicowanych warunków obróbki. Obydwa gatunki zaprojektowano tak, aby uzyskać lepszą odporność na zużycie, wytrzymałość termiczną i udarność.
Płytki posiadają pokrycie wykonane w technologii Inveio® drugiej generacji, wykorzystującej jednokierunkowe zorientowanie ziaren w warstwie pokrycia. Każde ziarno jest zorientowane w tym samym kierunku, co widać na poziomie mikroskopowym. Powoduje to, że tworzy się wyjątkowo mocna bariera zwrócona w stronę powierzchni ostrza, co jeszcze bardziej zwiększa odporność na zużycie i trwałość narzędzia.
Podobnie jak metoda power skiving, płytki typu GC4415 i GC4425 mogą charakteryzować się przewidywalnym zużyciem, przyczyniając się do zwiększenia stopnia wykorzystania obrabiarek i oszczędności. Również w przypadku tych płytek ich zalety wykraczają poza branżę motoryzacyjną i dotyczą także sektora budowy maszyn, energetyki wiatrowej, przemysłu lotniczego, robotyki – każdego sektora, w którym występuje zapotrzebowanie na elementy przekładni.
Bez względu na sektor, autentyczne korzyści polegają na poprawie wydajności skrawania metalu, możliwości obróbki przedmiotu przy użyciu jednej obrabiarki w jednym ustawieniu oraz większym stopniu wykorzystania obrabiarek. Zgodnie z ustaleniami Sandvik Coromant, zwiększenie stopnia wykorzystania obrabiarek o 20% może podnieść zysk brutto nawet o 10%.
Maksymalizacja wydajności
Aby osiągnąć te korzyści, nie wystarczy korzystać z narzędzi takich, jak frez CoroMill 180. Potrzebna jest również bardziej kompleksowa koncepcja. Na tym etapie na scenę wkracza PrimeTurning.
Podstawą metody PrimeTurning jest zagłębianie ostrza w materiał przy uchwycie i toczenie przejściem od uchwytu – przy czym ponownie najwyższy priorytet ma wydajność skrawania metalu. Tę cechę wspiera przystosowanie do używania mniejszych kątów przystawienia (KAPR) oraz wyższych parametrów skrawania. Ponadto można dokonywać tradycyjnej obróbki przy użyciu tych samych narzędzi, zatem zakłady obróbki skrawaniem mogą stosować naprzemiennie stare i nowe procesy.
Uważamy, że w niektórych zastosowaniach dzięki metodzie PrimeTurning można osiągnąć wzrost produktywności przekraczający 50%. Sprzyja temu nasze oprogramowanie CoroPlus® Tool Path, które dostarcza kod programu CNC zoptymalizowany w oparciu o techniki skrawania mające na celu ustawienie parametrów i zmiennych, które umożliwiają osiągnięcie maksymalnej wydajności.
Bez względu na to, czy rozwiązaniem jest zastosowanie metody power skiving, nowych gatunków płytek tokarskich czy metody PrimeTurning, te nowe sposoby obróbki mogą usprawnić stosowane przez producentów procesy oraz poprawić ich końcowy bilans.
Dzięki tym metodom zakłady obróbki skrawaniem mogą zerwać z uporczywym trzymaniem się starych procedur i mieć pewność, że zmiana była warta swojej ceny.
Więcej informacji można uzyskać na stronie www.sandvik.coromant.com/pl
Źródło: Sandvik Coromant