Kilka słów o wstępnej obróbce aluminium
Kilka słów o wstępnej obróbce aluminium
Frez Sandvik Coromant wykonuje cubing w ramach pojedynczego zabiegu, nie pozostawiając zadziorów
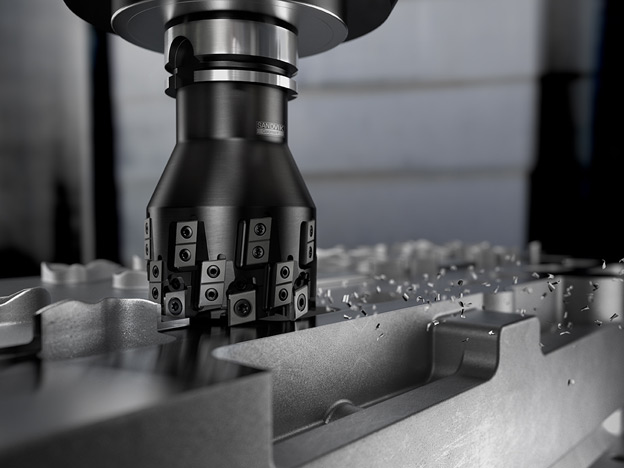
„Aby zwiększyć wydajność, specjalne korpusy frezów M5Q90 projektuje się w sposób zapewniający płytkom stycznym z ostrzami z diamentu polikrystalicznego dodatnie kąty natarcia. Ma to zmniejszać wartość oporów skrawania i siły nacisku wywieranego na obrabiane przedmioty” – wyjaśnia Emmanuel David, Global Automotive Application Manager w Sandvik Coromant. „Płytki te, łatwe w obsłudze i regulacji, oferują obniżenie kosztów jednostkowych frezowania oraz wysoką dokładność i powtarzalności” – dodaje Jacques Gasthuys, Global Automotive Application Engineer.
Korpusy M5Q90 są specjalnie produkowane zgodnie z indywidualnymi potrzebami klienta i dlatego spełniają wymogi wysokiej produktywności – narzędzie może pracować w warunkach wysokiej prędkości przekraczającej 20 tys. obr./min. Jednak wszystkie korpusy frezów mają tę samą konstrukcję gniazda płytki, kanału doprowadzenia chłodziwa, kąt przystawienia i kąt natarcia. Płytki są zawsze dostępne w magazynie.
Jeśli jest to pożądane, żywotność frezu można zwiększyć jeszcze bardziej dzięki wariantowi z płytkami z ostrzami PCD, chronionymi przez rzędy specjalnych płytek węglikowych – konfiguracja mająca na celu także zwiększenie potencjału osiowej głębokości skrawania. O ile podstawowa wersja narzędzia z płytkami PCD oferuje 2-4 mm (0.079-0.157 cala) głębokości skrawania przy pełnym zagłębieniu, wartość tę można zwiększyć powyżej 4 mm (0.157 cala), wykorzystując rozwiązanie specjalne z ochronnymi płytkami węglikowymi.
Aluminiowe głowice cylindrowe i bloki silników to główne podzespoły, których obróbka znacząco zyska na wdrożeniu nowego frezu, przede wszystkim w odlewniach dostawców pierwszego i drugiego szczebla (tzw. Tier 1 i Tier 2). Przykładowo cubing odlewanej głowicy cylindrowej polegałby na obróbce płaszczyzn z okolic osadzenia wałka rozrządu, kanałów dolotowych i wylotowych oraz komór spalania. Typowe parametry skrawania przy użyciu M5Q90 mogłyby wynosić 2500 m/min (8202 stóp/min) prędkości skrawania i 0,20 mm (0.008 cala) posuwu na ostrze. Użytkownicy odniosą korzyść także dzięki precyzyjnym kanałom doprowadzającym chłodziwo, pozostawiającym wybór między zastosowaniem emulsji i MQL.
M5Q90 uzupełnia ofertę narzędzi Sandvik Coromant do obróbki aluminiowych detali dla branży motoryzacyjnej, dołączając do systemów narzędziowych M5B90, M5C90, M5F90, CoroMill® Century/590 i M5R90.
Dzięki możliwości wykorzystania frezu M5Q90 zarówno do frezowania czołowego, jak i walcowo-czołowego, nadaje się on także do wielu zastosowań w przemyśle maszynowym i lotniczym.
Więcej informacji na ten temat można znaleźć na stronie internetowej
www.sandvik.coromant.com/pl-pl/industrysolutions/automotive/engine/pages/m5q90.aspx
Źródło: Sandvik Coromant