Gwintowniki przynoszące korzyści producentom z branży lotniczej
Gwintowniki przynoszące korzyści producentom
z branży lotniczej
Wydajne gwintowniki i frezy do obróbki gwintów
w przedmiotach ze stopów tytanu i niklu
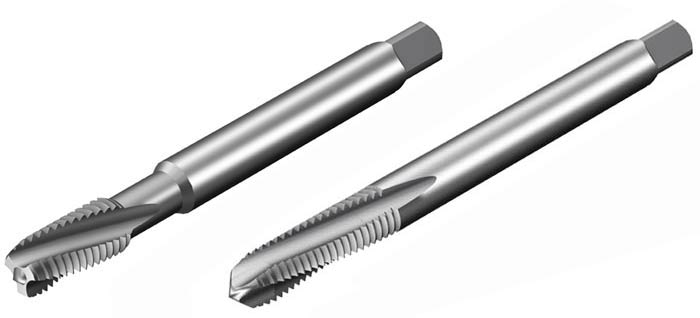
Gwintowniki CoroTap® serii 200 SM, 300 SM (na zdjęciu po lewej stronie) i 300 SD (na zdjęciu po prawej stronie) to nowe narzędzia do gwintowania przeznaczone do materiałów z grupy ISO S takich jak stopy tytanu i na bazie niklu.
Zoptymalizowane geometrie nowych gwintowników do tytanu, opracowane tak, aby zapewnić przewidywalne i powtarzalne wyniki obróbki, charakteryzują się dodatnim kątem natarcia dostosowanym do skrawania trudnych materiałów i innowacyjnym, odpornym na zużycie ścierne pokryciem wykonanym z ACN (azotek glinowo-chromowy) zapobiegającym zgrzewaniu wiórów. Zmniejszające tarcie zatoczenie pomaga uniknąć zakleszczania się w rowku wiórów ze źle skrawalnych materiałów. Narzędzia do stopów na bazie niklu dla zagwarantowania stabilnego przebiegu gwintowania charakteryzują się zmniejszonym o 10° kątem pochylenia linii śrubowej rowka wiórowego.
Do oferty standardowej wchodzą też frezy do gwintów z zarysem MJ. Zastosowano w nich kąt pochylenia linii śrubowej 27°, optymalny do obróbki tych niszowych materiałów konstrukcyjnych. Gwinty o zarysie MJ są powszechnie stosowane w przemyśle lotniczym, ponieważ pozwalają ograniczyć naprężenia na dnie profilu gwintu.
„Sukces gwintowania przedmiotów ze stopów niklu w największej mierze zależy od wykonania odpowiedniej średnicy otworu wstępnego pod danej wielkości gwint,” wyjaśnia Steve Shotbolt, kierownik ds. produktów do obróbki gwintów w firmie Sandvik Coromant. „Zmniejszenie procentowej wysokości zarysu gwintu zmniejsza moment obrotowy konieczny do wprawiania w ruch narzędzia i pozwala wyeliminować ryzyko złamania gwintownika. W bardzo wytrzymałych materiałach nie jest konieczne stosowanie najczęściej przyjmowanej procentowej wysokości zarysu gwintu wynoszącej 75%; zwykle do większości zastosowań wystarczająca jest procentowa wysokość zarysu gwintu na poziomie 50-60%.”
W porównaniu z większością innych materiałów stopowych, gwintowanie w stopach tytanu takich jak Ti6Al4V, jest znacznie trudniejsze. Dzieje się tak między innymi dlatego, że tytan nie jest dobrym przewodnikiem ciepła, co oznacza, że występuje tendencja do wzrostu temperatury na powierzchni i krawędziach narzędzi skrawających, a ciepło nie jest rozpraszane poprzez obrabianą część i elementy konstrukcyjne obrabiarki. Skumulowane ciepło powoduje wykruszanie ostrzy skracając trwałość narzędzi. Ponadto względnie niska wartość modułu sprężystości i wysoka wytrzymałość na rozciąganie tytanu powoduje efekt 'zaciskania się’ na gwintowniku, przez co gwint może ulec zatarciu i zerwaniu. Ta właściwość ma również wpływ na zwiększenie momentu obrotowego stosowanego podczas gwintowania i zmniejszenie trwałości gwintownika.
Konstrukcja nowych gwintowników Sandvik Coromant pozwala uniknąć tego rodzaju problemów, dzięki czemu produkcja wielu podzespołów dla przemysłu lotniczego, takich jak korpusy, wały i tarcze, a także wielu innych części silników wykonanych z materiałów z grupy ISO S zawierających występy i/lub kołnierze, może przebiegać sprawniej. Narzędzia te sprawdzają się również doskonale w innych branżach, w których powszechnie stosowane są stopy tytanu i na bazie niklu, np. w przemyśle naftowym i gazowniczym, medycznym oraz przy produkcji pomp i zaworów.
Asortyment został rozszerzony o gwintowniki CoroTap® 200 SM do gwintowania otworów przelotowych w tytanie, a także CoroTap 300 SM (otwory nieprzelotowe, tytan) i CoroTap 300 SD (otwory nieprzelotowe, stopy na bazie niklu). Ponadto Sandvik Coromant wprowadził do oferty frez trzpieniowy z serii R217 do gwintów o zarysie MJ.
Podczas testu porównawczego przeprowadzonego u klienta, dzięki zastosowaniu gwintownika CoroTap 300 SM można było wykonać ponad dwukrotnie więcej otworów gwintowanych w przedmiotach z Inconelu 718, niż w przypadku zastosowania narzędzia konkurencyjnego, zwiększając ich liczbę z 8 do 17. Do testów wykorzystano centrum obróbkowe CNC DMG DMU 60 z zewnętrznym podawaniem chłodziwa o stężeniu 8%, a dla obu narzędzi ustawiono identyczne parametry skrawania: prędkość skrawania 6 m/min (251 obr./min) i posuw 0.907 mm/min (28 TPI).
Więcej informacji publikujemy na stronie: www.sandvik.coromant.com/pl-pl/products/corotap_overview
Źródło: PR & Advertising – Sandvik Coromant