Godziny potrzebne do frezowania narzędzi formujących? To już przeszłość!
Godziny potrzebne do frezowania narzędzi formujących?
To już przeszłość!
Płytki bipolarne do ogniw paliwowych są produkowane masowo co sekundę. Narzędzia formujące używane do ich produkcji są frezowane z wysokiej jakości stopów metali, które zapewniają im wysoką odporność na zużycie. W ramach krajowego planu działania na rzecz produkcji ogniw paliwowych (H2GO) Instytut Fraunhofera ds. Technologii Laserowej ILT w Akwizgranie wyznacza nowe trendy: zamiast frezować narzędzia z drogiego bloku litego, instytut wykorzystuje ekstremalnie szybkie osadzanie materiału laserowego (EHLA) w celu nałożenia odpornych na zużycie warstw funkcjonalnych na niedrogą stal konstrukcyjną blisko ostatecznego konturu. Zmniejsza to koszty, czas budowy i zużycie narzędzi. Proces EHLA można również wykorzystać do naprawy uszkodzonych i zużytych narzędzi, co wnosi znaczący wkład w gospodarkę o obiegu zamkniętym.
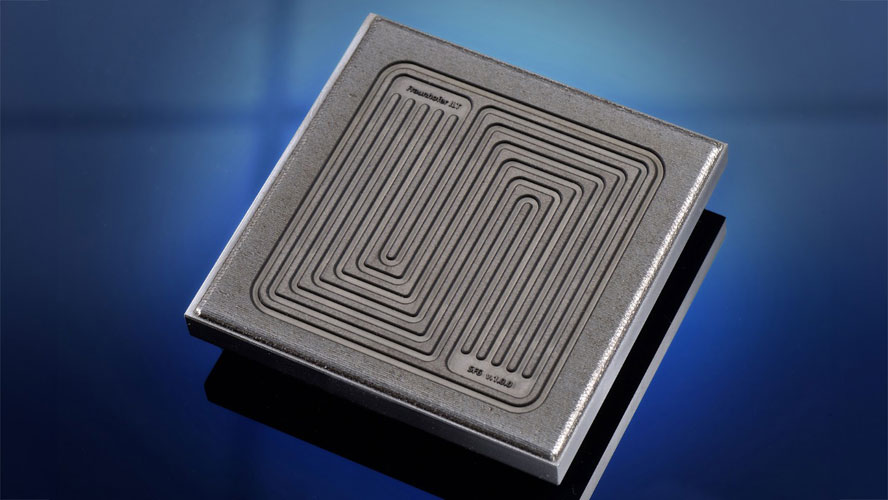
Model demonstracyjny technologii EHLA: drukowanie 3D i wykańczanie metodą konwencjonalnego frezowania to cechy, które wyróżniają to narzędzie; w przyszłości będzie można za jego pomocą ekonomicznie, szybko i ekologicznie produkować płytki bipolarne w ciągu kilku sekund. © Fraunhofer ILT, Aachen, Germany.
„Podejmujemy zupełnie nowe podejście” – informuje Dora Maischner, kierownik projektu w Fraunhofer ILT. „Do tej pory narzędzia formujące do płyt bipolarnych były frezowane z wysokiej jakości stali narzędziowej w procesach trwających wiele godzin. Nakładamy odporną na zużycie warstwę funkcjonalną blisko ostatecznego konturu na niedrogi materiał”. Badacz pracuje nad podprojektem R2HP (Ready to Hydrogen Production). Ten podprojekt jest częścią szeroko zakrojonego projektu badawczego H2GO – National Action Plan for Fuel Cell Production, w którym bierze udział 18 instytutów Fraunhofer-Gesellschaft w całych Niemczech. Fraunhofer ILT współpracuje z sąsiednim Instytutem Fraunhofer ds. Technologii Produkcji IPT oraz Instytutem Fraunhofer ds. Obrabiarek i Technologii Formowania IWU w Chemnitz w celu opracowania nowego procesu produkcji półpłyt bipolarnych. Mają one na celu zwiększenie żywotności wysoce obciążonych i precyzyjnie ustrukturyzowanych narzędzi formujących, przy jednoczesnym zmniejszeniu ich kosztów i czasu budowy, a także ustanowienie wydajnego procesu naprawy uszkodzonych lub zużytych narzędzi. Kluczem do tego jest ekstremalnie szybkie osadzanie materiału laserowego (EHLA) opracowane w Fraunhofer ILT.
Rewolucyjne podejście do produkcji narzędzi
Nowoczesne systemy ELHA 3D osiągają prędkości przekraczające 30 metrów na minutę. Dzięki cyfrowym łańcuchom procesowym odporne na zużycie warstwy funkcjonalne można nakładać szybko i wydajnie przy użyciu procesu addytywnego. Ponadto trójwymiarową strukturę materiału można kontrolować tak precyzyjnie, że wysoce odporna na zużycie warstwa przyspawana do taniej stali konstrukcyjnej jest bardzo blisko zamierzonego końcowego konturu. Wcześniej była frezowana z litego bloku w godzinnym procesie, który był bardzo wymagający dla narzędzia frezującego; teraz wystarczy ją tylko wykończyć w ukierunkowany sposób. Nowy łańcuch procesowy oparty na EHLA minimalizuje również koszty, ponieważ wystarczy nałożyć tylko cienką warstwę funkcjonalną wysokiej jakości materiału. Jednocześnie, ponieważ materiał jest nakładany w kształcie zbliżonym do kształtu netto, a obróbka mechaniczna jest zminimalizowana, czas budowy i koszty narzędzi dla głowic frezarskich, narażonych na ogromne naprężenia od materiału o wysokiej wytrzymałości, można znacznie skrócić.
Co sprawia, że proces EHLA jest tak wyjątkowy? Proszek topi się nad przedmiotem obrabianym w wiązce lasera – innymi słowy, osadza się na jego powierzchni już w postaci ciekłej. „W procesie EHLA to nie komponent, ale proszek pochłania dużą część energii lasera, zanim uderzy w przedmiot obrabiany” – wyjaśnia Viktor Glushych, kierownik grupy Coating LMD and Heat Treatment w Fraunhofer ILT. Opatentowany proces znacznie przyspiesza proces osadzania w porównaniu do konwencjonalnych procesów napawania laserowego, minimalizuje obciążenie cieplne komponentów i tworzy bardziej jednorodne mikrostruktury w warstwach metalu. To z kolei poprawia odporność na zużycie.
Zwiększona odporność na zużycie
Materiały powłokowe stosowane w trwającym projekcie badawczym to stal szybkotnąca 1.3343 i martenzytyczny stop stali nierdzewnej Ferro55, które charakteryzują się wysoką twardością i odpornością na zużycie. Maischner wyjaśnia: „1.3343 ma twardość około 830 HV0,5, a Ferro55 około 820 HV0,5. Dzięki temu mieszczą się w zakresie standardowej stali narzędziowej 1.2379, która jest stosowana zarówno w stanie utwardzonym, jak i nieutwardzonym”. Ochronę przed zużyciem można nakładać przy prędkości powlekania 30 metrów na minutę; grubość powłoki wynosi około 1,2 milimetra na warstwę. Wymaganą grubość powłoki można ustawić, nakładając kilka warstw, w tym przypadku grubość powłoki wynosi jeden milimetr. Cyfrowy system sterowania zapewnia precyzyjne i selektywne formowanie materiału, co jest zaletą umożliwiającą produkcję wytrzymałych powłok chroniących przed zużyciem. Według ustaleń zespołu struktura powłoki jest jeszcze ważniejsza dla ochrony przed zużyciem niż twardość materiału. „Dzieje się tak, ponieważ odporność na zużycie zależy w bardzo dużym stopniu od mikrostruktury materiału” — mówi Glushych. „EHLA wytwarza niezwykle drobnoziarniste mikrostruktury, które poprawiają właściwości mechaniczne, a tym samym znacznie zmniejszają ścieranie. Drobnoziarnista struktura zapewnia powłokom wysoką odporność na zużycie, nawet przy dużych obciążeniach”.
Moment prawdy nadchodzi wraz z testem zużycia tarcia ślizgowego
Aby precyzyjnie ocenić odporność na zużycie, Fraunhofer ILT wykorzystuje test zużycia ślizgowego ślizgowego z Clausthal University of Technology, który symuluje realistyczne scenariusze zużycia dla danego zastosowania. System naciska sworzeń na płytę przeciwstawną z określoną siłą i przesuwa go tam i z powrotem. Następnie można bardzo dokładnie zmierzyć ilość usuniętego materiału. Dotychczasowe wyniki wskazują na znaczące zalety próbek testowych powlekanych przy użyciu EHLA w porównaniu z tymi wyprodukowanymi z konwencjonalnych materiałów.
Aby zademonstrować nowy łańcuch procesów oparty na EHLA w praktyce, zespół przygotował demonstrator, na którym użył EHLA do powlekania prostej stali konstrukcyjnej (St37) stalą szybkotnącą 1.3343 blisko ostatecznego konturu. Do wykańczania w Fraunhofer ILT stosuje się zarówno konwencjonalne frezowanie, jak i strukturowanie za pomocą laserów o ultrakrótkich impulsach. Ponieważ mechaniczna obróbka materiałów o dużej twardości powoduje znaczne zużycie narzędzi, bezkontaktowy proces laserowy cieszy się dużym zainteresowaniem przemysłowym. „Naszym celem w projekcie jest udowodnienie, że cały łańcuch procesowy od powlekania do strukturyzacji płyt biopolarnych jest już objęty procesami bliskimi serii”, wyjaśnia Maischner. Naukowcy chcą przetestować odporność i odporność na zużycie różnych narzędzi formujących na stanowisku testowym w Fraunhofer IPT do końca tego roku. Skupiają się na procesach formowania bliskich serii, w których płyta bipolarna musi być tłoczona co sekundę, zgodnie z wymaganiami wydajnej produkcji przemysłowej. „Metoda ta pozwala nam realistycznie przetestować żywotność narzędzi powlekanych EHLA”, wyjaśnia Maischner.
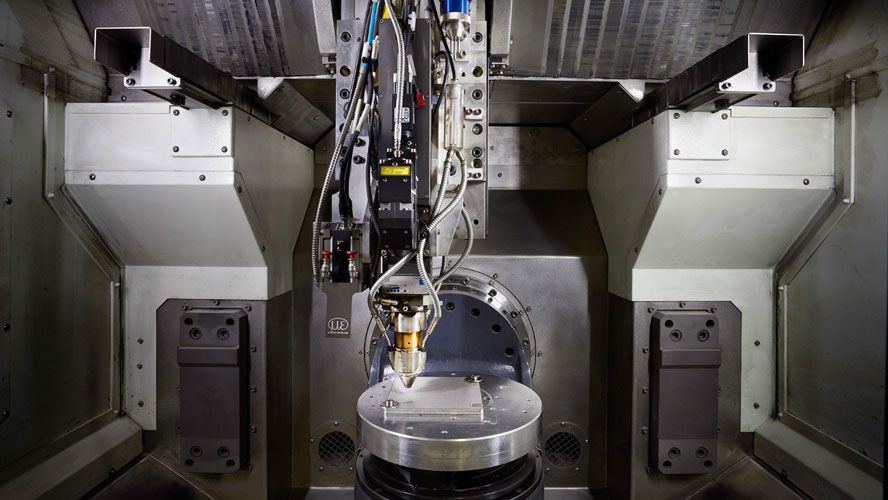
Stanowisko testowe w ramach projektu H2GO: Fraunhofer ILT szybko i dokładnie pokrywa komponenty ogniw paliwowych powłokami odpornymi na zużycie w systemie EHLA w ramach przygotowań do produkcji na dużą skalę. © Fraunhofer ILT, Aachen, Germany.
Ponowne użycie: narzędzia o wielokrotnym okresie użytkowania
Zespół koncentruje się również na wydajnej produkcji i ponownym użyciu narzędzi. „Jesteśmy już w kontakcie z firmami produkującymi narzędzia do płyt bipolarnych i otrzymaliśmy bardzo pozytywne opinie”, wyjaśnia Glushych. Szczególnie interesująca jest możliwość budowania warstw funkcjonalnych blisko ostatecznego konturu przy typowych prędkościach procesu EHLA, a tym samym znacznego skrócenia czasochłonnych etapów obróbki ablacyjnej. Opcja regeneracji zużytych narzędzi przy użyciu tego samego procesu EHLA również spotkała się z pozytywnymi opiniami. Dzieje się tak, ponieważ zamiast przetapiać narzędzia pod koniec ich okresu użytkowania, przemysł może odbudować uszkodzone lub zużyte kontury i mechanicznie je wykończyć przy użyciu EHLA zgodnie z cyfrowo zapisanym planem konstrukcyjnym.
Nowy łańcuch procesów może zatem utorować drogę do wielokrotnego ponownego użycia narzędzi; takie procesy zamkniętej pętli są pożądane, ponieważ zapobiegają degradacji wysokiej jakości stopów, a także eliminują potrzebę przetapiania zużytych narzędzi i transportu części, co pochłania dużo energii. Gdy tylko narzędzie się zużyje, użytkownicy mogą frezować warstwę z powrotem do zdefiniowanego, cyfrowo zapisanego konturu na miejscu i ponownie ją pokryć za pomocą EHLA. „Ta procedura oszczędza zasoby i pozwala na długoterminowe korzystanie z narzędzi” – podkreślają badacze Fraunhofer.
Powłoka EHLA zmniejsza zanieczyszczenie drobnym pyłem
Sukcesy w sektorze samochodów osobowych mogą zachęcić innych potencjalnych użytkowników do wejścia w tę nową formę produkcji narzędzi. EHLA okazała się skutecznym procesem powlekania chroniącego przed zużyciem: W przypadku tarcz hamulcowych cienkie, mocno przylegające powłoki ochronne EHLA były w stanie znacznie zminimalizować ścieranie. Zaleta ta nie tylko przynosi korzyści właścicielom samochodów, ale także może znacznie zmniejszyć ilość cząstek stałych w środowisku. Ta wiedza specjalistyczna stanowi idealną podstawę do rozwoju masowej produkcji ultracienkich płyt bipolarnych do pojazdów użytkowych.
H2GO – Krajowy plan działania na rzecz produkcji ogniw paliwowych
Projekt H2GO rozpoczął się w maju 2022 r. i potrwa do listopada 2025 r. Instytut Fraunhofera ds. Obrabiarek i Technologii Formowania IWU w Chemnitz koordynuje wspólny projekt, który jest finansowany przez Federalne Ministerstwo Cyfryzacji i Transportu (BMDV) kwotą 80 milionów euro. Osiemnaście instytutów Fraunhofera opracowuje opłacalne metody produkcji ogniw paliwowych, aby przekształcić pojazdy ciężarowe w układy napędowe bezemisyjne. „Dzięki naszemu finansowaniu chcemy pomóc w generowaniu produktów nadających się do sprzedaży na podstawie badań na skalę przemysłową” – wyjaśnił minister transportu dr Volker Wissing podczas inauguracji projektu.
Proces EHLA — innowacja Fraunhofer ILT
Fraunhofer Institute for Laser Technology ILT od 2012 roku kontynuuje prace nad opatentowanym procesem Extreme High-Speed ??Laser Material Deposition (EHLA) do nowych zastosowań. Pozwala on na ochronę powierzchni przed zużyciem i korozją w sposób wydajny i przyjazny dla środowiska. W procesie EHLA proszek jest topiony bezpośrednio w wiązce lasera, zanim uderzy w element. W rezultacie proszek pochłania większość energii lasera, co znacznie zmniejsza obciążenie cieplne materiału bazowego. Prędkość powlekania osiąga kilkaset metrów na minutę, a można wytwarzać warstwy o grubości od 30 do 400 mikrometrów.
Proces jest również opłacalny, ponieważ do 90 procent lub więcej użytego materiału jest faktycznie nakładane na element. Zastosowania można znaleźć w przemyśle motoryzacyjnym i lotniczym, a także w obiektach offshore, gdzie wymagana jest odporność na zużycie i korozję.
Proces stał się bardziej wszechstronny dzięki rozszerzeniu do EHLA3D: Fraunhofer ILT przeniósł proces do kinematyki wysokiej prędkości we współpracy z producentami maszyn Ponticon i Makino. Teraz EHLA3D nie tylko umożliwia szybkie powlekanie, ale także precyzyjną produkcję addytywną złożonych, trójwymiarowych geometrii z różnych materiałów o wysokiej wytrzymałości, takich jak stale narzędziowe, tytan i aluminium.
EHLA otrzymała kilka nagród, w tym Nagrodę Josepha von Fraunhofera w 2017 r. i drugie miejsce w Nagrodzie Innowacji Stali w kategorii „Stal w badaniach i rozwoju” w 2018 r., a także pierwszą Nagrodę Innowacji Bertholda Leibingera.
Źródło: Fraunhofer ILT