Firma MAPAL wyznacza nowy standard w obróbce przegubów homokinetycznych.
W przypadku obróbki stali hartowanej zastosowanie materiału PcBN (regularny azotek boru) jest praktycznie niezbędne. Dotyczy to zwłaszcza obróbki wymagających elementów, jakimi są przeguby homokinetyczne. Jako wieloletni i wspierający partner producentów tego typu przegubów, firma MAPAL dysponuje rozległą wiedzą specjalistyczną, dzięki której znacząco podnosi efektywność produkcji tych kluczowych komponentów. Jest to możliwe dzięki ukierunkowanemu rozwojowi nowych gatunków materiałów skrawających oraz optymalizacji konstrukcji narzędzi.
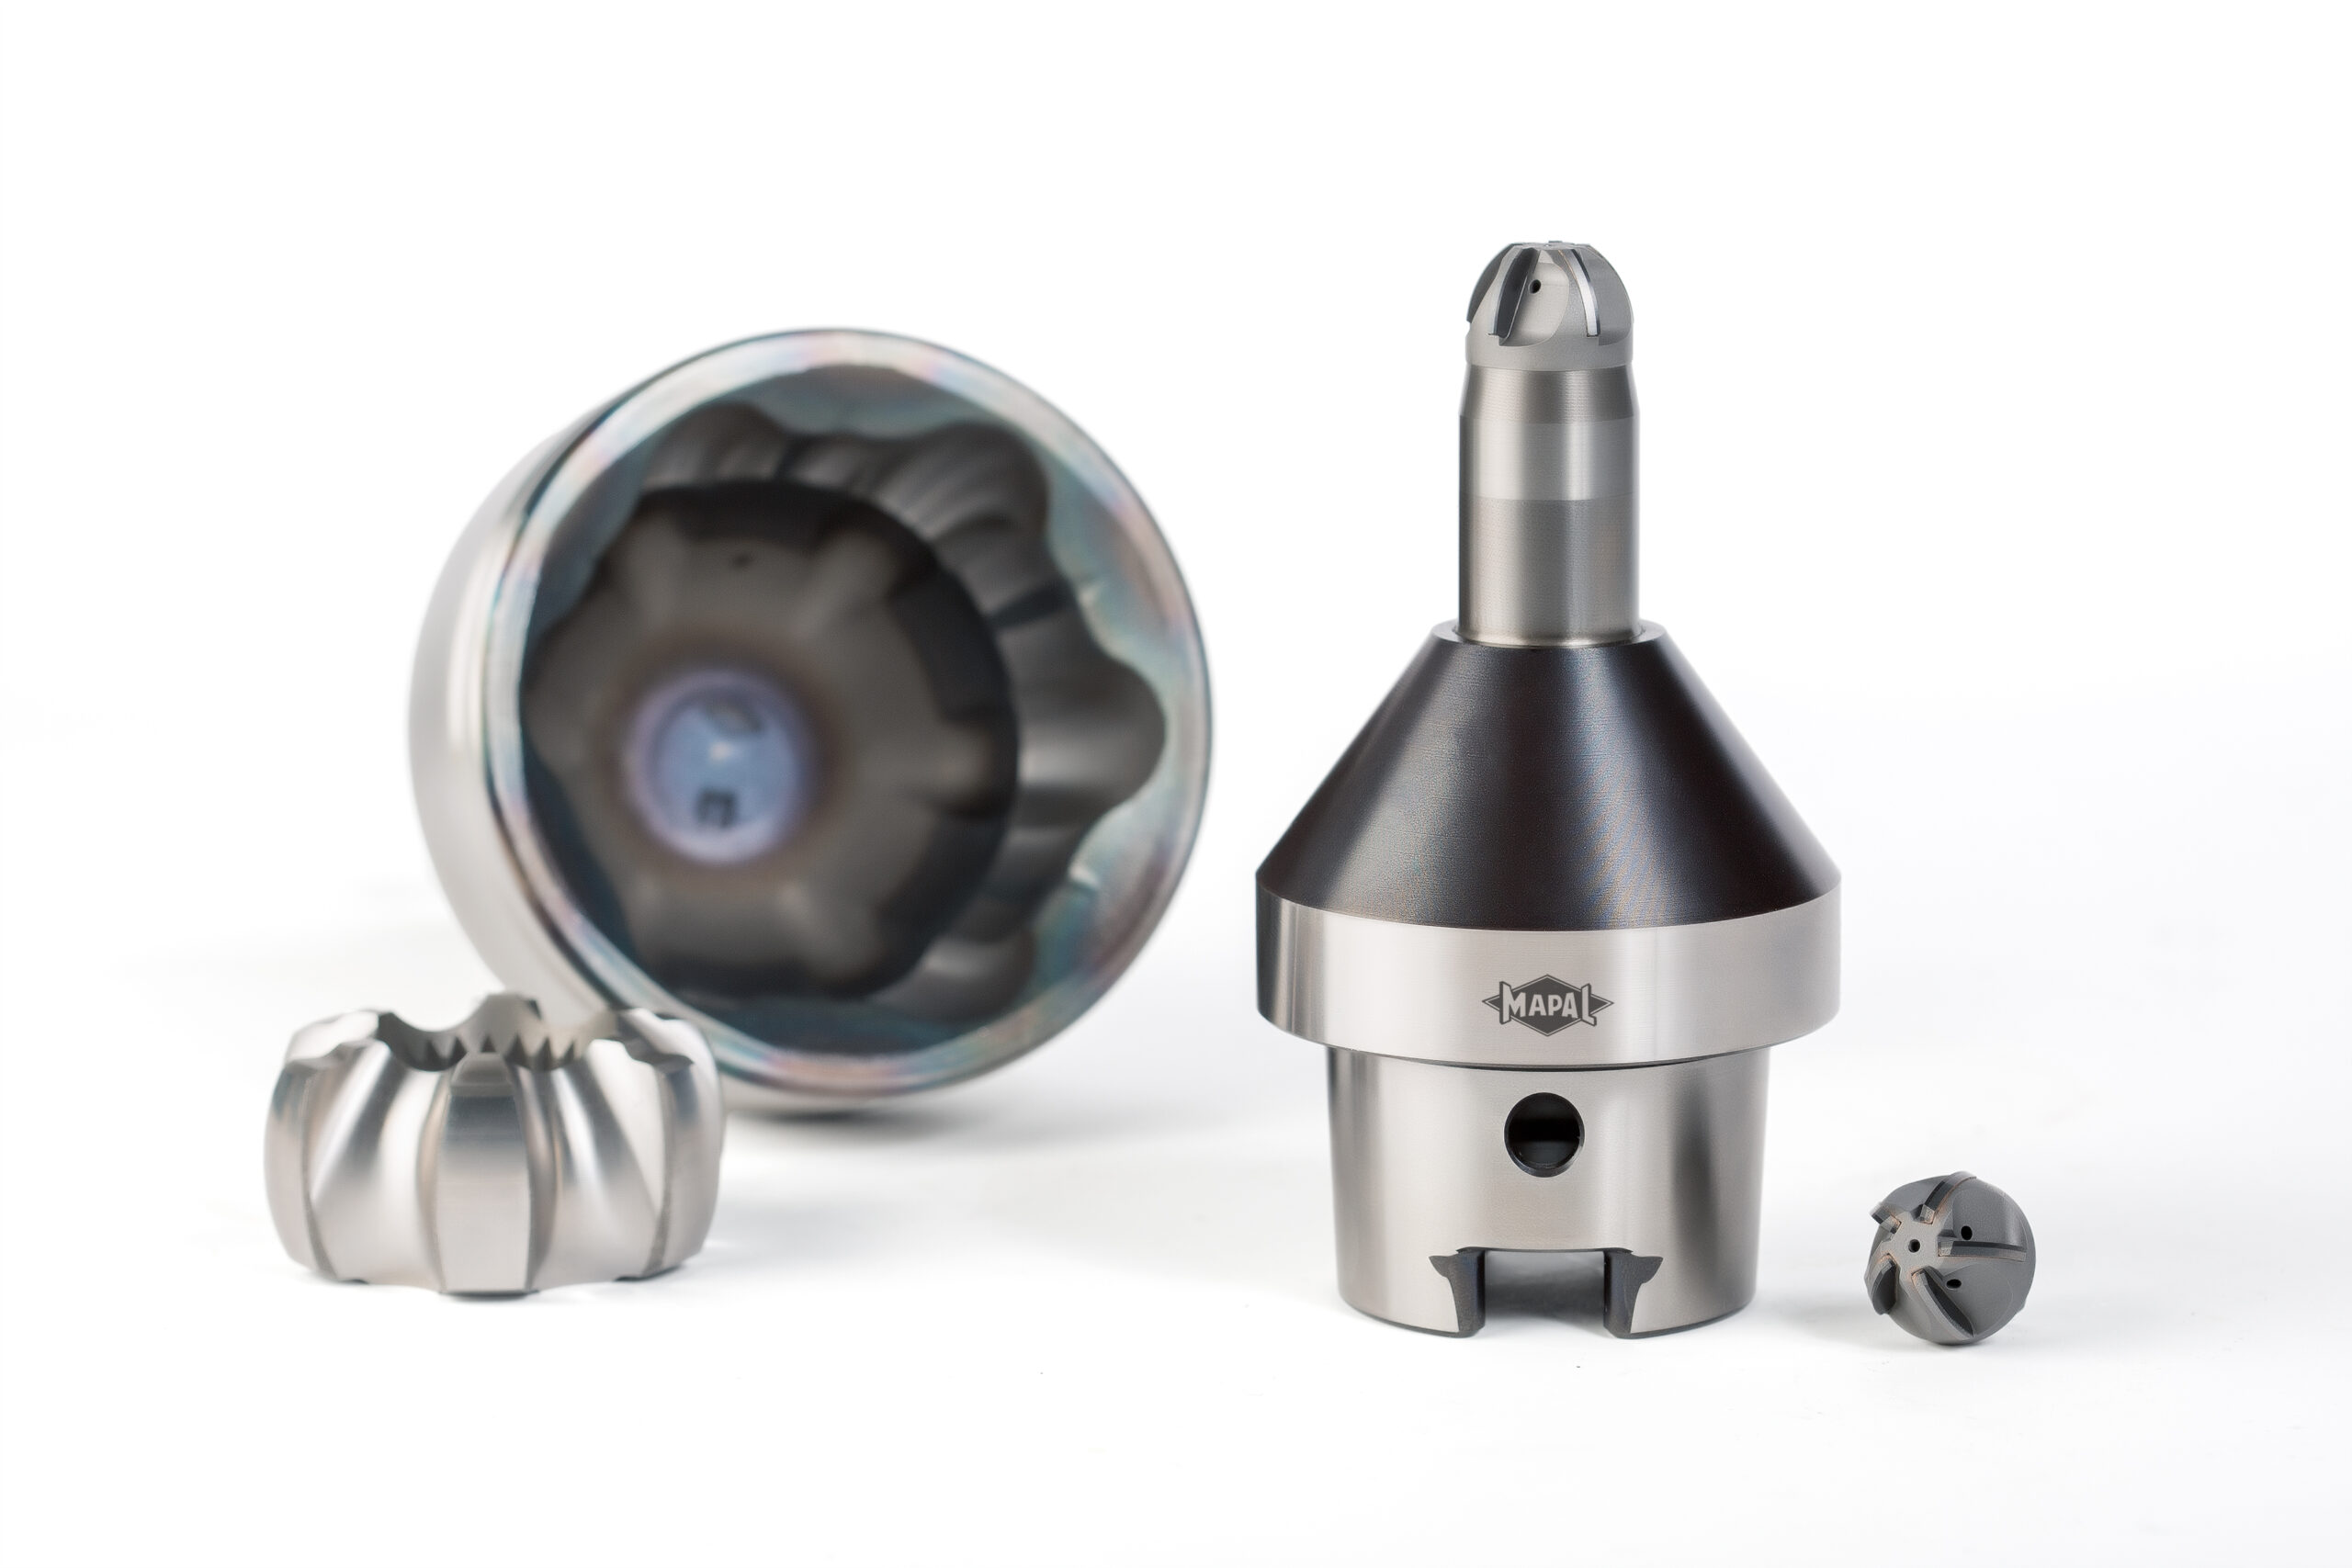
Większa trwałość narzędzi i krótszy czas obróbki przy frezowaniu torów kulistych: MAPAL wyznacza nowe standardy w zakresie frezowania twardych połączeń stałoobrotowych dzięki nowym, specjalnie zaprojektowanym materiałom skrawającym PcBN oraz pięcioostrzowej konstrukcji frezu.
Wysokie wymagania w procesie obróbki twardej przegubów homokinetycznych.
W zależności od typu pojazdu, w inżynierii motoryzacyjnej stosuje się różne konstrukcje przegubów napędowych – zarówno od strony koła, jak i od strony skrzyni biegów. Do głównych elementów należą: obudowa zewnętrzna (bieżnia zewnętrzna), piasta z kulkami (bieżnia wewnętrzna) oraz koszyk kulkowy. Kulki poruszają się w specjalnie wyprofilowanych bieżniach pomiędzy pierścieniem wewnętrznym a zewnętrznym; są one prowadzone przez koszyk w taki sposób, że możliwy jest płynny ruch obrotowy nawet przy określonym kącie wychylenia, na przykład podczas skręcania pojazdem.
Tory kulkowe zarówno na bieżni wewnętrznej, jak i zewnętrznej muszą być frezowane na twardo. Wymagania dotyczące dokładności kształtu oraz jakości powierzchni są w tym przypadku bardzo wysokie, dlatego kluczową rolę odgrywa geometria frezu. Firma MAPAL precyzyjnie dostosowuje swoje frezy do bieżni kulek, uwzględniając wymagane tolerancje wykonania detalu. Oprócz geometrii narzędzia, istotny wpływ na jego trwałość, wydajność oraz uzyskiwaną jakość powierzchni ma również zastosowany materiał skrawający oraz sposób przygotowania krawędzi tnącej.
Rozwój materiałów skrawających ściśle dopasowany do wymagań procesu.
Dzięki swojemu doświadczeniu firma MAPAL jest w stanie opracowywać materiały skrawające dedykowane do obróbki konkretnych komponentów. Nowy, niepowlekany materiał skrawający PcBN o oznaczeniu FU240 został stworzony z myślą o wymaganiach frezowania twardego bieżni kulek w pierścieniu zewnętrznym, natomiast materiał FU290 został odpowiednio dostosowany do specyfiki obróbki pierścienia wewnętrznego. Zastosowano tu różne podłoża PcBN, aby uwzględnić odmienne charakterystyki obróbki pierścienia wewnętrznego i zewnętrznego oraz wynikające z nich mechanizmy zużycia narzędzia. W branży tej stosuje się również różne materiały dla obu elementów: stal ulepszaną cieplnie na bieżnię zewnętrzną oraz – zazwyczaj – stal nawęglaną na bieżnię wewnętrzną. Choć poszczególni producenci samochodów kierują się własną filozofią w zakresie kształtowania elementów, a zwłaszcza prowadzenia kulek, dobór materiałów jest w dużej mierze ustandaryzowany.
Znacznie dłuższa trwałość narzędzi w procesie frezowania.
Aby skutecznie udoskonalić swoje materiały skrawające z azotku boru o regularnej strukturze (PcBN) i tym samym utrzymać przewagę technologiczną, firma MAPAL – jako partner technologiczny – wykorzystuje swoją dogłębną wiedzę na temat całego procesu produkcyjnego. Dążąc do wydłużenia trwałości narzędzi podczas obróbki przegubów homokinetycznych (CV), postawiono sobie za cel znalezienie optymalnej równowagi między wysoką odpornością na ścieranie i dyfuzję a odpowiednią ciągliwością materiału. Parametry rozwojowe obejmowały m.in. zawartość CBN w materiale skrawającym, wielkość ziarna oraz skład spoiwa. Wstępne wyniki wskazują na znaczący wzrost trwałości nowych materiałów skrawających: w porównaniu z rozwiązaniami stosowanymi dotychczas, nowe gatunki FU240 oraz FU290 pozwoliły wydłużyć trwałość narzędzi o ponad 30 procent przy prędkościach skrawania rzędu 180 m/min oraz posuwie na ząb wynoszącym od 0,07 do 0,10 mm.
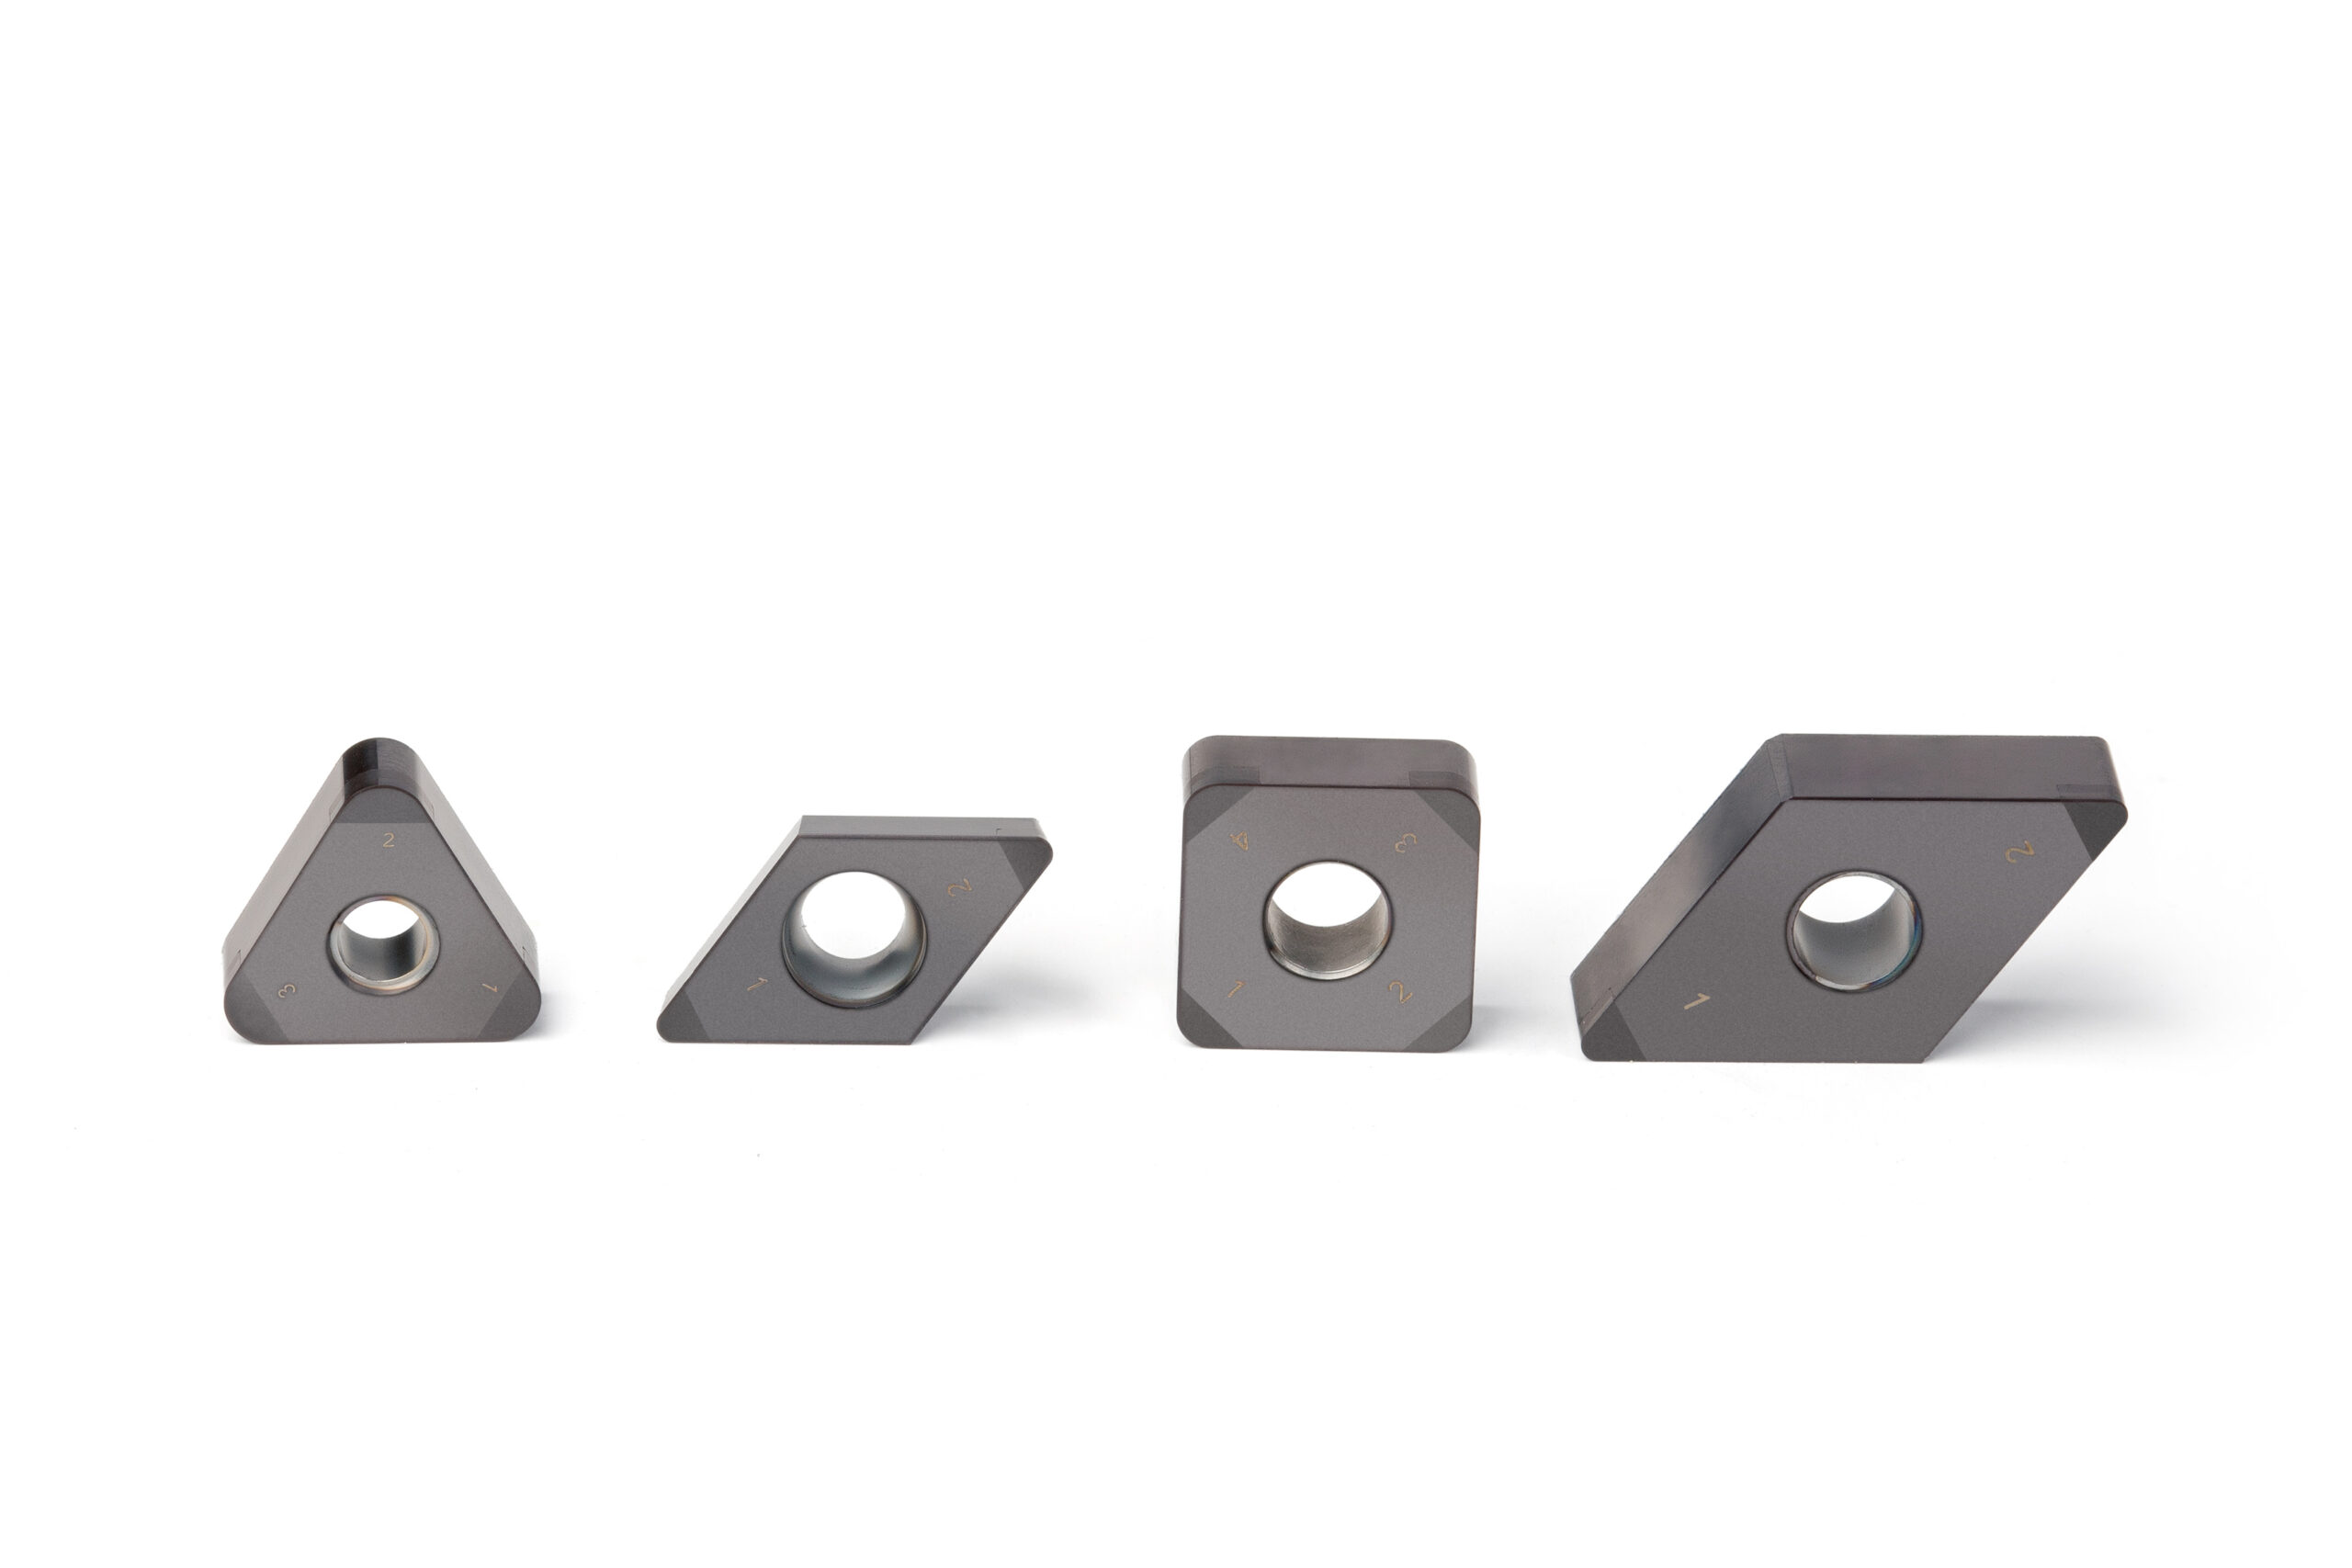
Znaczne korzyści również w toczeniu twardym: nowe materiały skrawające z PcBN, przeznaczone do obróbki ciągłej i przerywanej, pozwalają na istotne wydłużenie trwałości narzędzi podczas toczenia twardego przegubów napędowych.
Pięcioostrzowa konstrukcja frezów skraca czas obróbki i obniża koszty jednostkowe.
W powyższych danych nie uwzględniono jeszcze wpływu nowej, pięcioostrzowej konstrukcji frezów do obróbki bieżni kulek, którą firma MAPAL zaprezentuje w 2026 roku. Do tej pory standardem rynkowym były narzędzia czteroostrzowe. Zastosowanie dodatkowego ostrza pozwala skrócić czas obróbki o około 20 procent w porównaniu z frezami czteroostrzowymi. Ponadto, krótszy czas kontaktu każdego ostrza z obrabianym materiałem (w przypadku każdej bieżni) dodatkowo korzystnie wpływa na trwałość narzędzia. Przy rocznej produkcji na poziomie około 15 milionów elementów, połączenie tych dwóch czynników przekłada się na znaczny potencjał oszczędności w kosztach jednostkowych.
Nowe materiały skrawające przynoszą również wymierne korzyści w toczeniu twardym.
Nowe materiały skrawające PcBN od firmy MAPAL znajdują zastosowanie także w toczeniu twardym – w tym przypadku również koncentrując się przede wszystkim na obróbce przegubów napędowych. Gatunek FP240 jest przeznaczony do obróbki ciągłej, na przykład w przypadku obróbki trzpienia bieżni zewnętrznej. W przypadku cięć przerywanych, występujących na przykład podczas obróbki bieżni wewnętrznej oraz koszyka łożyska, stosuje się bardziej ciągliwy gatunek FP260. Oba rodzaje narzędzi posiadają powłokę nanoszoną metodą PVD, dzięki czemu ich trwałość jest o ponad 40 procent wyższa w porównaniu z konwencjonalnymi materiałami narzędziowymi.
Stopniowe wprowadzanie nowych frezów do obróbki bieżni łożysk oraz płytek tokarskich z PcBN potwierdza dążenie firmy MAPAL do wyznaczania kolejnych standardów w obróbce elementów hartowanych.
Źródło: MAPAL