EMO Hannover 2019 pomaga w podejmowaniu decyzji (część 2)
Producenci coraz częściej stosują obróbkę na sucho i MQL
EMO Hannover 2019 pomaga w podejmowaniu decyzji (część 2)
Z technologicznego punktu widzenia ważne jest, aby wziąć pod uwagę właściwości materiałów i wydajność maszyny, ale koszty instalacji, energii i aspekty zdrowotne coraz częściej muszą być uwzględnione w każdej ocenie całego procesu. Producenci systemów smarowania i naukowcy skomentowali te aspekty w pierwszej z tych dwuczęściowych serii. Część 2 omawia teraz różne technologie obróbki z praktycznej perspektywy producentów narzędzi i maszyn: podgląd EMO Hannover 2019.
Ponad dwadzieścia lat temu niektórzy eksperci przewidywali triumfalną przyszłość obróbki na sucho. W jakich obszarach ma miejsce obróbka na sucho i smarowanie minimalne?
Frezowanie kół zębatych teraz wyłącznie na sucho
„Zalety MQL w obróbce na mokro polegają na niższych kosztach chłodziwa i eliminacji dodatków chemicznych w smarze. Powoduje to obniżenie kosztów, a także zmniejszenie negatywnych skutków dla zdrowia pracowników”, mówi dr Hartmuth Müller, Kierownik działu technologii i innowacji w zakładzie produkcyjnym Hückeswagen w Klingelnberg GmbH. Firma zajmująca się inżynierią mechaniczną z siedzibą w Zurychu (Szwajcaria) zatrudnia około 1300 osób na całym świecie i specjalizuje się w technologii stożkowej i zębatkowej.
„Zasada stojąca za MQL polega na zwilżaniu powierzchni natarcia. Jest to łatwe do osiągnięcia dzięki wewnętrznie chłodzonym narzędziom, podczas gdy nie jest to możliwe przy skomplikowanych geometriach narzędzi skrawających. Z tego powodu Klingelnberg polega wyłącznie na obróbce na sucho przy frezowaniu kół zębatych. Korzystamy z MQL tylko podczas obróbki elementów odlewanych do użytku w inżynierii." Narzędzia do cięcia prętów z węglika wolframu są stosowane do frezowania kół stożkowych. Ze względu na koszty narzędzia z węglika wolframu nie są powszechnie stosowane do frezowania kół zębatych czołowych; do tego celu zazwyczaj stosuje się płyty cięte PM-HSS. Późniejsze twarde wykończenie kół zębatych odbywa się – o ile to możliwe – przez szlifowanie, przy użyciu oleju jako środka chłodzącego.
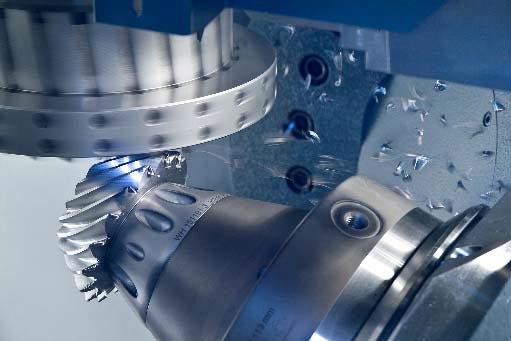
Zgodnie z przewidywaniami obróbka na sucho podbiła pole produkcji przekładni. Prędkości skrawania są nawet 5 razy wyższe niż w przypadku obróbki na mokro 20 lat temu. Foto: Klingelnberg
„Obróbka na sucho zdecydowanie zwyciężyła w produkcji przekładni, jak wcześniej przewidywano” – mówi dr Müller. „Dzięki rozwojowi materiałów do cięcia prędkości skrawania są nawet pięciokrotnie wyższe niż w przypadku obróbki na mokro 20 lat temu. Obróbka na sucho doprowadziła nie tylko do znacznego wzrostu wydajności, ale także do czystszej produkcji”. Na EMO Hannover, Klingelnberg zademonstruje swoje bardzo wydajne asortymenty dla przemysłu przekładniowego, w tym rozwój i produkcję maszyn do produkcji przekładni, precyzyjnych centrów pomiarowych dla wszelkiego rodzaju obrotowo symetrycznych przedmiotów oraz produkcję niestandardowych, precyzyjnych elementów przekładni .
Oszczędne i przyjazne dla środowiska
Hartmetall-Werkzeugfabrik Paul Horn GmbH z Tybingi jest jednym z wiodących producentów narzędzi. „MQL zastąpił konwencjonalne smary do chłodziwa w niektórych procesach obróbki” – mówi dyrektor zarządzający Lothar Horn. „Chłodzenie i smarowanie minimalną ilością zapewnia użytkownikom szereg korzyści. Doprowadziło to do zastosowania MQL w wielu operacjach obróbki skrawaniem, zwłaszcza w produkcji seryjnej. Ten typ chłodzenia zmniejsza wysokie koszty konserwacji, przygotowania i usuwania konwencjonalnego płynu chłodzącego Ponadto eliminuje koszty energii dla pomp wysokociśnieniowych i pomp zasilających wymaganych do zwrotu smarów do zbiornika zbierającego. Rząd narzuca bardziej rygorystyczne wymogi dotyczące smarów do chłodziwa w odniesieniu do niebezpiecznych składników. Pomimo zalet MQL, o których właśnie wspomniałem, konwencjonalne smary do chłodziwa są niezbędne w zakładach produkcyjnych. Wiele procesów – takich jak wiercenie, obróbka stopów wysokotemperaturowych lub obróbka wewnętrzna z dużymi prędkościami usuwania wiórów – wymaga odpowiedniego zaopatrzenia w konwencjonalny środek chłodząco-smarujący." Podczas EMO Hannover 2019 specjaliści ds. narzędzi zaprezentują swoje obszerne portfolio do toczenia, frezowania, dłutowania i rozwiercania, a także asortymenty ultra twardych materiałów do cięcia i narzędzi specjalnych itp.
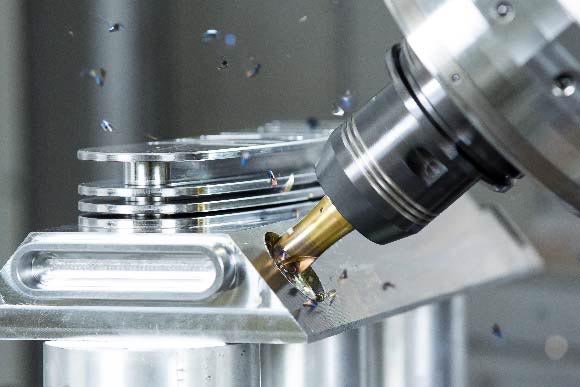
Minimalne smarowanie ilościowe ma kilka zalet: wyeliminowanie wysokich kosztów konserwacji, przygotowania i utylizacji konwencjonalnych środków chłodzących (chłodziwa) i obniżenia kosztów energii. Foto: Horn – Sauermann
Prawidłowe planowanie suchej obróbki
„W maszynach Grob obróbka na sucho lub MQL jest wykorzystywana w procesach o geometrycznie zdefiniowanej krawędzi skrawającej, takich jak wiercenie, frezowanie lub obróbka zgrubna” – informuje Jochen Nahl, CSO Grob-Werke GmbH & Co. KG z Mindelheim. „Typowymi przedmiotami obrabianymi są rama lub części podwozia, silnik spalinowy i elementy układu napędowego wykonane z aluminium lub żeliwa szarego, a teraz także obudowy turbosprężarki wykonane ze staliwa odpornego na wysoką temperaturę. Obróbka na mokro jest nadal bardzo ważną dla wielu firm, jednak udział maszyn MQL wzrósł w ostatnich latach do 12 procent i nadal rośnie, zwłaszcza w zakresie obróbki konstrukcji ram i części podwozia.” Ta rodzinna firma zatrudnia łącznie około 6 900 pracowników na całym świecie i od ponad 90 lat jest pionierem w tworzeniu wysoce innowacyjnych systemów produkcji i automatyki. „Zalety obróbki MQL mówią same za siebie” – kontynuuje Jochen Nahl. „Koszty inwestycji w linię produkcyjną można obniżyć, a wysiłek związany z czyszczeniem elementów obrabianych można znacznie zmniejszyć. Ponadto MQL zużywa około 25% mniej energii w porównaniu z obróbką na mokro”.
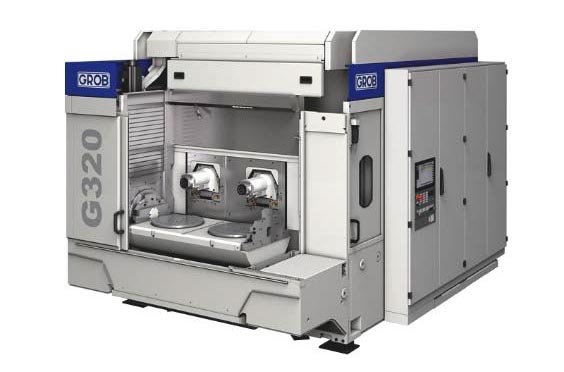
Centrum obróbkowe G320 umożliwia wydajną obróbkę wielu części samochodowych. Foto: Grob-Werke
Chociaż obróbka na sucho nie jest obecnie wdrażana w takim stopniu, w jakim była oczekiwana, jasne jest, że przemysł stopniowo ją akceptuje. „Jeśli korzyści mają zostać osiągnięte, każda zmiana z obróbki na mokro na suchą powinna być oparta na inteligentnej strategii i wdrożona z kompetentnym dostawcą maszyn jako partnerem”, zaleca CSO Nahl. Współczesne firmy już korzystają z ostatnich zmian, takich jak kompensacja temperatury, stosowanie wyższych poziomów ciśnienia powietrza i systemów modułowych, które zmniejszają koszty produkcji i pozwalają uniknąć niepotrzebnego nadmiaru inżynierii. Globalny gracz z siedzibą w Mindelheim (Bawaria) zaprezentuje swoje portfolio podczas tegorocznego EMO w Hanowerze.
Wnioski i perspektywy
Obróbka na mokro obejmująca większe ilości smaru chłodzącego jest nadal stosowana w większości procesów obróbki. Niemniej jednak obróbka na sucho i smarowanie minimalną ilością są na zaawansowanym etapie, szczególnie w specjalnych obszarach, takich jak frezowanie kół zębatych.
Oprócz aspektów technologicznych (takich jak materiały obrabiane i wydajność maszyny), potencjalne oszczędności kosztów energii i systemów odgrywają ważną rolę w wyborze odpowiedniego procesu. Ponadto aspekty zdrowotne, zrównoważony rozwój i surowsze wymogi prawne są coraz ważniejsze jako czynniki ogólnej oceny. Postęp technologiczny i szczegółowa wiedza na temat najnowocześniejszych procesów będzie oferować w przyszłości coraz więcej możliwości bezpiecznej i (w wielu przypadkach również) wysoce wydajnej obróbki na sucho i MQL. Podczas targów EMO Hannover 2019 goście targowi znajdą szczegółowe informacje, sugestie i pomogą dokonać właściwego wyboru między obróbką na mokro i na sucho a MQL dla własnych zastosowań.
Author: Dag Heidecker, daxTR – Technik + Redaktion, Wermelskirchen
Źródło: VDW German Machine Tool Builders’ Association