EMAG opracowuje linię produkcyjną do wytwarzania wałów wirnikowych
EMAG opracowuje linię produkcyjną do wytwarzania wałów wirnikowych
Dla jednej z grup dostawców opracowano obecnie w pełni zautomatyzowane i wydajne kompletne rozwiązanie do produkcji wałów wirników, jak również wysoce precyzyjnego toczenia pakietu z wirnikiem. Dzięki elastycznym systemom, klient może wykonać szeroki zakres operacji obróbczych. Osoby odpowiedzialne są bardzo zadowolone z jakości i powtarzalności elementów.
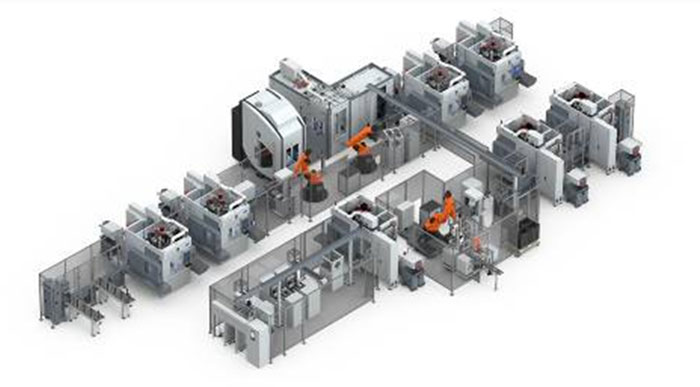
Z dwunastoma głównymi i różnymi dodatkowymi operacjami do całkowicie obrobionego wału wirnika. Automatyzacja i połączenie poszczególnych maszyn i stanowisk odbywa się za pomocą robotów, systemów portalowych i własnego systemu TrackMotion firmy EMAG.
Rosnące ilości silników elektrycznych stanowią wyzwanie dla planistów produkcji: W wielu obszarach zastosowań muszą oni stworzyć nowe rozwiązania, dzięki którym komponenty, takie jak wał napędowy silnika elektrycznego, mogą być produkowane szybciej i wydajniej – i to w kompletnych systemach produkcyjnych. Nowy, imponujący przykład u dostawcy, który produkuje komponenty dla e-mobilności, pokazuje, jak może wyglądać takie rozwiązanie. Jak doszło do współpracy? "Nasi partnerzy kontaktowi poszukiwali wysoce elastycznego systemu, obejmującego inteligentne rozwiązania automatyki i integrację IoT, aby objąć dużą liczbę operacji obróbki skrawaniem wału wirnika. W obliczu takiego wyzwania klient od wielu lat polega na EMAG, ponieważ oferuje rozwiązania "pod klucz" z jednego źródła, a Grupa EMAG opanowała prawie wszystkie technologie obróbki skrawaniem" – wyjaśnia Andreas Bucher, Key Account Manager w EMAG.
Współpraca rozpoczęła się bardzo wcześnie: klient już na wstępie udostępnił EMAGowi rysunki projektowe komponentu, aby ułatwić późniejszą obróbkę mechaniczną i umożliwić jak najoszczędniejszy i najbardziej niezawodny proces produkcyjny. Rozwój całej linii odbywał się w ścisłym kontakcie, co potwierdza Michael Ihring z EMAG Systems: "W EMAG-u zawsze obowiązuje zasada 'jednen kontakt dla klienta’. Doświadczona osoba kontaktowa omawia z klientem wymagania dotyczące całego rozwiązania produkcyjnego – dotyczy to również np. maszyn, które nie pochodzą z EMAG-u (przyp. red.: jak w tym przypadku OP 30). Dlatego też nadal zajmujemy się kompletnym rozwiązaniem produkcyjnym i definiujemy jego specyfikacje. Zalety są oczywiste: znacznie mniej uzgodnień interfejsów skraca czas dostawy, a także prowadzi do bardziej korzystnego i efektywnego rozwiązania całościowego."
Osiągnięcie celu w dwunastu operacjach
Efektem końcowym jest imponująca sekwencja wokół wału wirnika – z co najmniej dwunastoma operacjami głównymi i różnymi operacjami dodatkowymi. Automatyzacja i łączenie poszczególnych maszyn i stanowisk odbywa się za pomocą robotów, portali i własnego systemu EMAG TrackMotion. Proces ten został tutaj szczegółowo przedstawiony:
– Po podaniu przez operatora surowych detali na transporterach buforowych rozpoczyna się toczenie zgrubne na dwóch obrabiarkach VTC 200 firmy EMAG – idealne rozwiązanie do 4-osiowej obróbki wałów ze skróconymi czasami głównymi (OP 10/20). Następnie odbywa się przedmuchiwanie i procesy pomiarowe. Maszyna pomiarowa przekazuje informację zwrotną do tokarek, które następnie automatycznie dokonują korekt.
– Po procesie wytwarzania kół zębatych wewnętrznych (OP 30, formowanie), gniazda łożysk wału wirnika są podgrzewane indukcyjnie i hartowane w OP 40 na maszynie MIND L 1000 firmy EMAG eldec.
– Interesujące są również kolejne operacje wykonywane na dwóch obrabiarkach VTC 200 CD (OP 50, toczenie wewnętrzne) i dwóch VTC 200 (OP 60, obróbka otworów) firmy EMAG. Oba procesy wykonywane są równolegle na dwóch obrabiarkach w celu zwiększenia wydajności. Następnie wał wirnika jest przedmuchiwany po raz drugi, mierzony, a dobre części są znakowane za pomocą DMC.
– W OP 70 mają miejsce dwa procesy montażowe, podczas których łączone są tuleja i pokrywa.
– Końcowa operacja toczenia (OP80) przez VTC 200 doprowadza do perfekcji kołnierz i gniazda wału wirnika. Przedmuchiwanie, pomiar i składowanie, kończą linię.
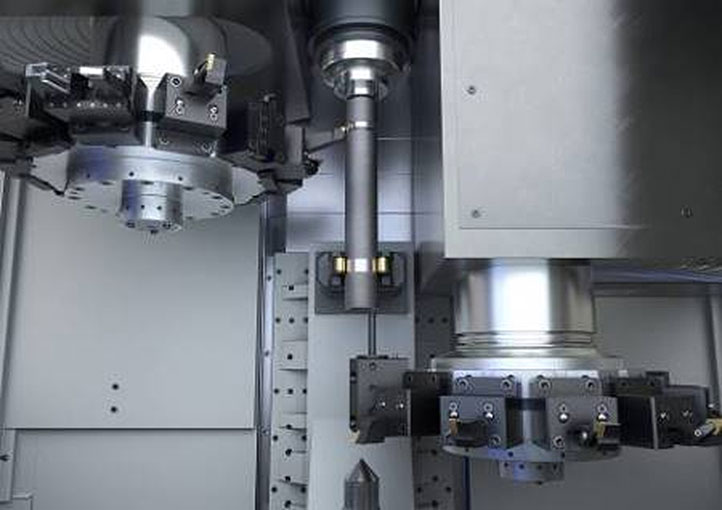
OP 10 / 20 – toczenie na miękko na dwóch VTC 200. Obróbka wału w 4 osiach znacznie skróci czas obróbki.
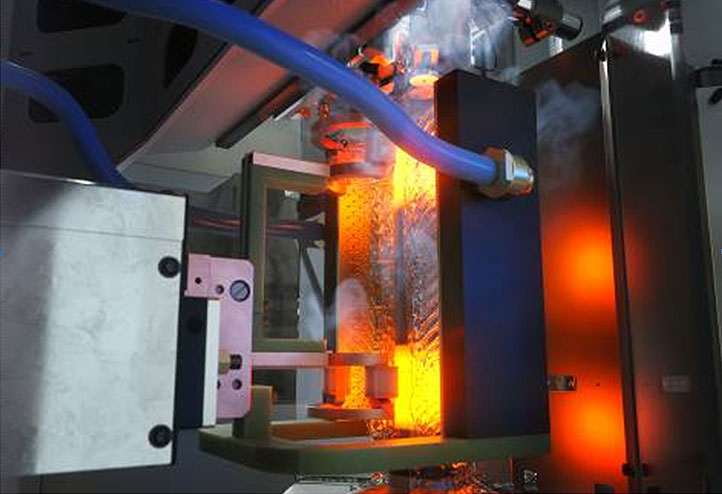
OP 40 – Hartowanie indukcyjne gniazd łożysk na maszynie MIND L 1000 firmy EMAG eldec.
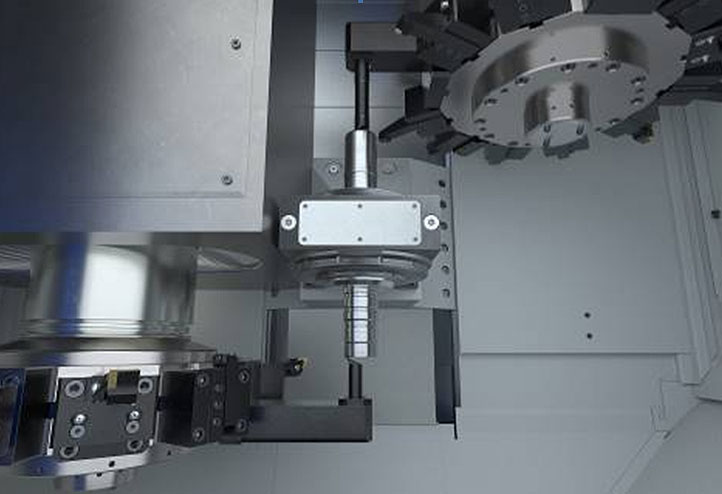
OP 50 – Wewnętrzne toczenie wałów wirnika na VTC 200 z napędem centralnym.
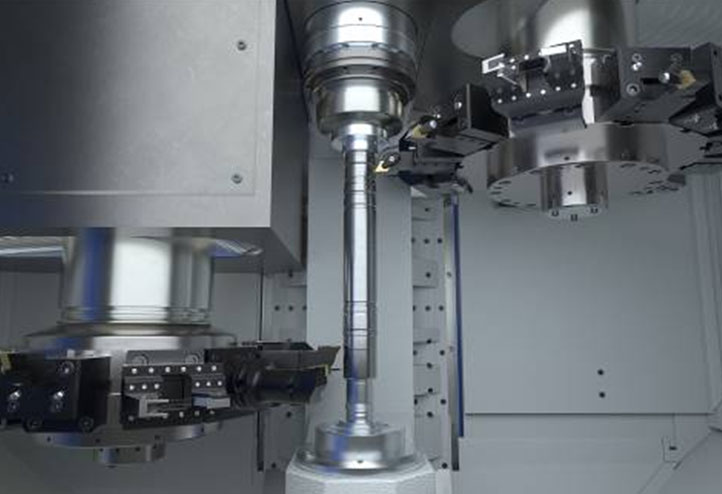
OP 60 – operacje precyzyjnego toczenia i wiercenia narzędziami napędzanymi na maszynie VTC 200.
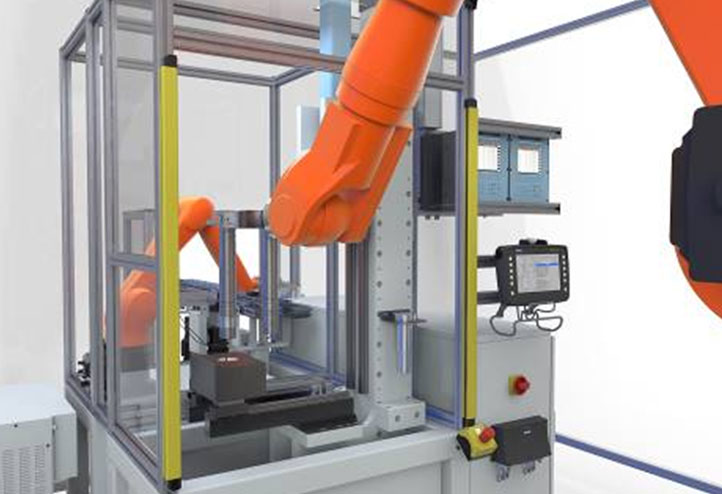
OP 70 – Montaż tulei i pokrywy.
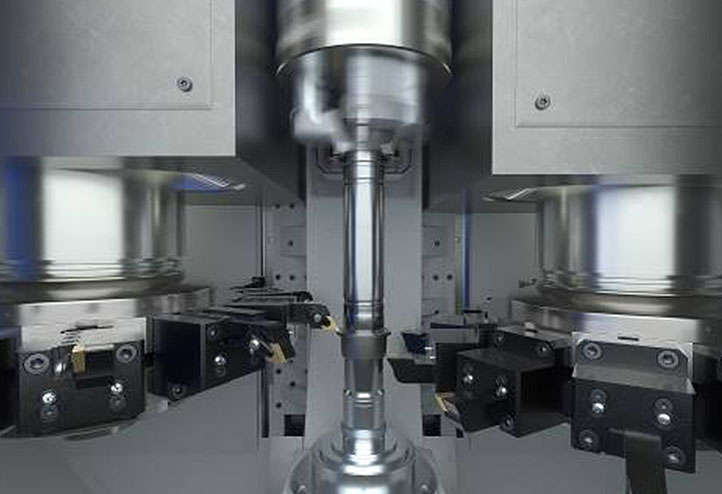
OP 80 – Precyzyjne toczenie kołnierza i gniazd wału wirnika.
Film wideo z całego procesu można obejrzeć tutaj:
"Widzimy, że nasze plany się potwierdziły", podsumowuje Michael Ihring. "Procesy są bardzo stabilne, co znajduje odzwierciedlenie w jakości komponentów. Równocześnie klient korzysta z elastycznego rozwiązania gniazd, które w każdej chwili można rozbudować, aby sprostać rosnącym wymaganiom dotyczącym wydajności. Elastyczność ta jest widoczna w każdym szczególe, aż po automatyzację. Ponadto różne inteligentne strategie wymiany narzędzi zapewniają bardzo niewiele przestojów."
Toczenie bez linii śrubowej zapewnia perfekcyjne wykończenie powierzchni pakietów blach
Na tym jednak nie kończy się duży projekt e-mobilności EMAG dla tego klienta, ponieważ konstruktorzy maszyn zaprojektowali również rozwiązanie dla wysoce precyzyjnego toczenia pakietu z wirnikeim na obrabiarce VTC 200. Zastosowano tu tzw. proces toczenia bez linii śrubowej: narzędzie porusza się po detalu ruchem tocznym – skośnie ustawiona krawędź skrawająca CBN przesuwa się po obracającym się detalu. Punkt zaczepienia krawędzi skrawającej przesuwa się w sposób ciągły. Cały proces jest około pięć do sześciu razy szybszy niż konwencjonalne toczenie na twardo i do trzech razy szybszy niż szlifowanie. Mimo to uzyskuje się doskonałą jakość bez linii śrubowej. Innymi słowy, powierzchnie, które wcześniej musiały być szlifowane, mogą być w przyszłości toczone. Jest to idealne rozwiązanie dla pakietu blach z rotorem.
Cały proces można zobaczyć na poniższym filmie:
Korzyści dla rozwijającego się rynku e-mobilności
"Ogólnie rzecz biorąc, klient korzysta z doskonale dostosowanych systemów, które wykazują wysoką stabilność i niezawodność procesu, zarówno podczas obróbki wału wirnika, jak i podczas toczenia pakietu blach. Są to ogromne zalety, które zamierzamy wnieść do rozwijającego się rynku e-mobility w nadchodzących latach", mówi Andreas Bucher. "Zapytania z sektora produkcji silników elektrycznych znacznie wzrastają. Jednocześnie nasza technologia jest już dziś wykorzystywana w bardzo wielu obszarach zastosowań w przemyśle."
Nie przegap zbliżającego się Webinarium @ EMAG:
E-Mobilność nadchodzi, ale gdzie należy teraz inwestować? Te części do silników elektrycznych oferują ogromny potencjał!
Środa, 13 października 2021
10:30 – 11:30 CEST
Zarejestruj się tutaj:
https://attendee.gotowebinar.com/register/6040398438031228171?source=PRPL